

工程文章
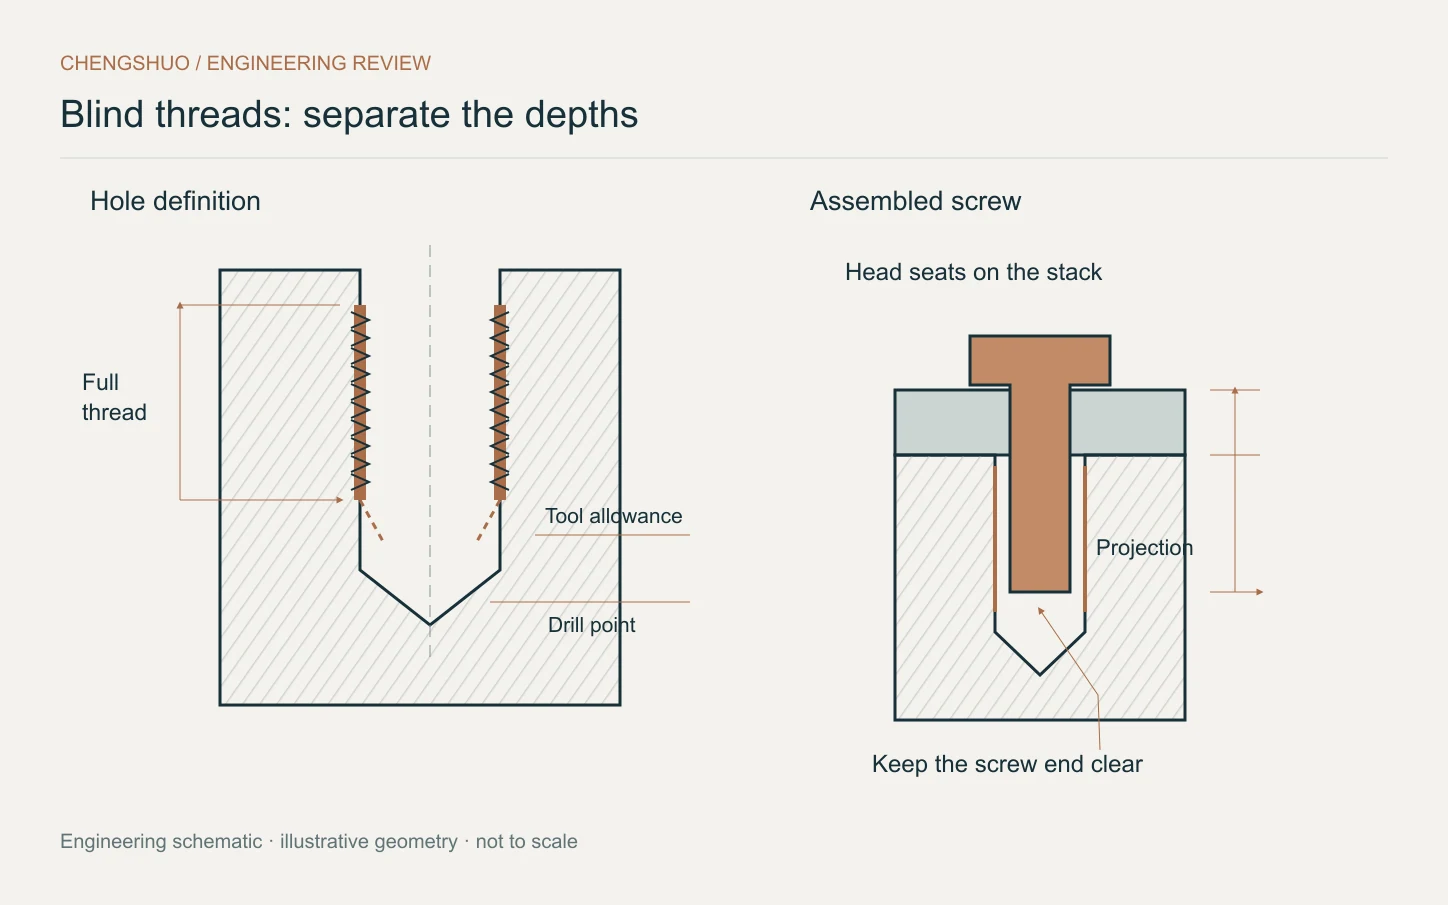
盲孔攻丝:明确完整有效螺纹,不只标孔深
区分完整牙长、攻丝过渡区与钻孔深度,让螺钉达到所需啮合长度,同时避免顶底。
CHENGSHUO 动态
浏览程硕最新的零件示例、制造案例说明与工程文章。
工程文章
区分完整牙长、攻丝过渡区与钻孔深度,让螺钉达到所需啮合长度,同时避免顶底。
工程文章
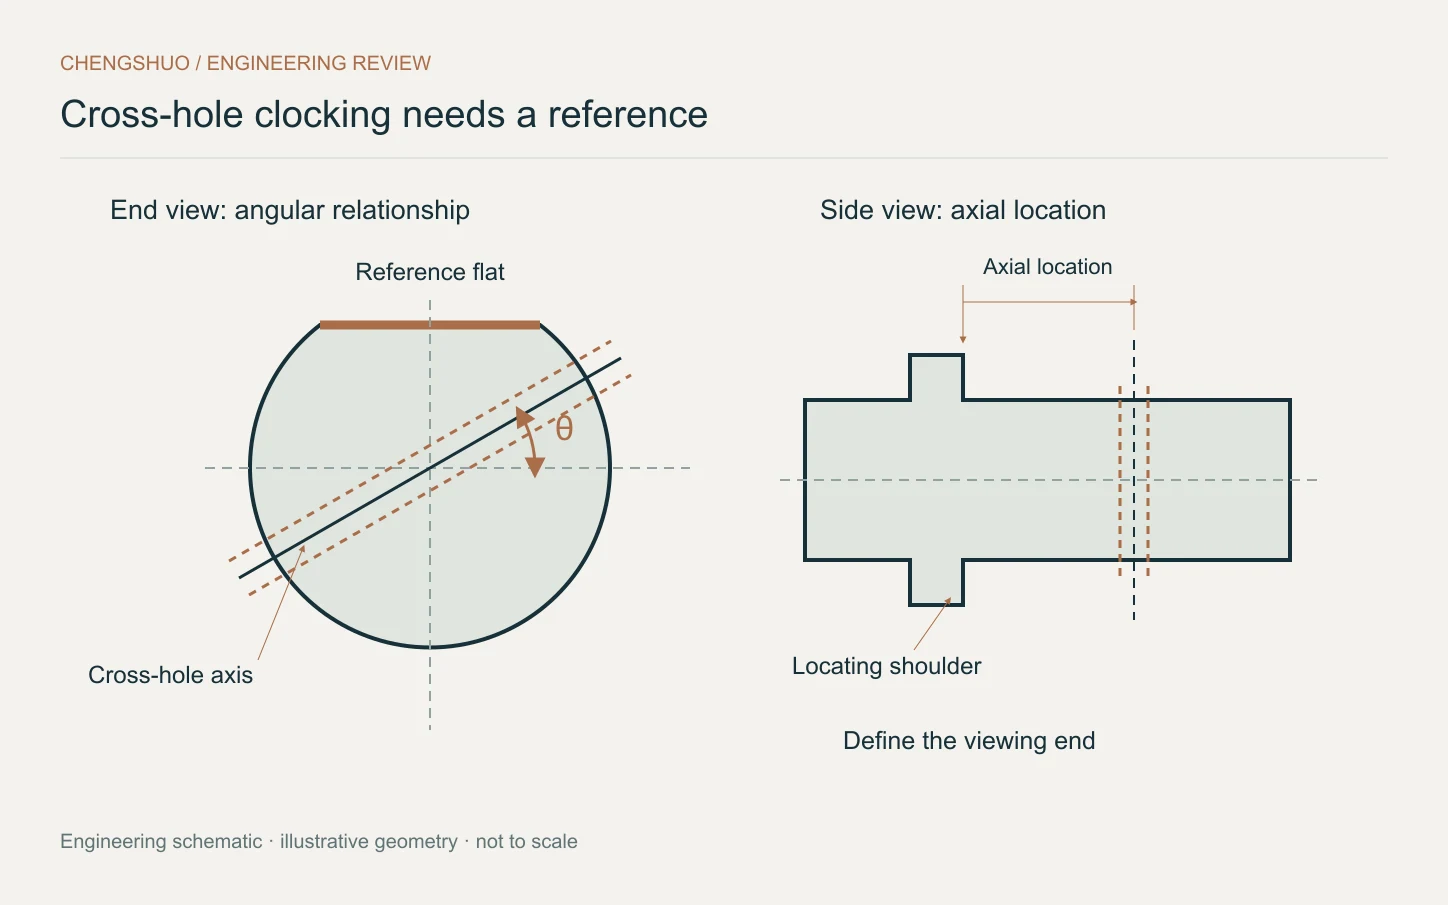
横孔的孔径与轴向位置均合格,方向仍可能出错。应以功能扁位、槽或键槽明确角向关系。
工程文章
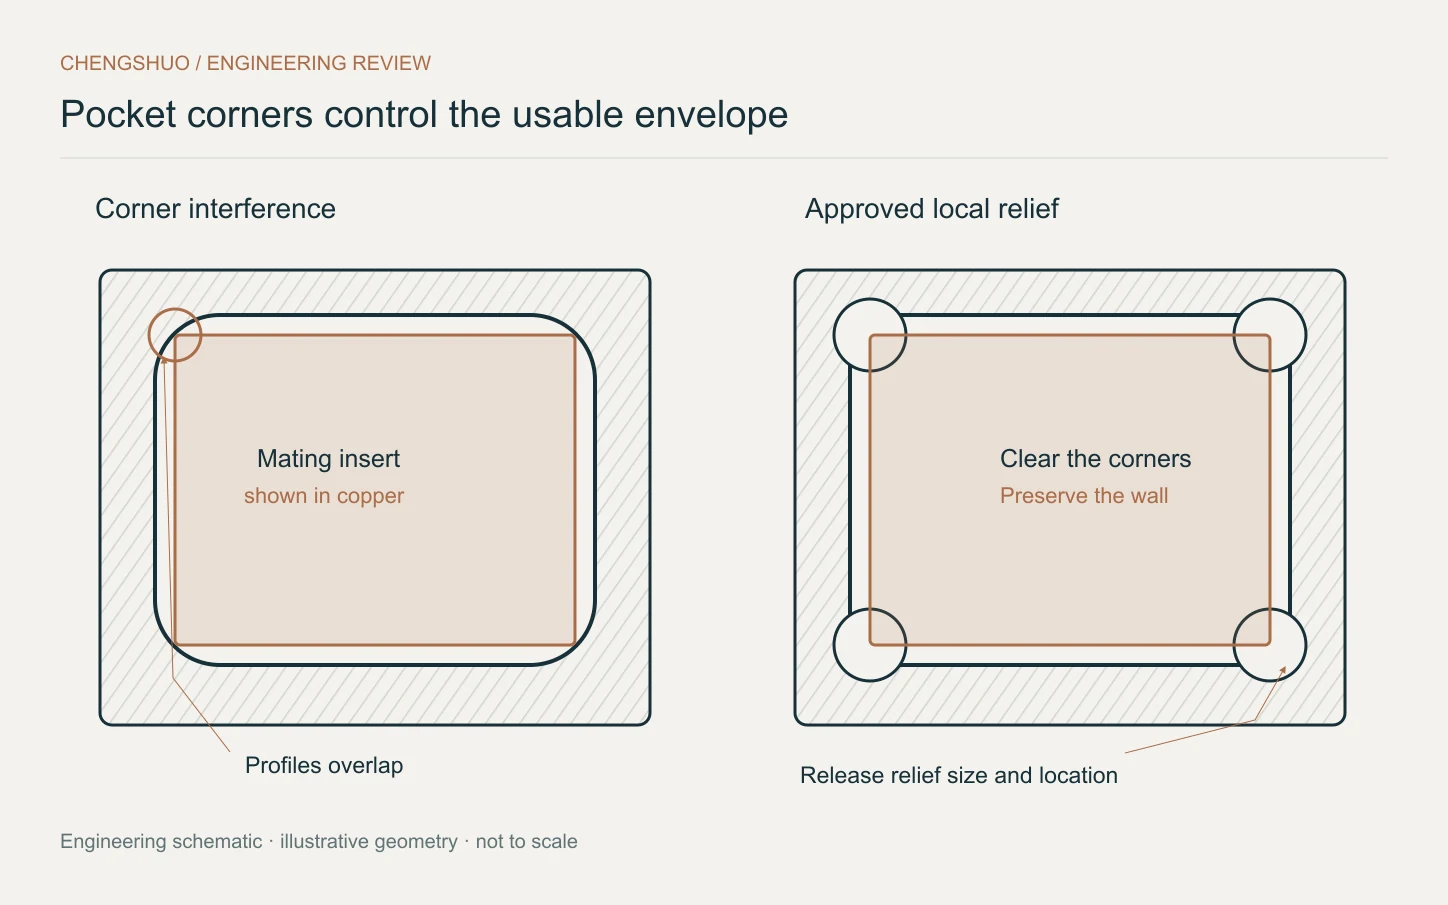
同时评审内腔角部、嵌件棱边和允许的局部清角,使方形零件能够就位,同时避免不必要的小直径刀具。
工程文章
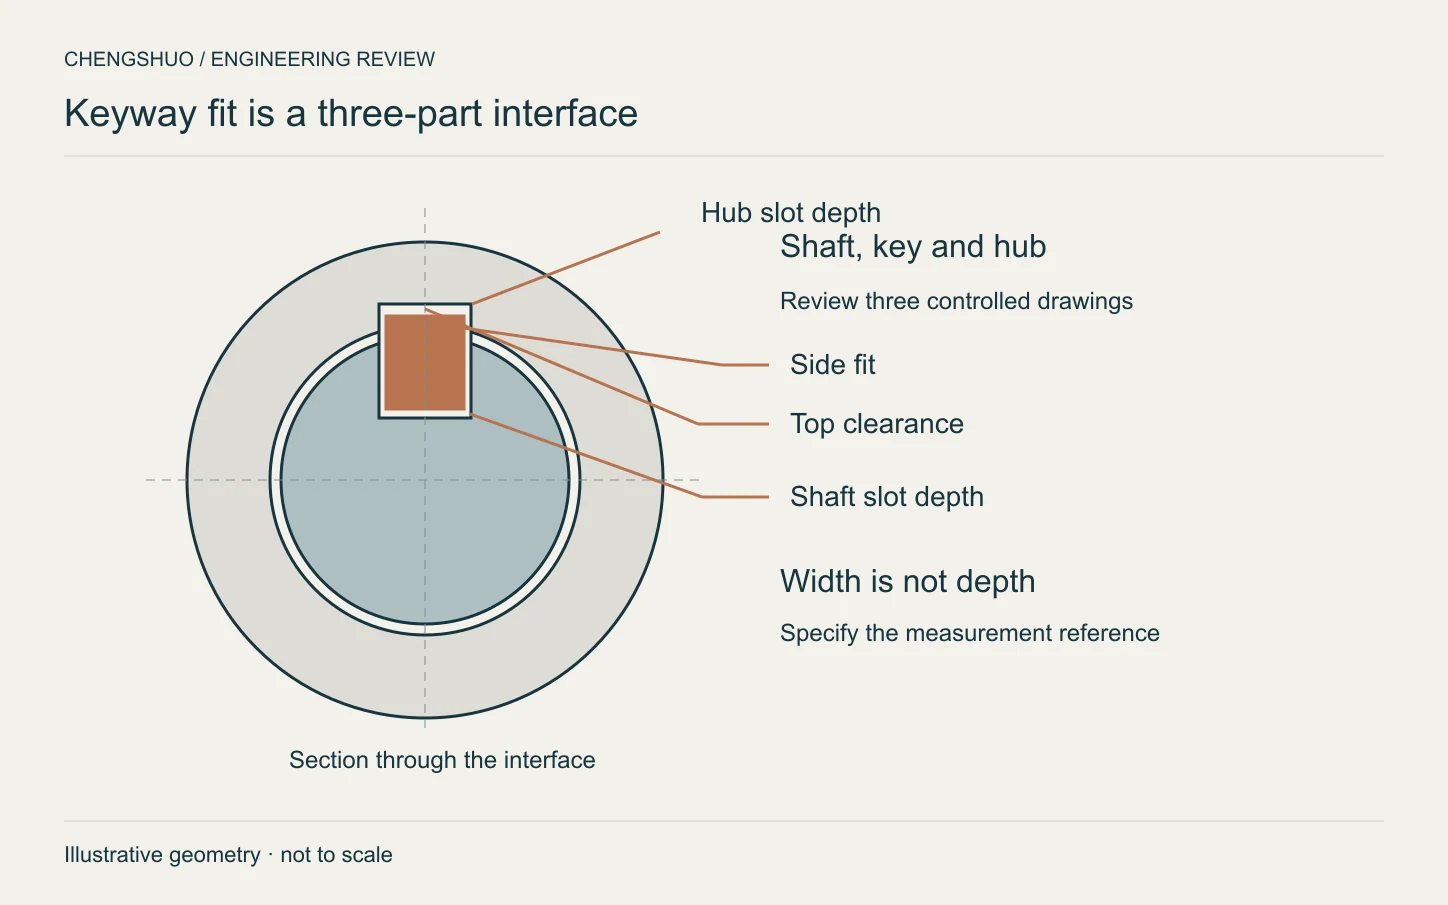
订购定制轴或配套轮毂前,联合核对键宽、槽深、角部间隙和角向位置。
工程文章
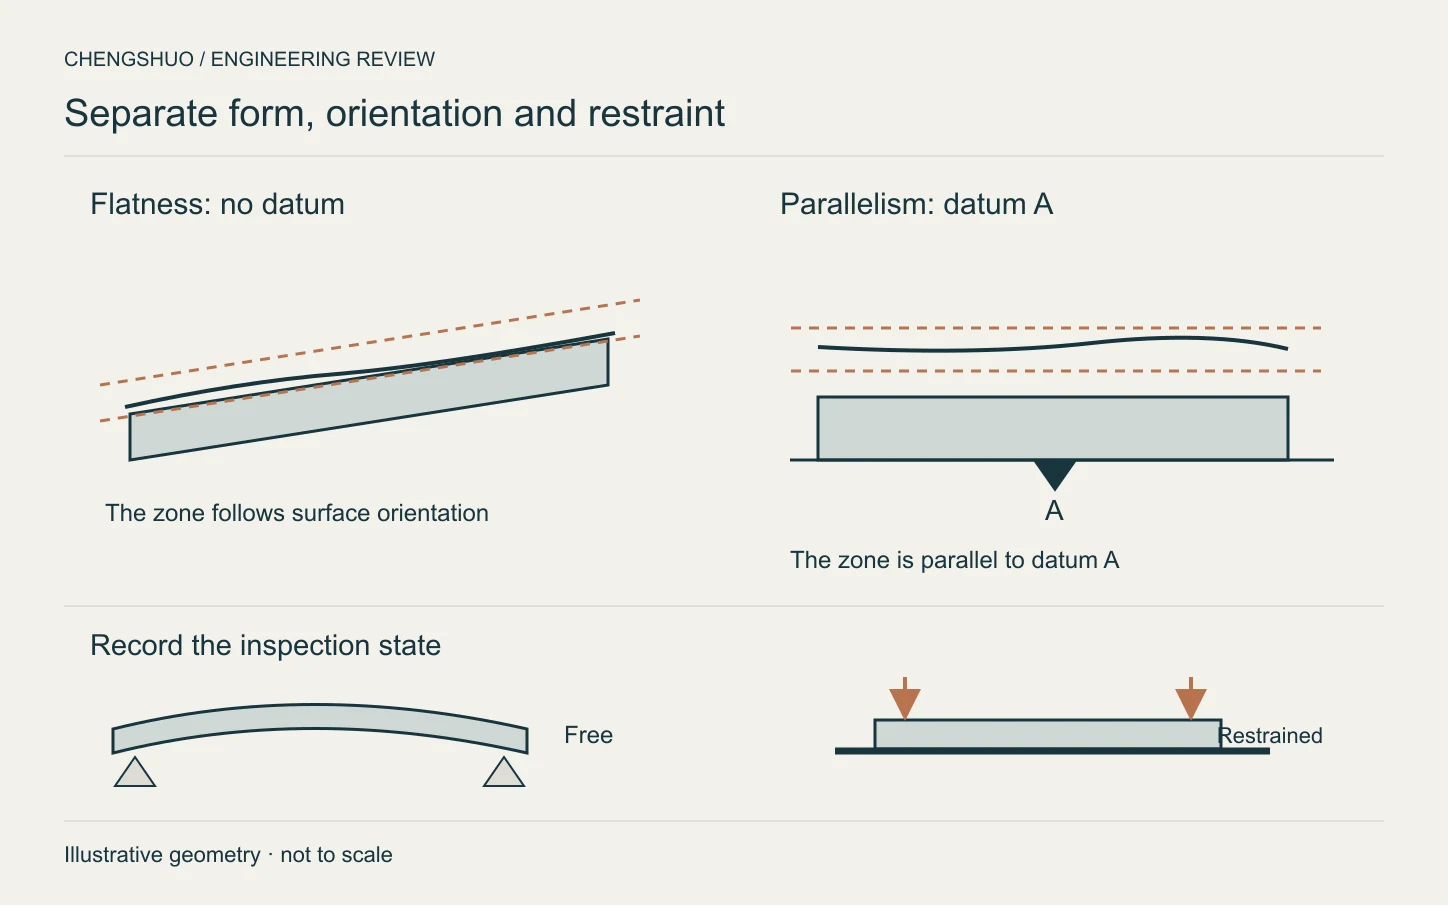
法兰表面即使平整,仍可能相对安装基准倾斜。检验前应明确几何要求、表面状态和约束条件。
工程文章
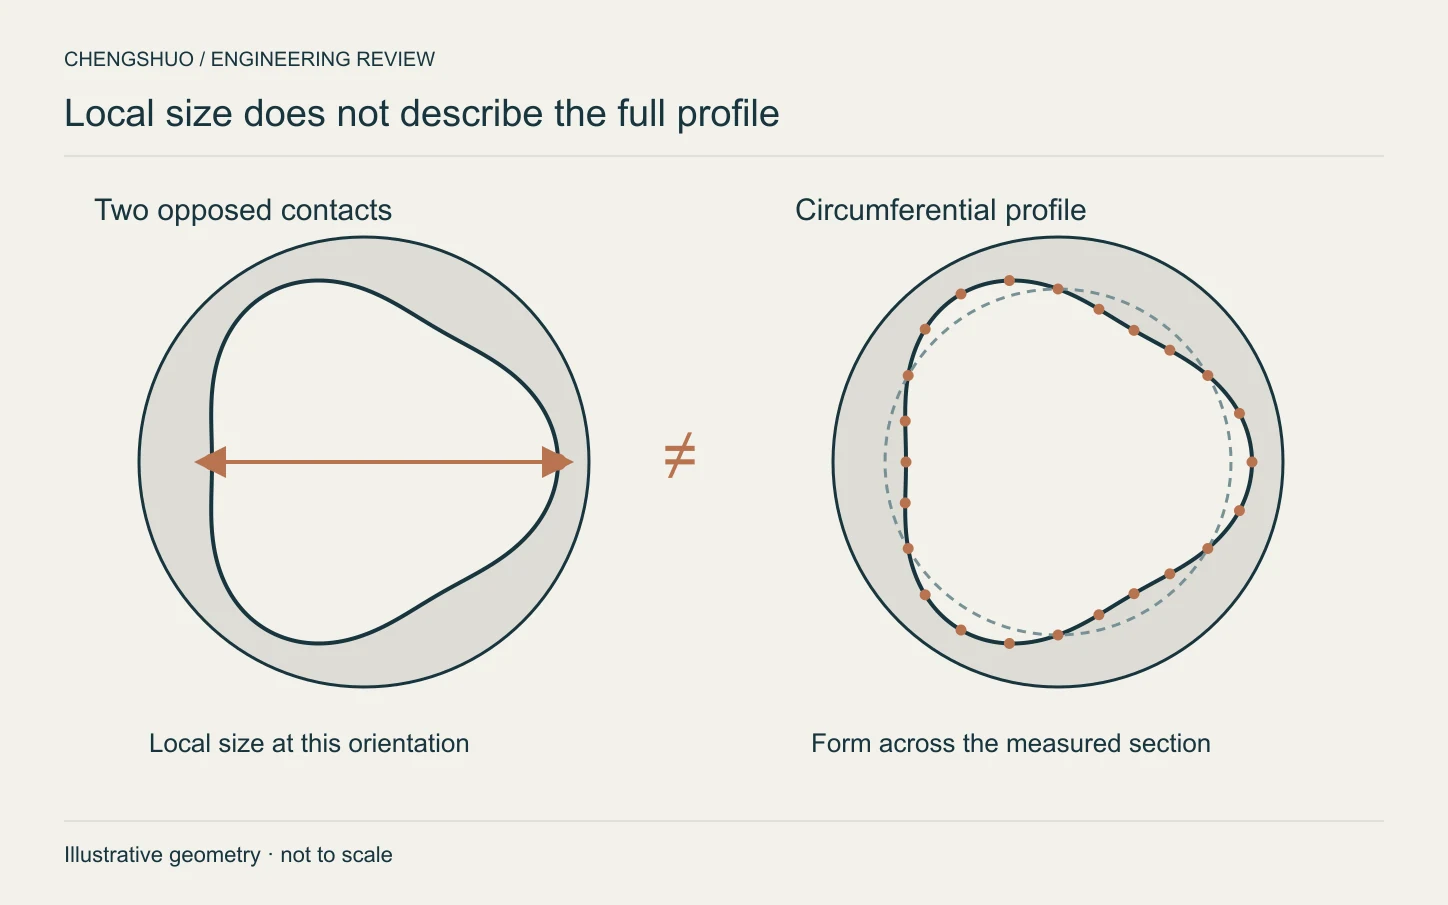
两点孔径读数检查局部尺寸,却不能单独证明圆度。应让测量策略匹配图纸要求。
工程文章
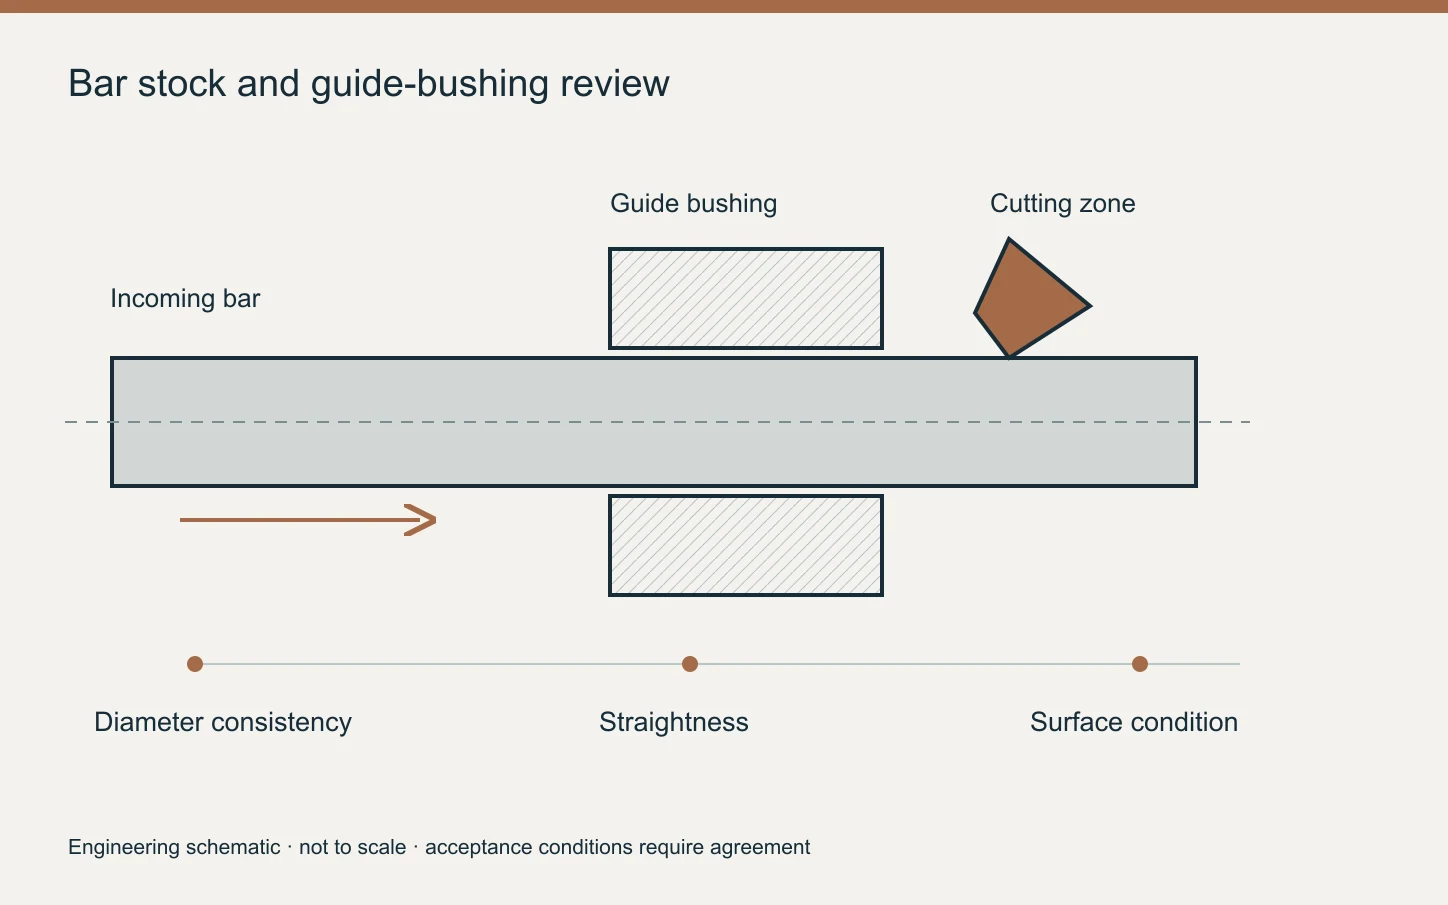
采购瑞士走心加工棒料前,应结合实际导套系统确认直径波动、直线度和表面状态。
工程文章
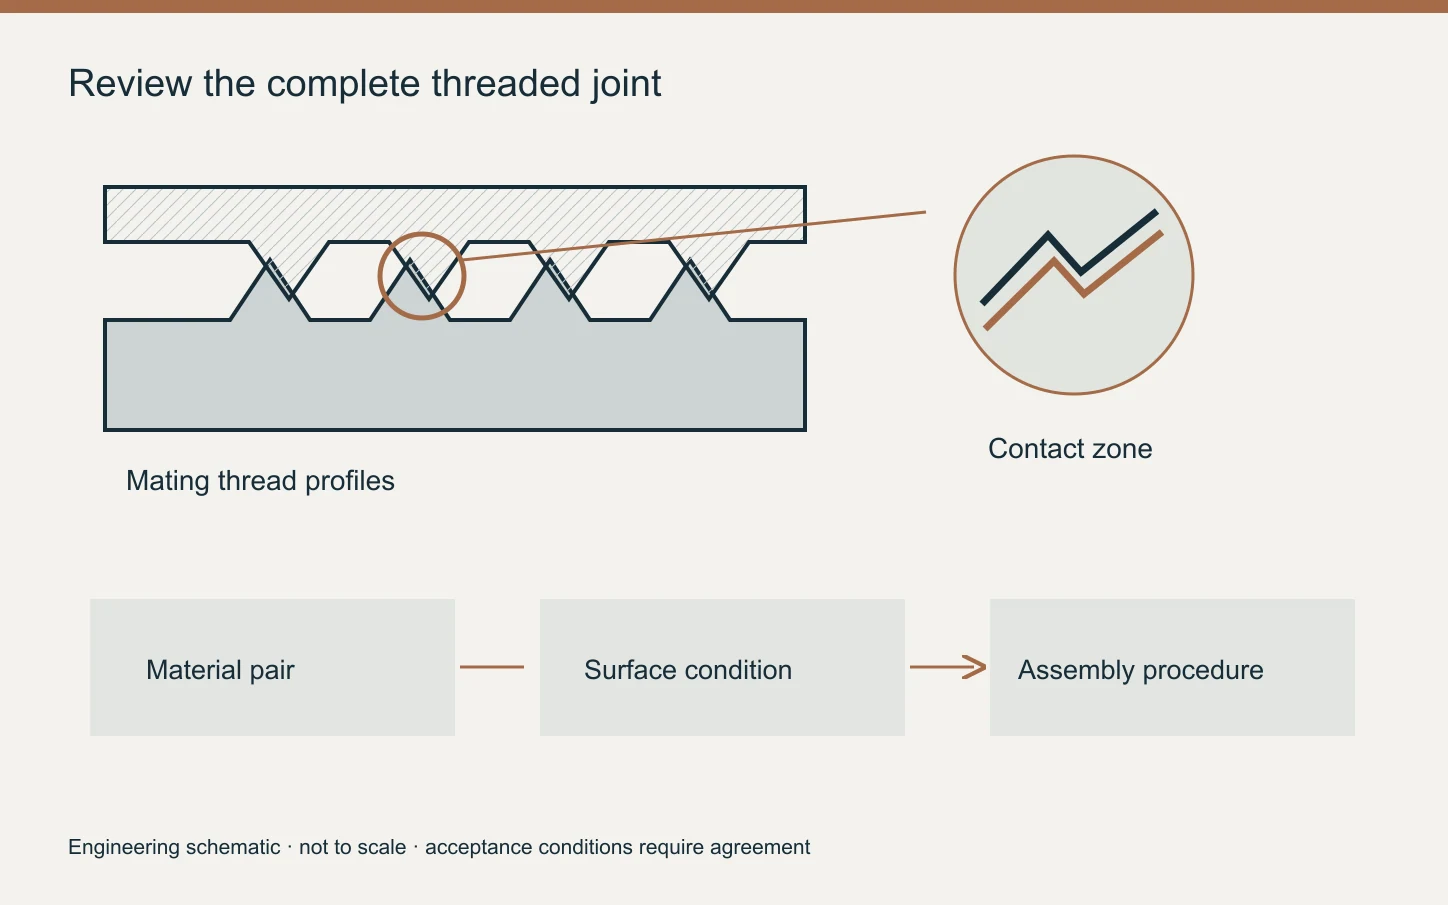
通过评审材料配对、螺纹状态、润滑兼容性和受控装配试验,降低不锈钢螺纹连接的不确定性。
工程文章
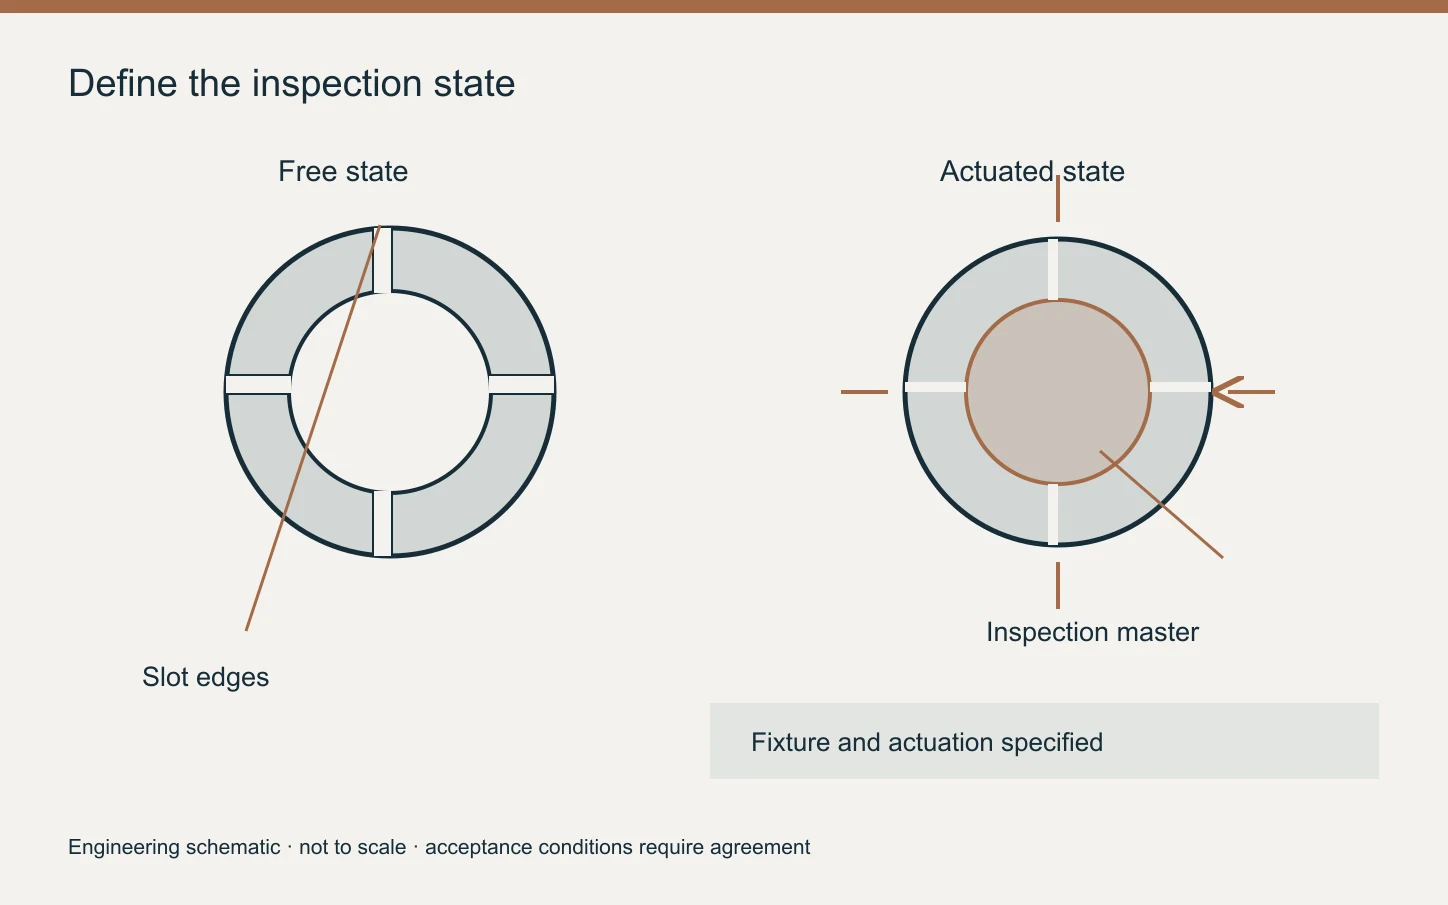
开槽零件受驱动时会变形。加工前应定义自由状态几何、受载接触条件及检验夹具。
工程文章
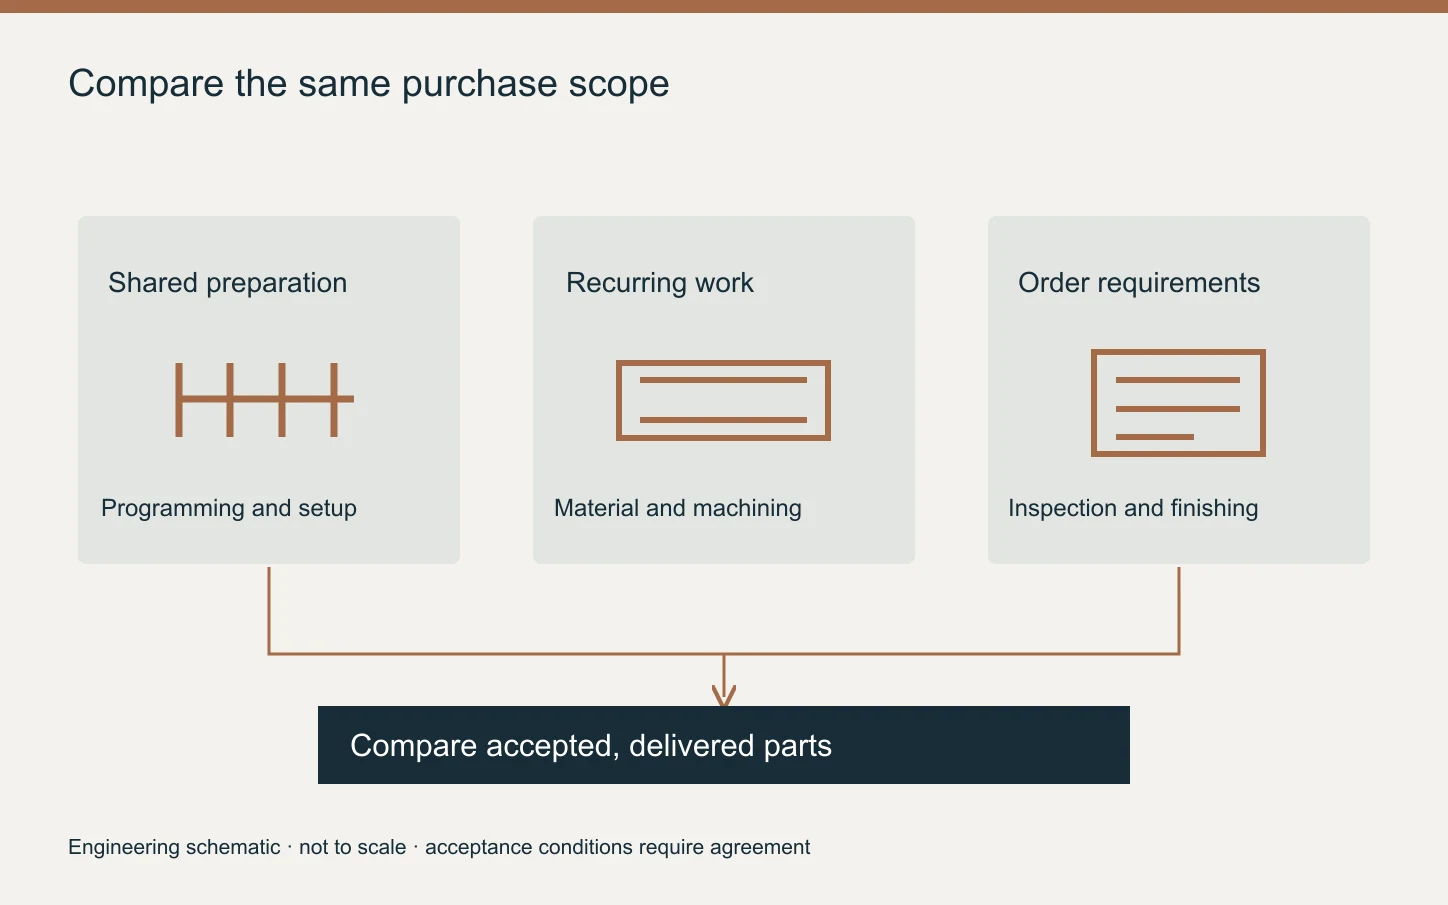
使用同一图纸、检验范围和表面要求比较样件与重复批量报价,并区分调试成本和每件合格零件的成本。
工程文章
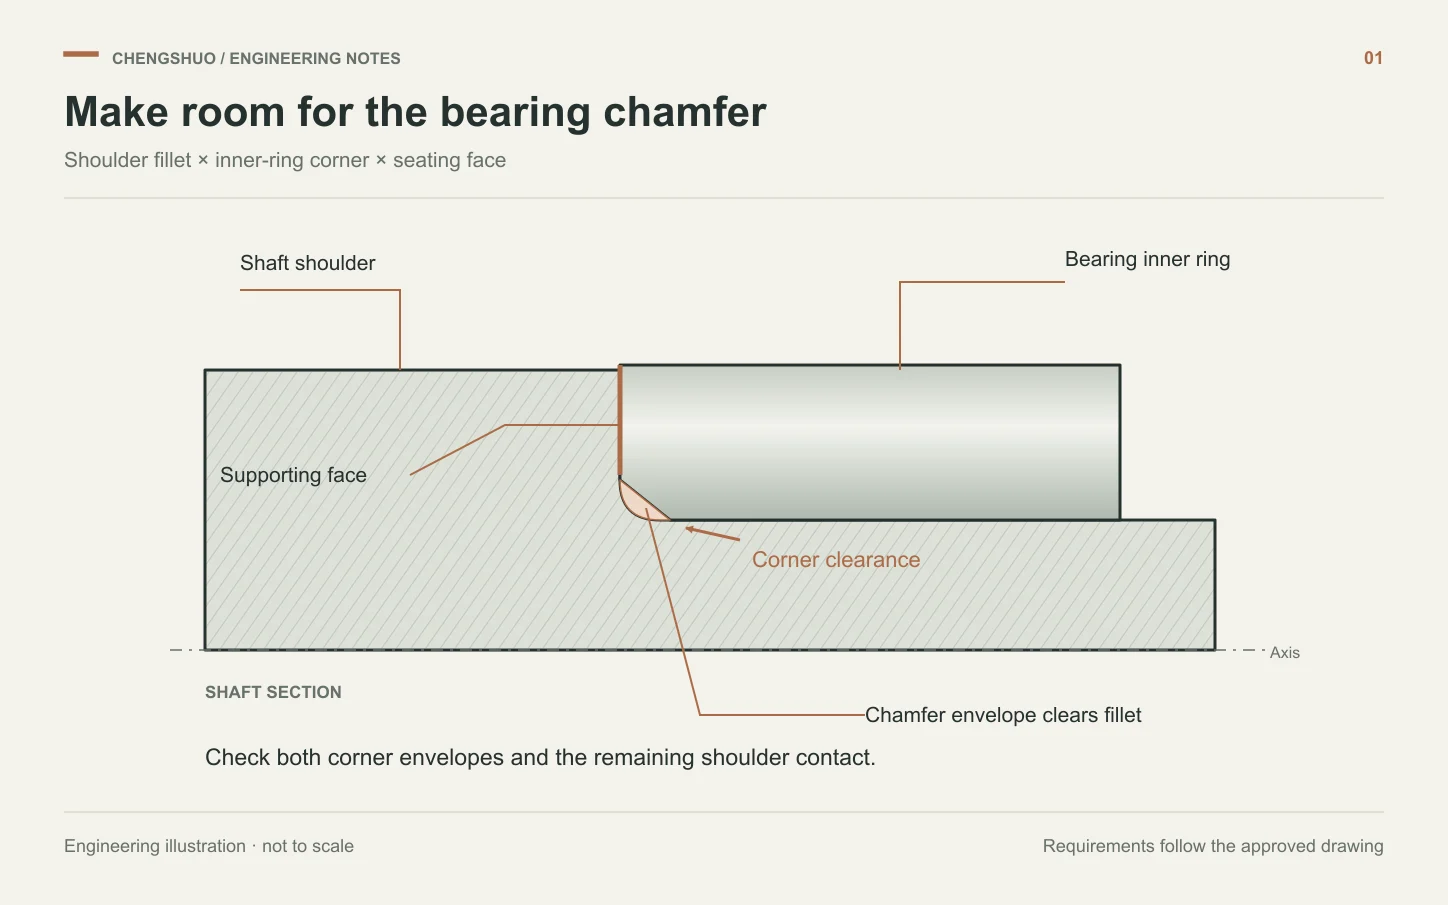
轴颈直径合格,轴承仍可能无法贴靠轴肩。应同时评审转角轮廓、支承面和检验方法。
工程文章
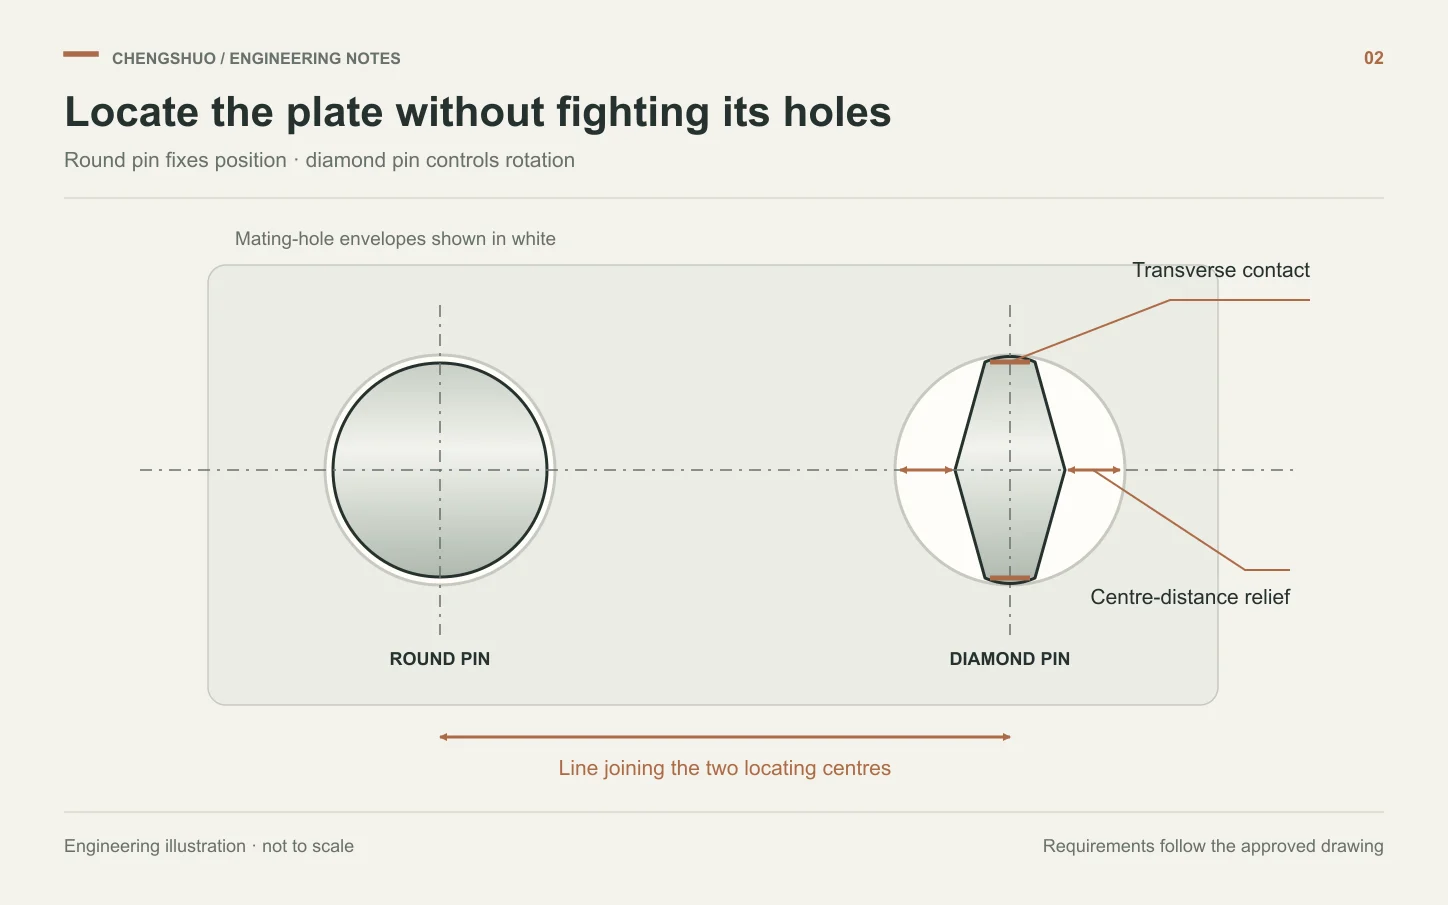
订购定制夹具零件前,明确圆销与菱形销组合的有效定位宽度、削边方向和安装方向。
工程文章
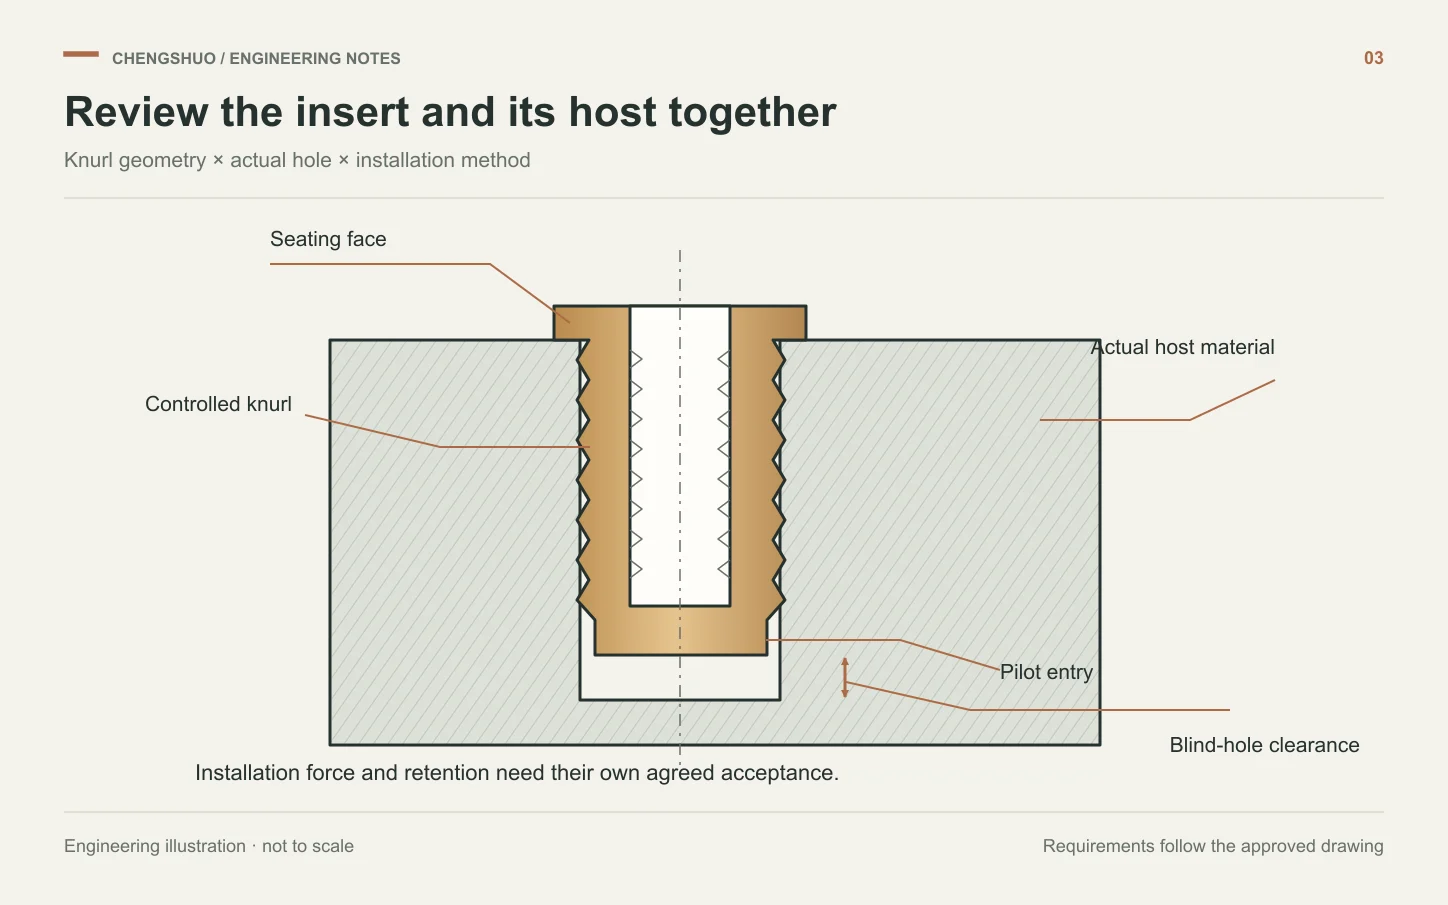
联合评审嵌件几何、塑料凸台和安装试验,使定制滚花件报价对应实际装配方法。
工程文章
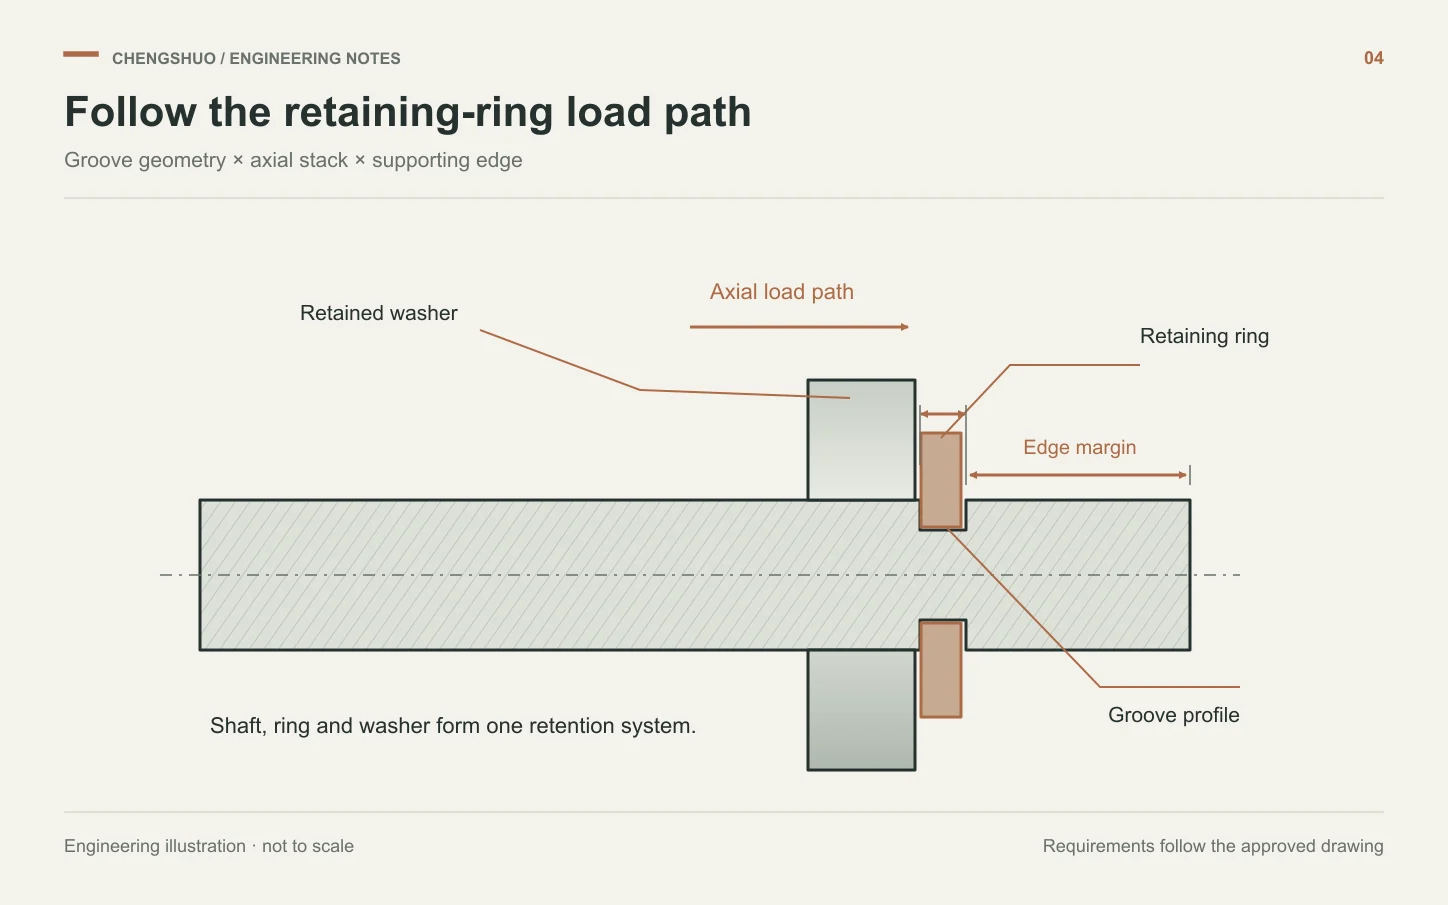
挡圈槽不能只定义直径和宽度,还应结合所选挡圈、槽部材料、边距及被限位零件评审。
工程文章
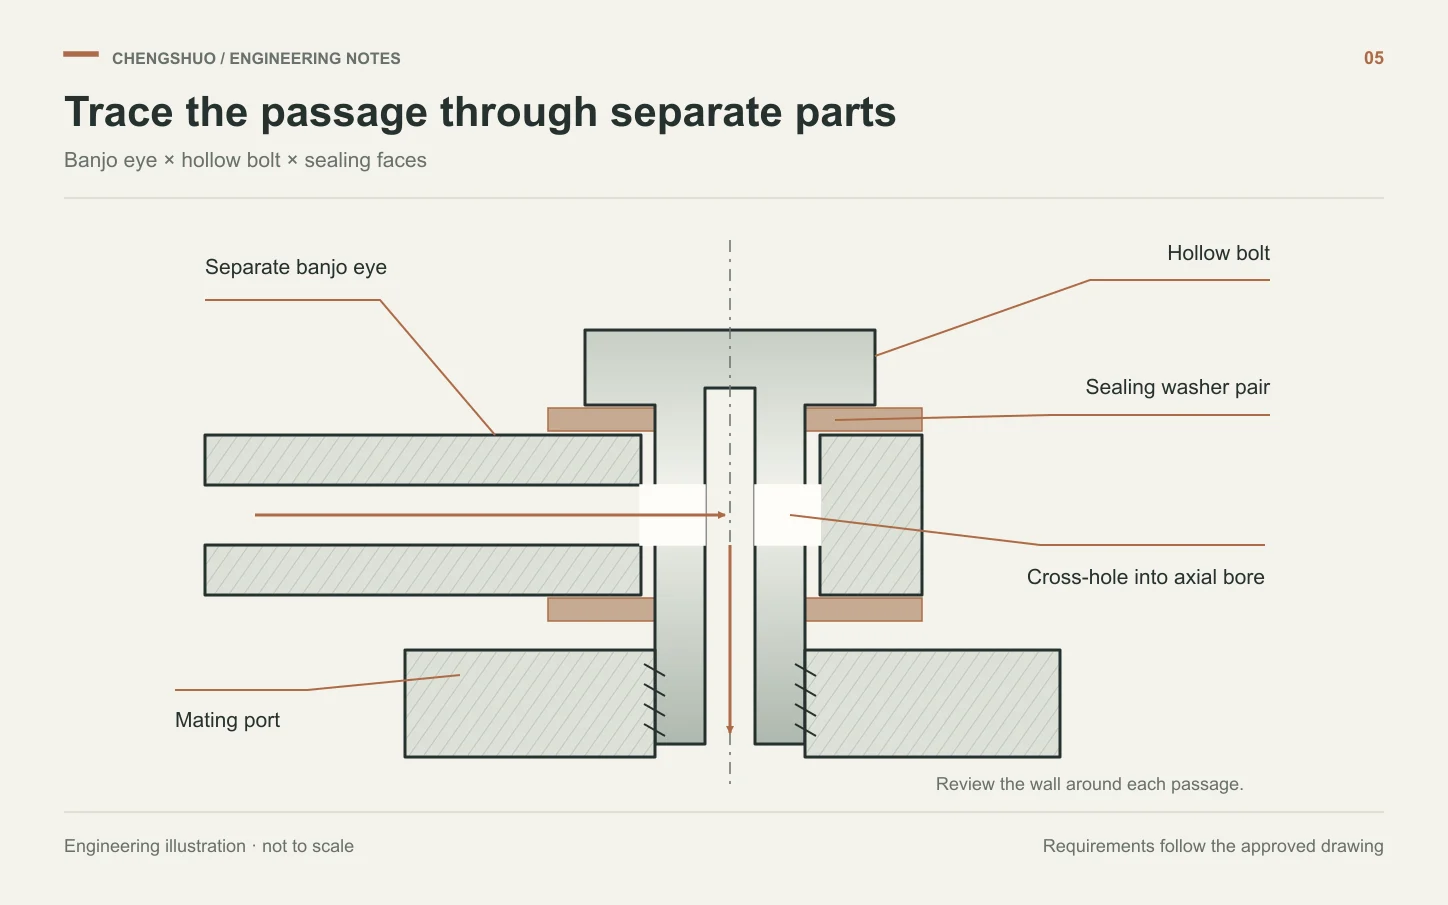
加工眼型接头前,先定义完整连接,再评审流道交汇、剩余壁厚、密封接口及清洗要求。
工程文章
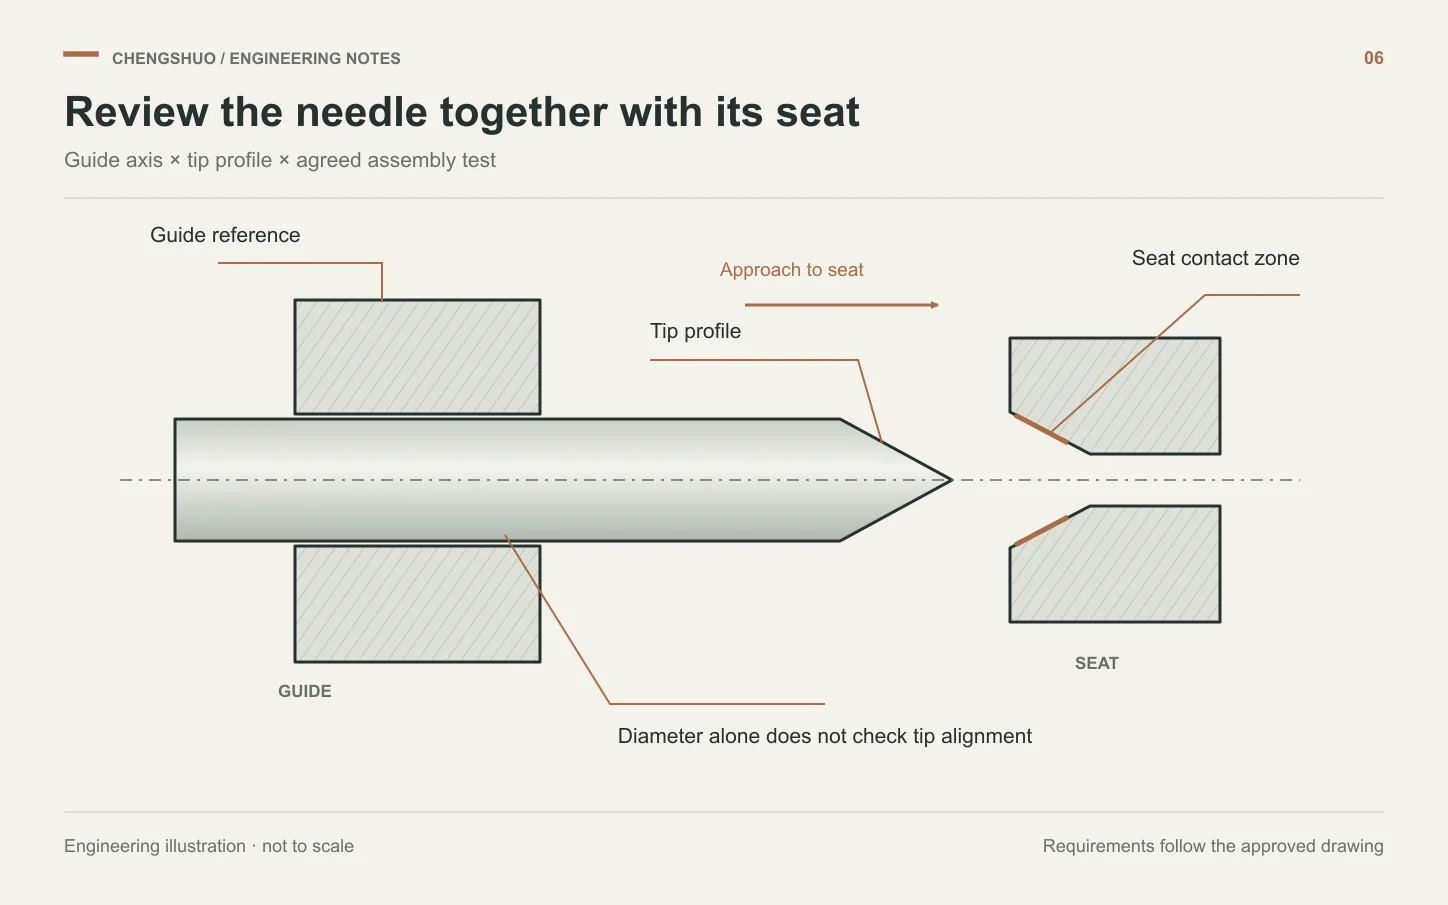
采购定制金属阀杆和阀座时,分别规定针尖轮廓、阀座基准与装配试验。
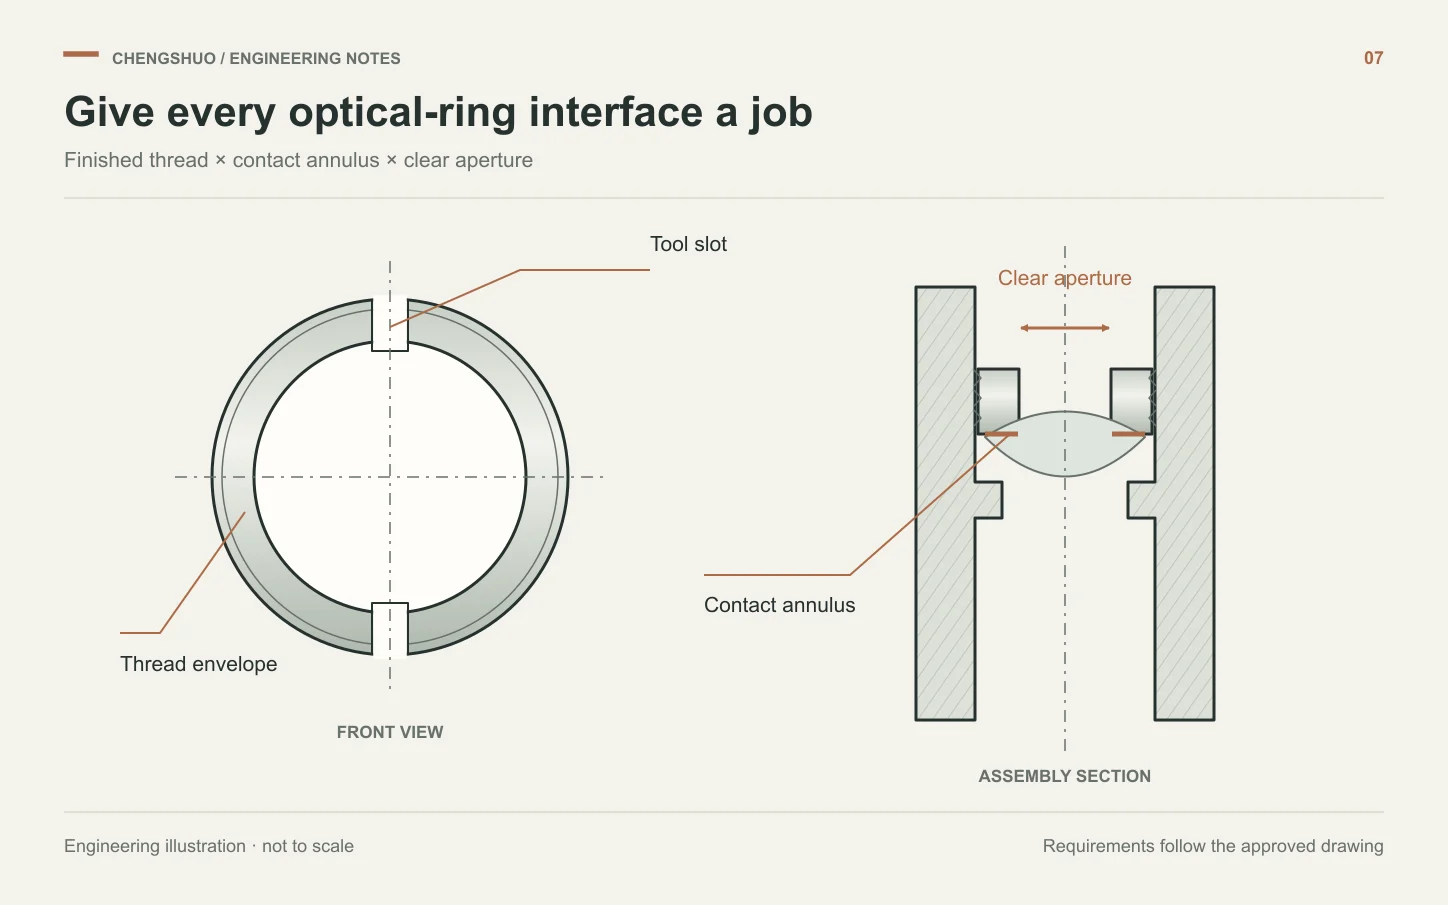
工程文章
将镜片压圈草图转化为涵盖螺纹配合、通光孔径、压紧接触和安装空间的加工规范。
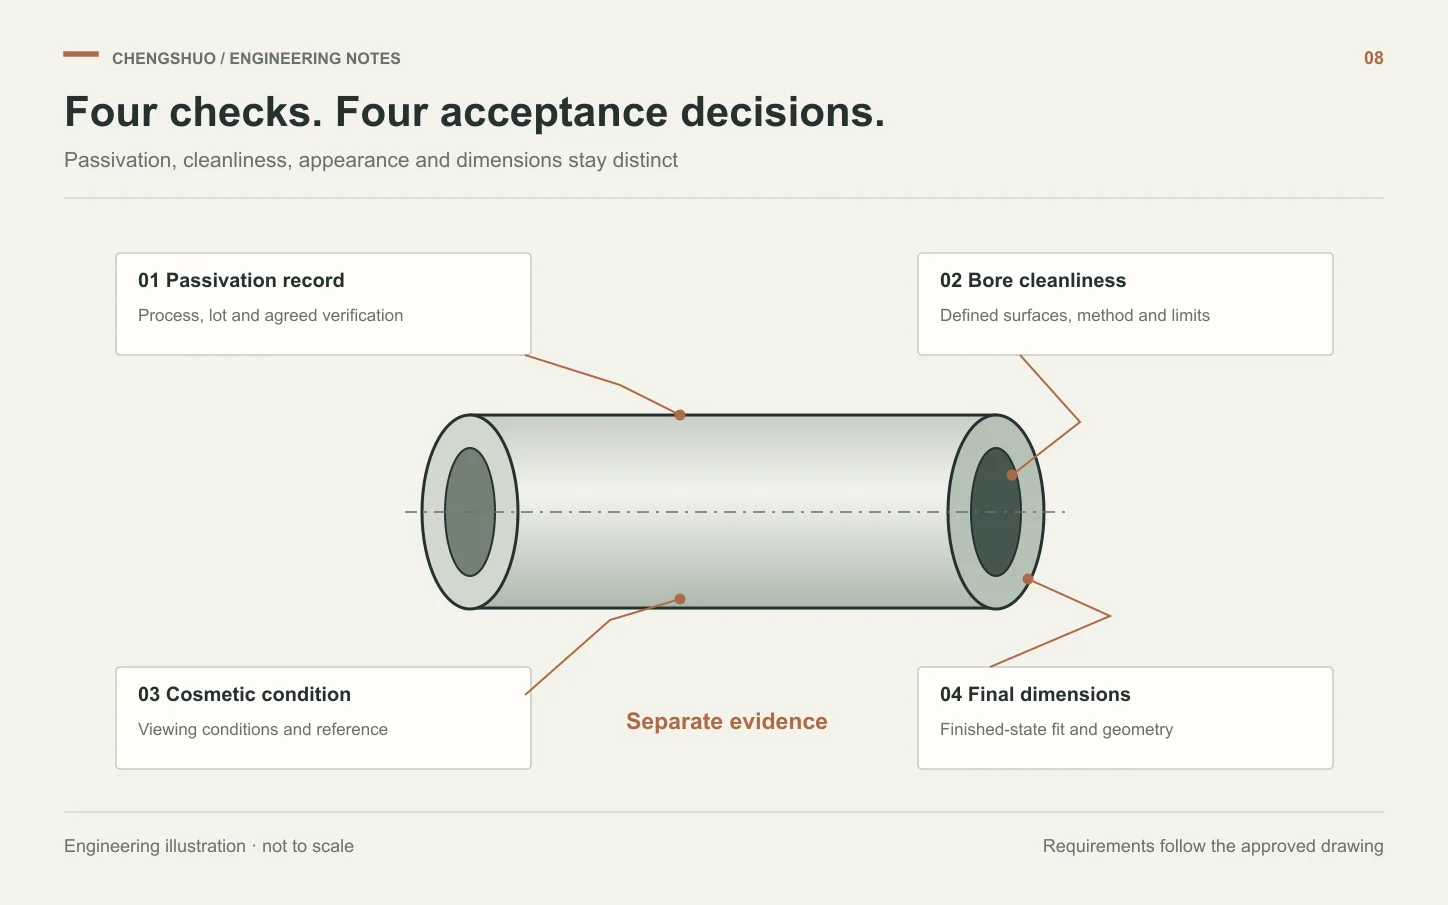
工程文章
小型不锈钢车削件应将钝化验证、颗粒清洁度、外观和最终尺寸验收分别定义。
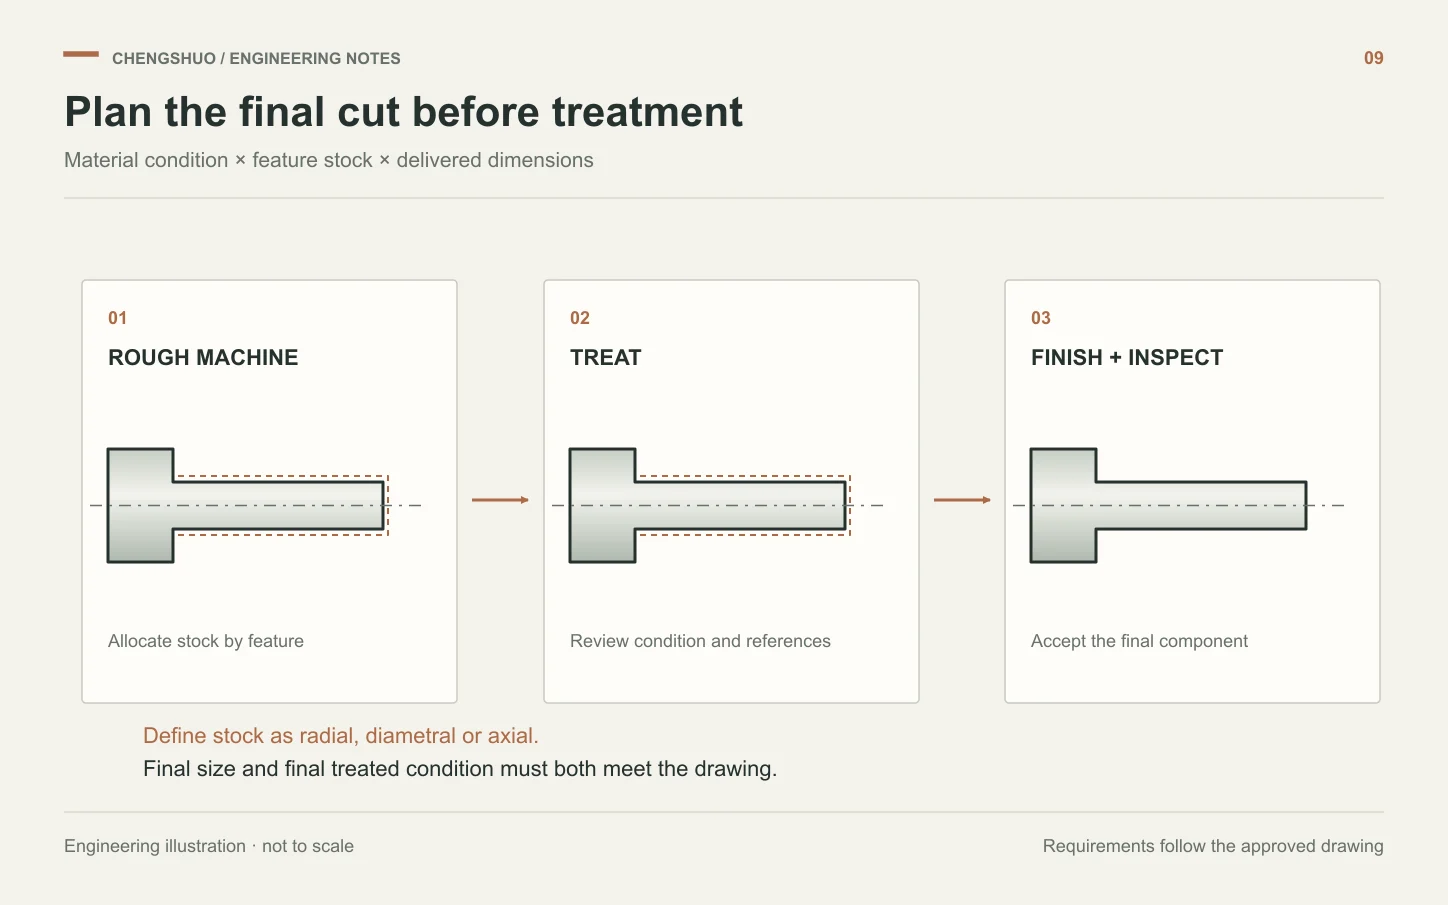
工程文章
为硬化轴、销和套筒选择加工余量前,先明确材料状态、处理顺序及最终检验。
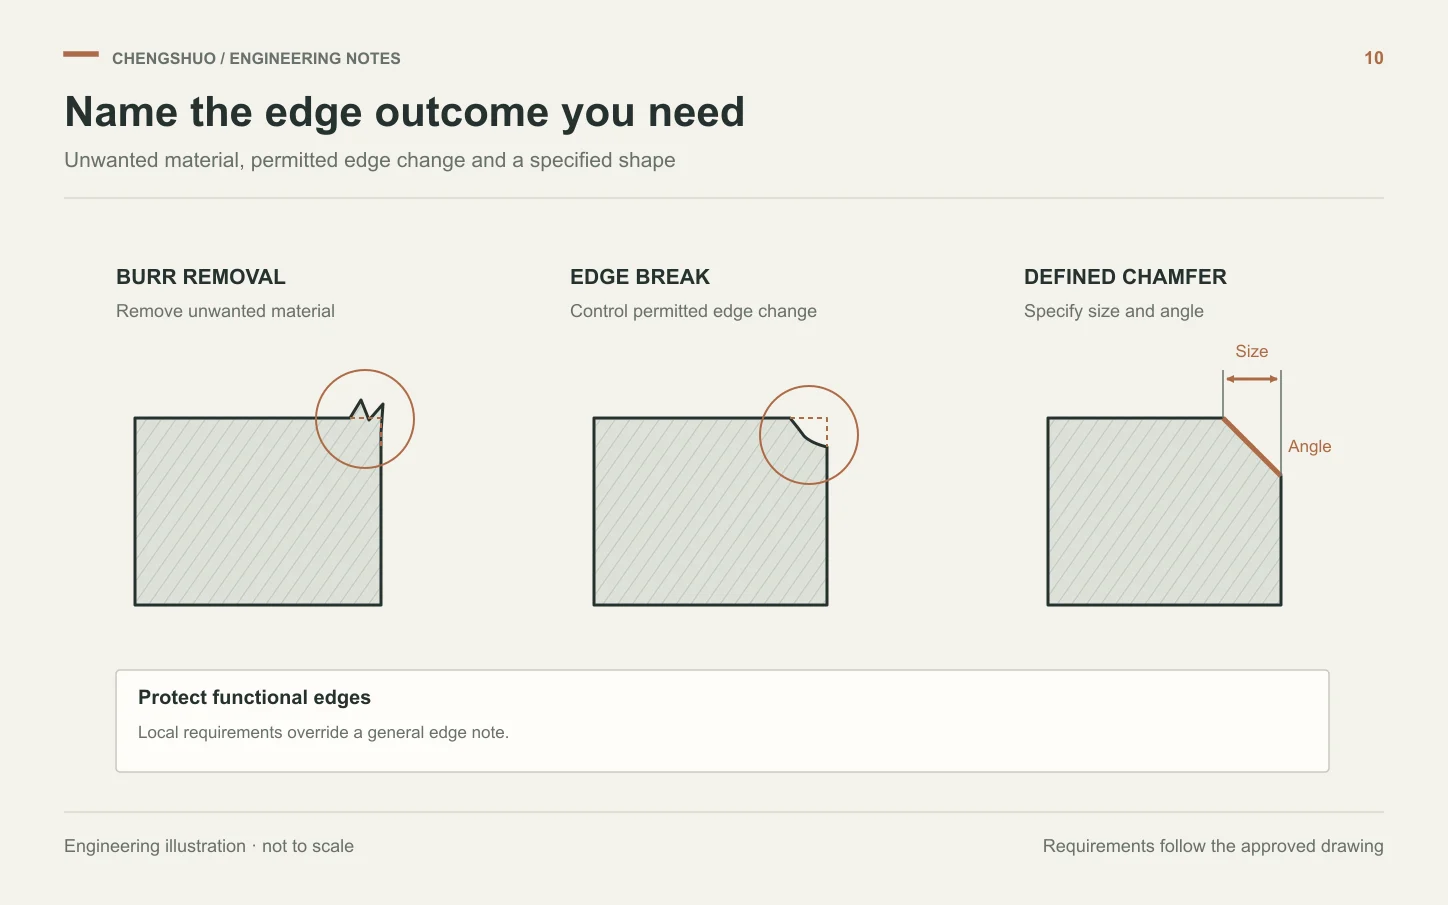
工程文章
区分去除毛刺与受控边缘几何,在小型车削件要求中保护功能边缘。
工程文章
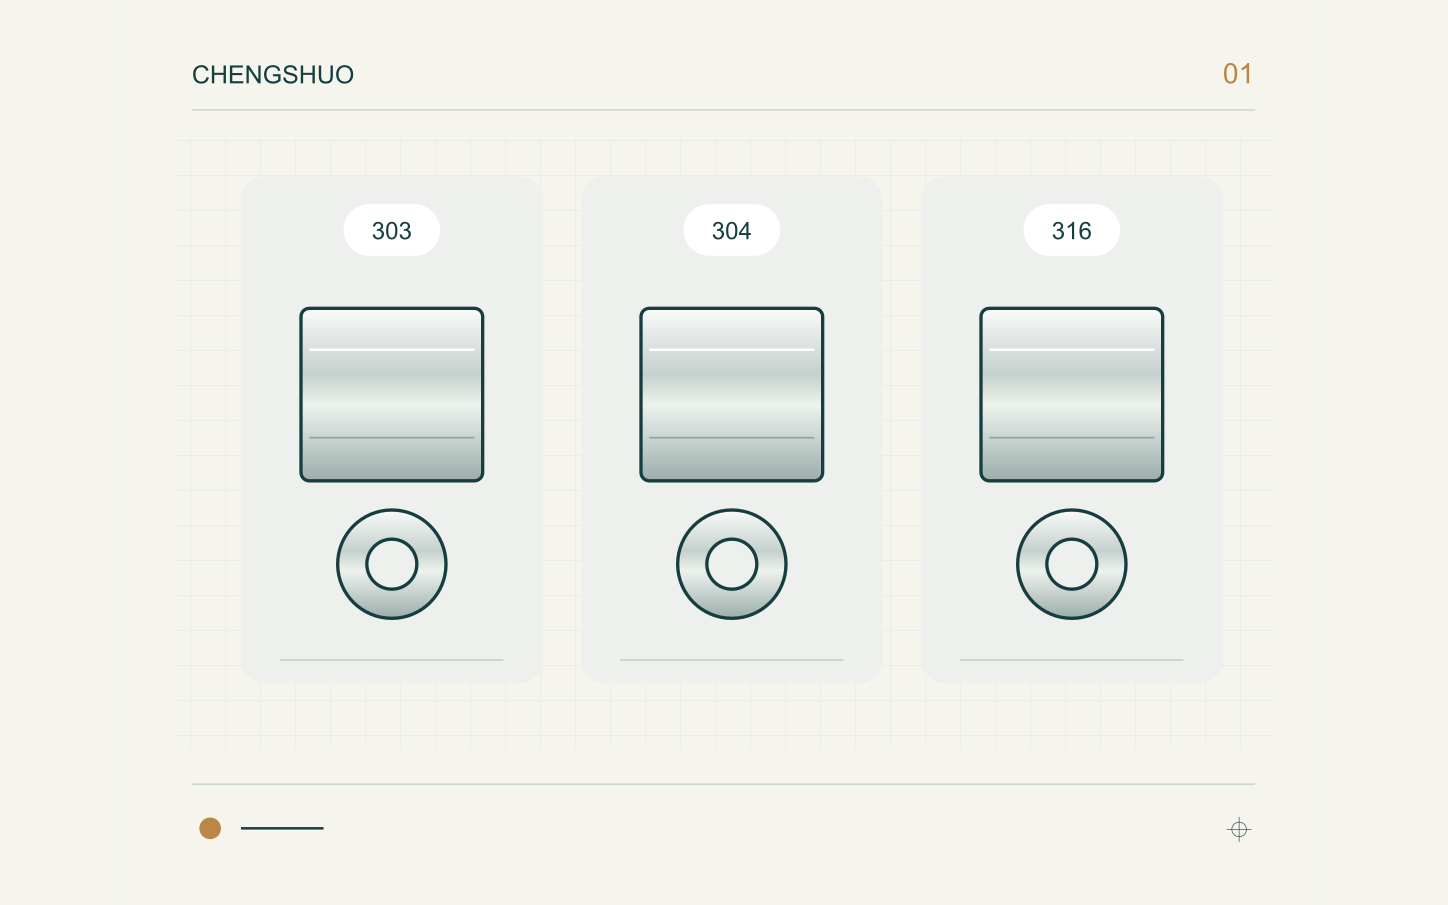
为定制轴、套筒或螺纹件批准不锈钢牌号前,比较加工、服役环境与后续工序要求。
工程文章
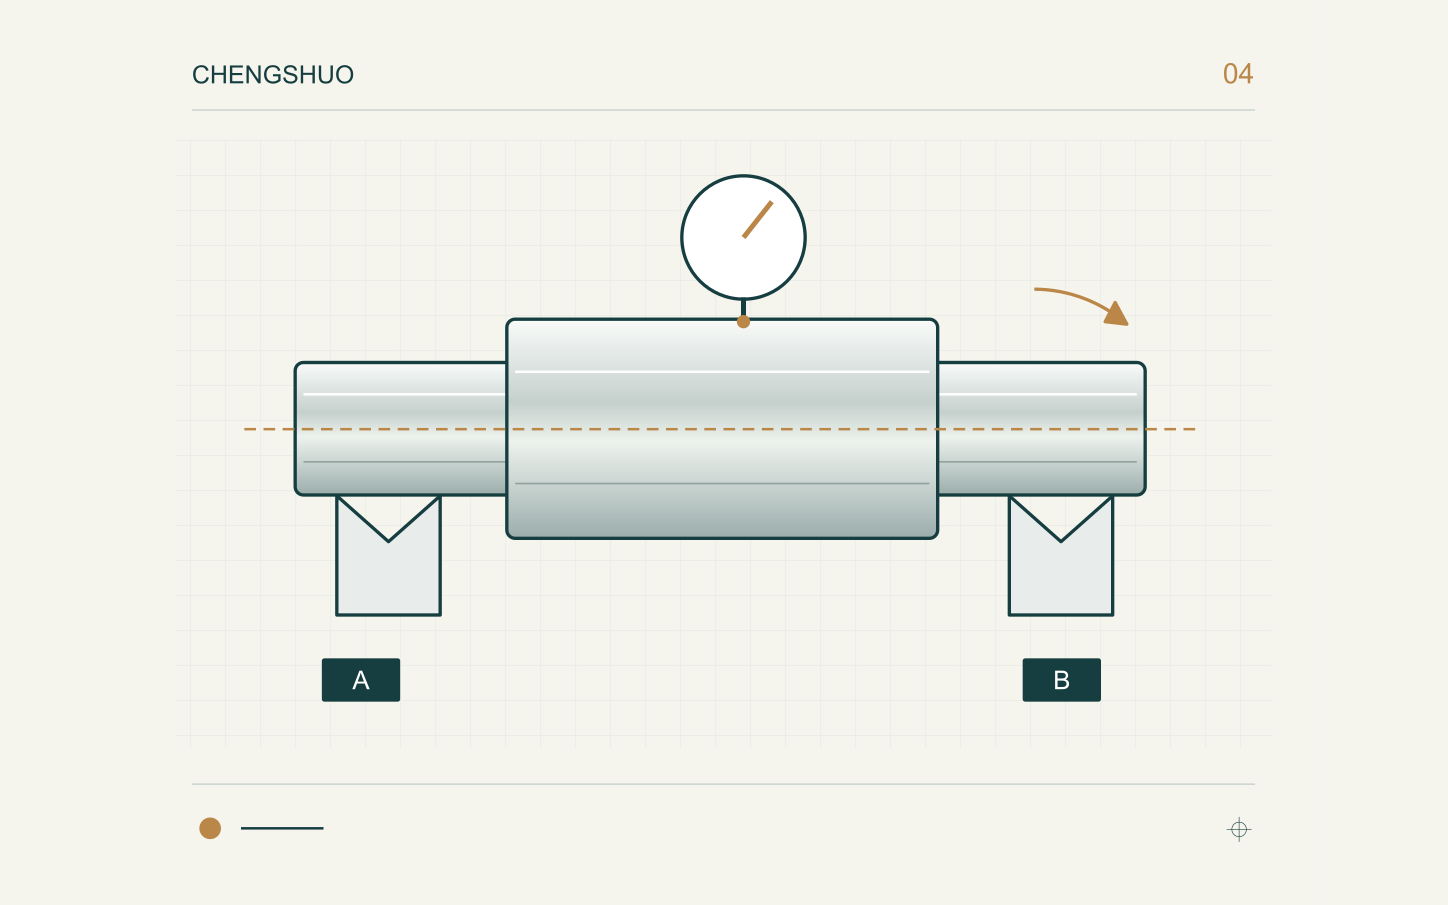
区分圆跳动与全跳动,复现图纸基准,并在比较轴类检验结果前记录测量装夹。
工程文章
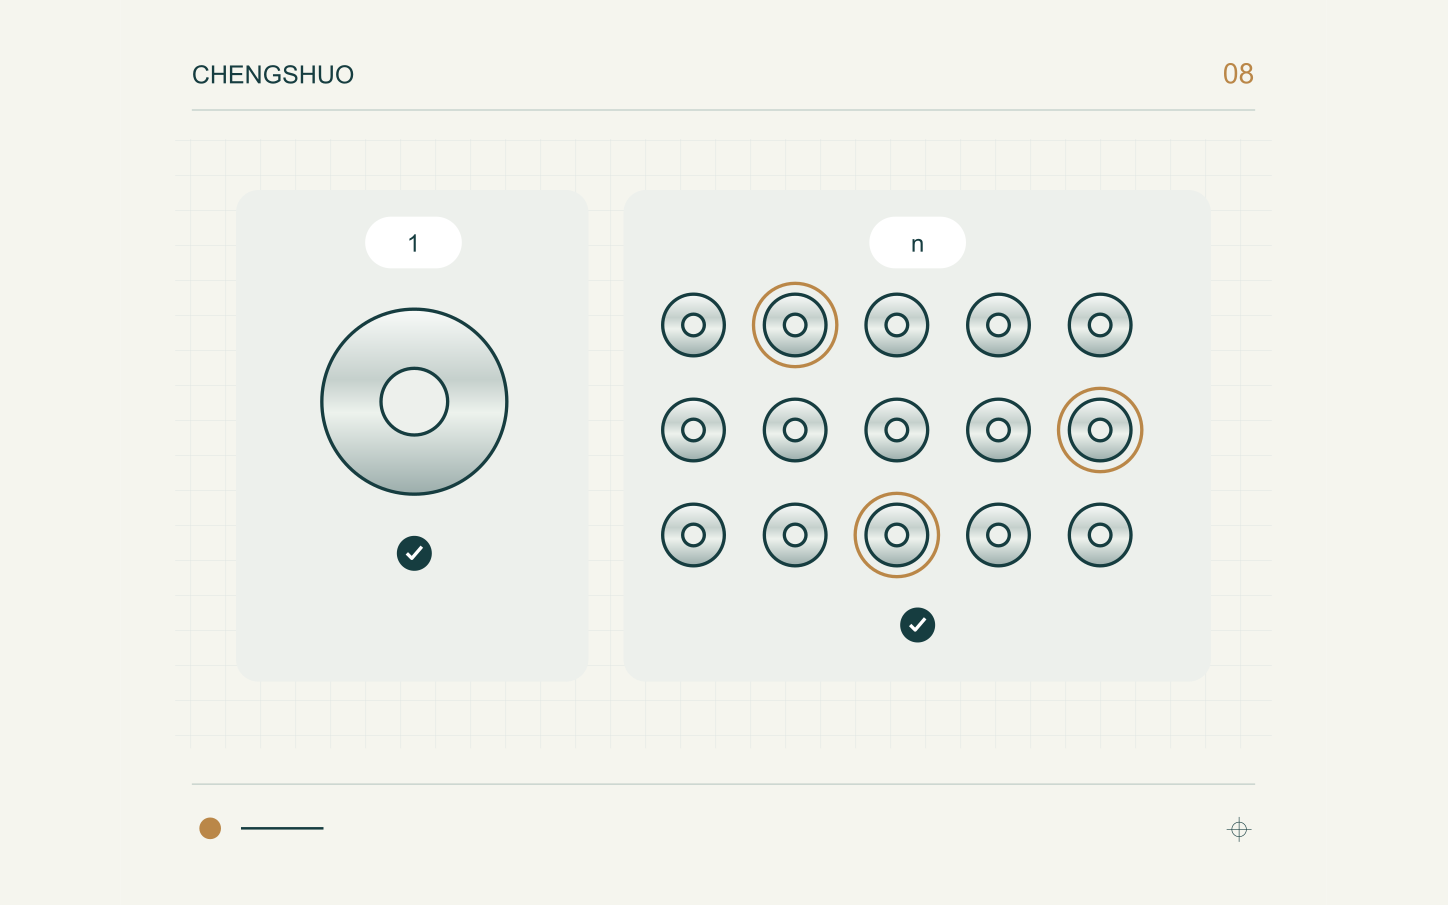
采购定制轴、套筒及其他机加工零件时,区分首件批准、过程检查和生产批验收。
工程文章
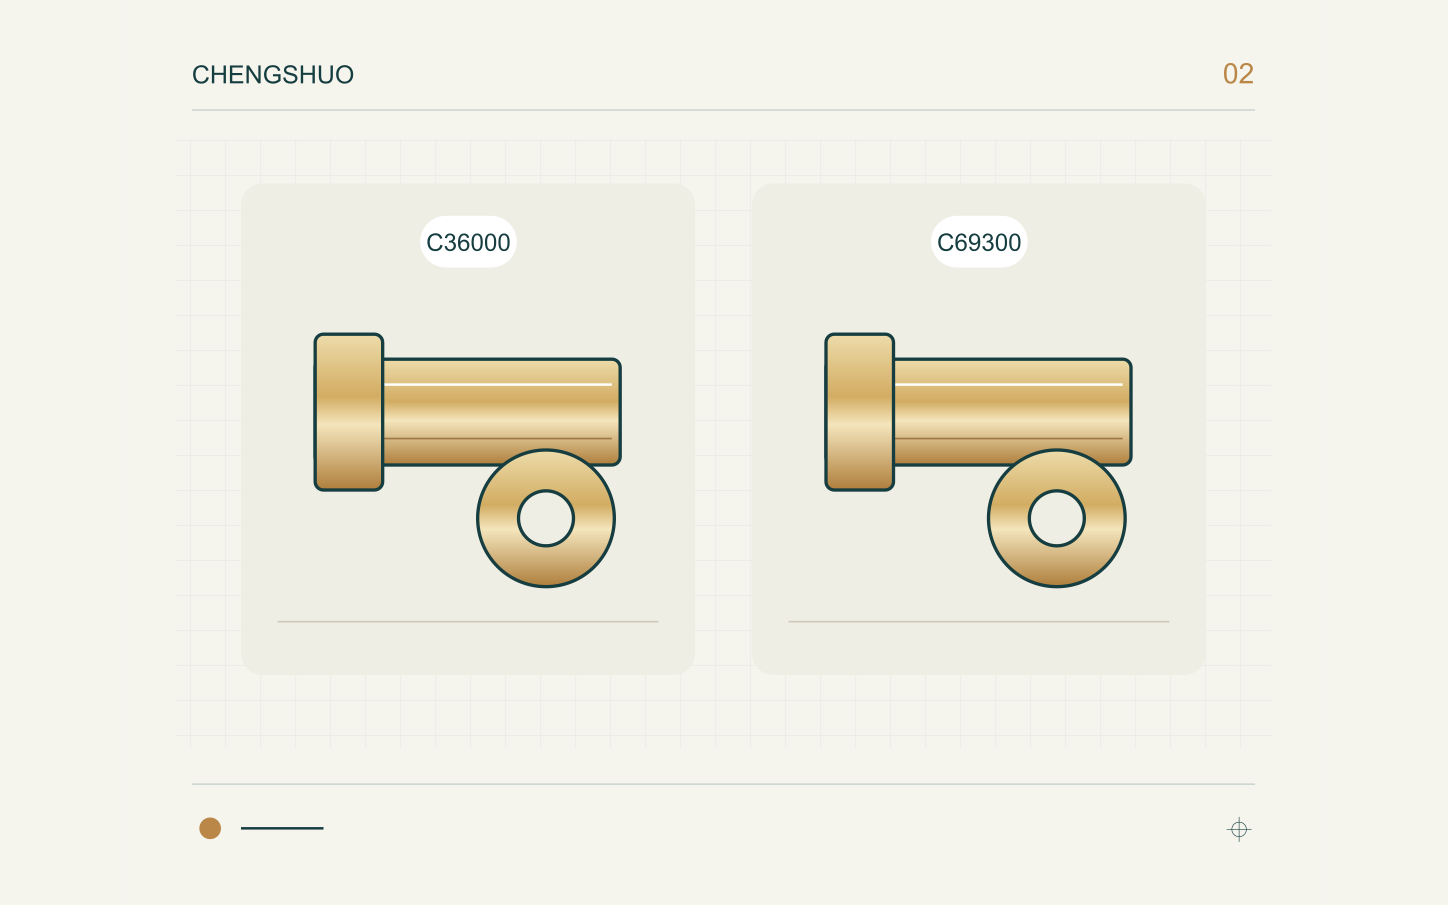
从材料身份、加工、表面处理及装配要求,评估易切削黄铜改为硅黄铜的方案。
工程文章
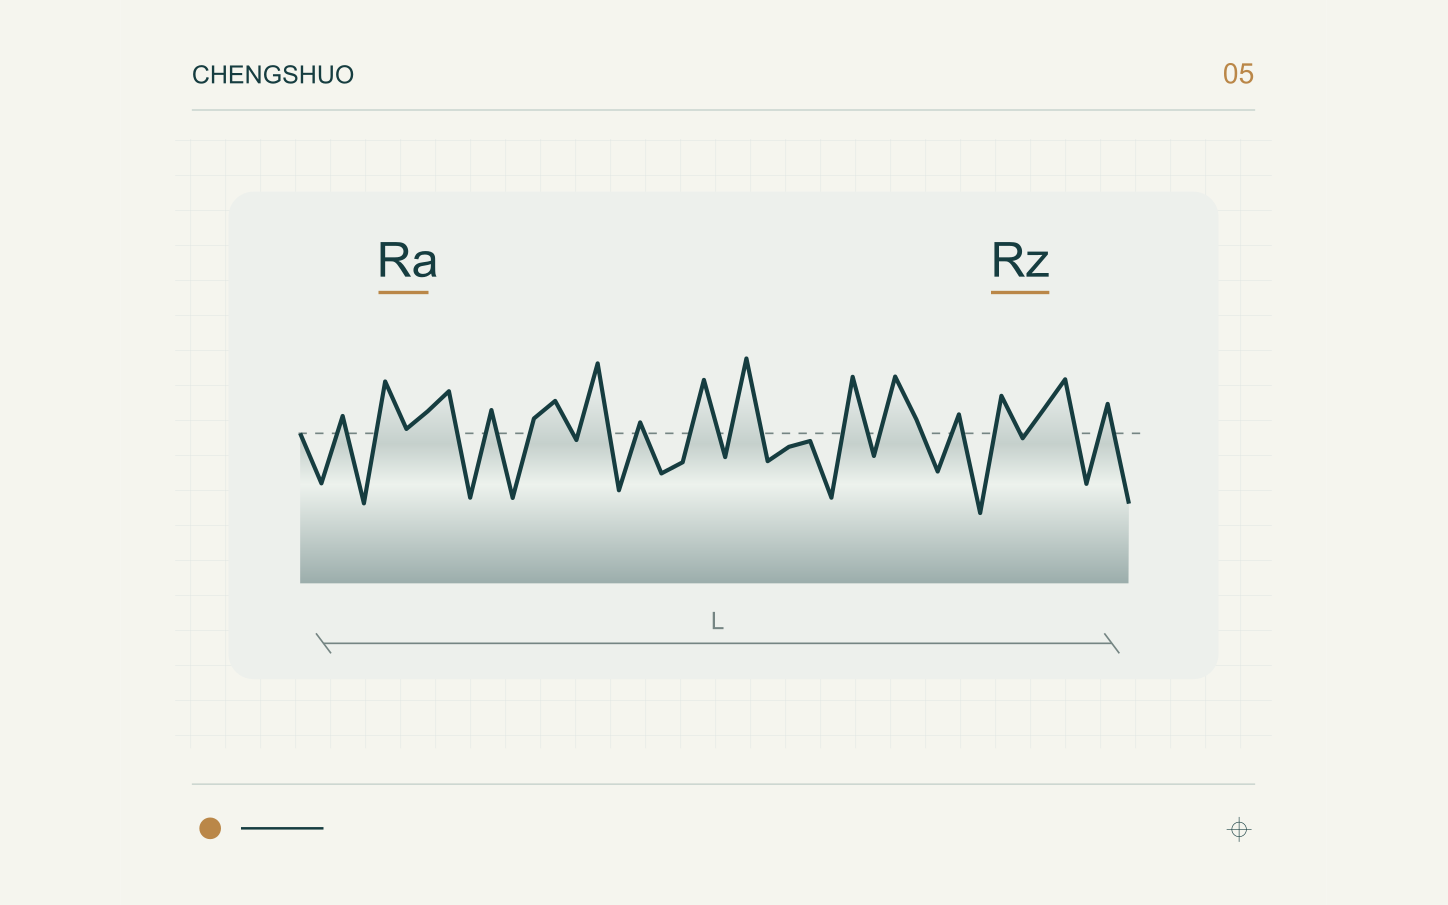
比较轴类和轴套的粗糙度结果前,先明确功能表面、纹理参数、测量方向与可实现的评定长度。
工程文章
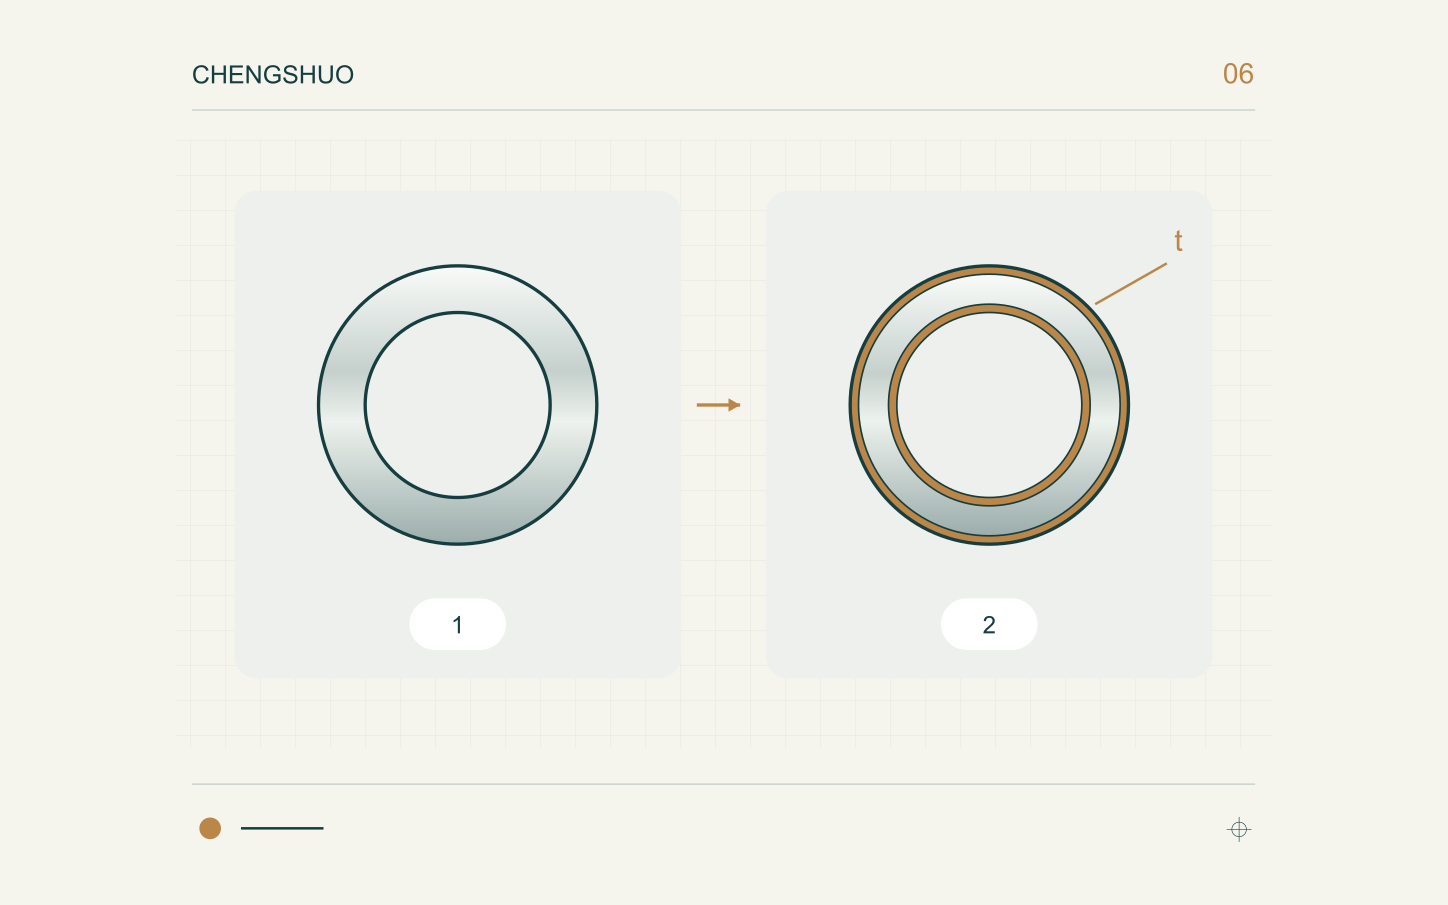
发布精密零件前,划分处理与遮蔽表面,明确最终孔径和轴颈尺寸,并约定机加工到表面处理的交接要求。
工程文章
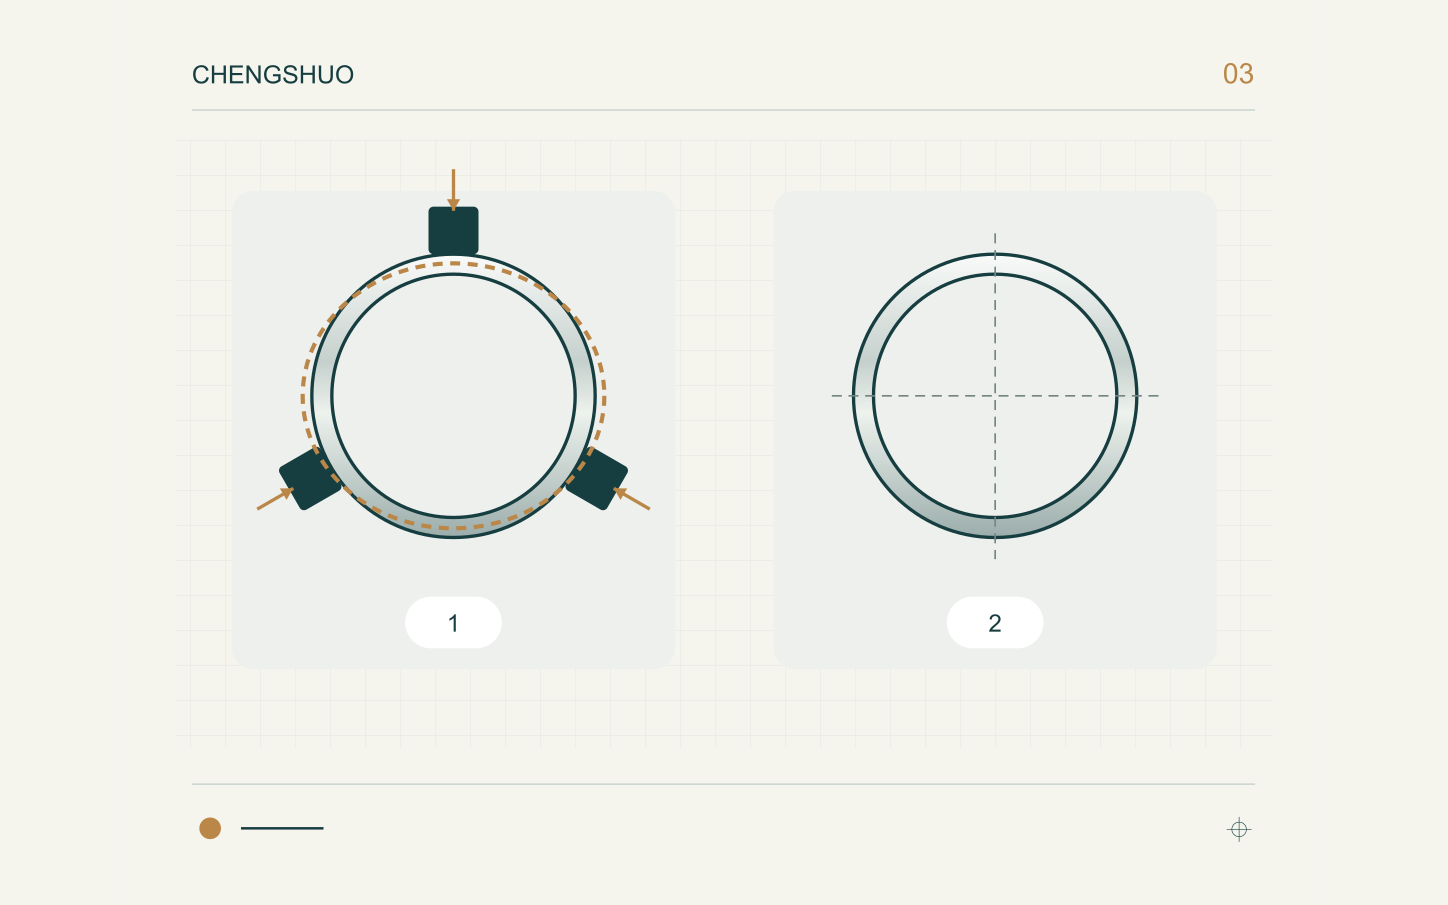
评审支承、壁厚变化与自由态检验,避免仅在夹具保持形状时验收薄壁套筒。
工程文章
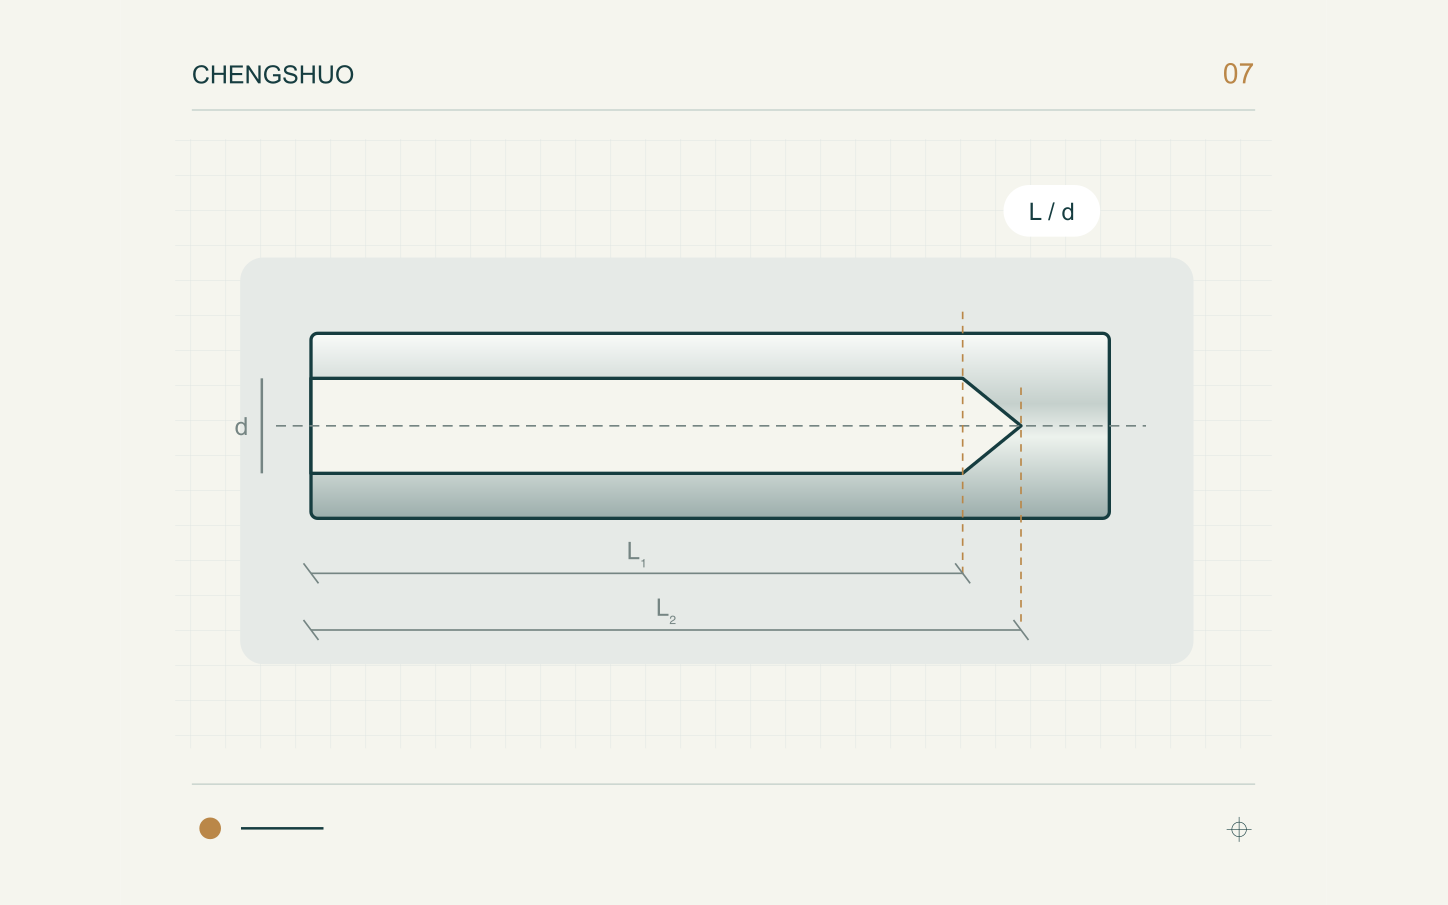
区分完整孔径深度与钻尖深度,并约定内部要求的验证方式,让小孔加工需求更明确。
工程文章
明确材料证明、来料、机加工任务及成品批之间的证据关联,同时将化学成分检查与性能声明区分开。
工程文章
围绕功能面、零件隔离、材料相容性与收货检查策划轴类及接触件包装,不只关注外箱外观。
工程文章
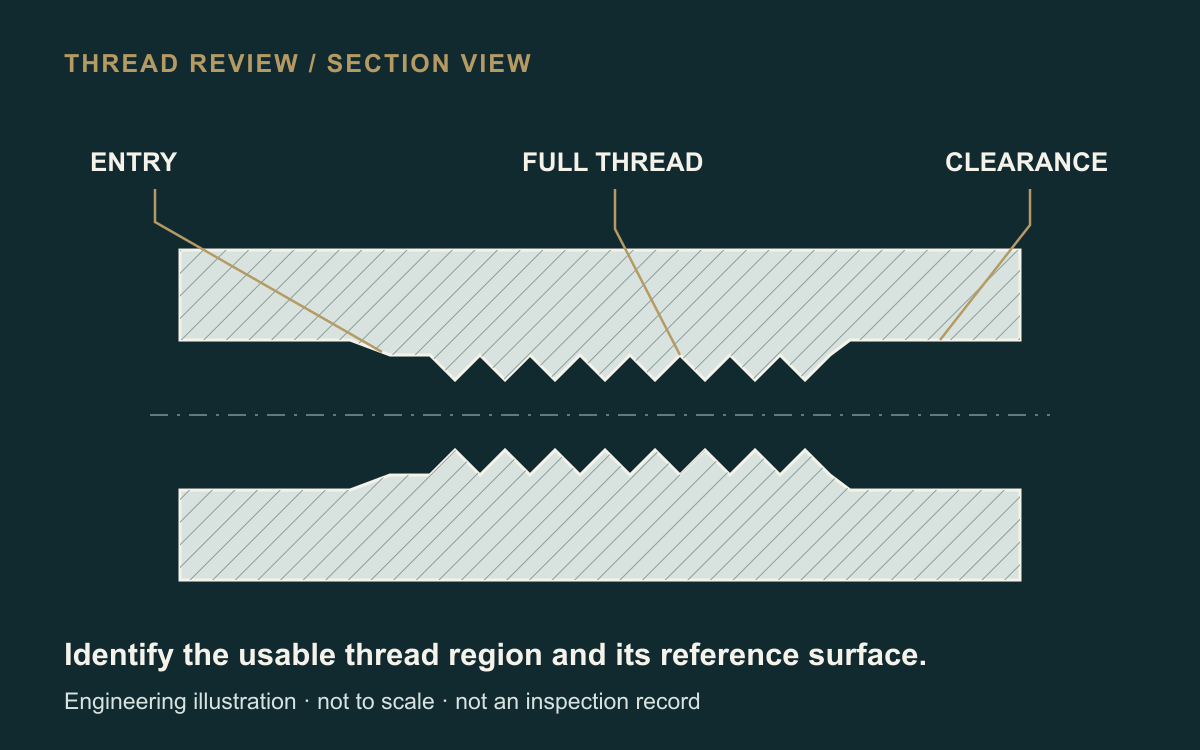
为直螺纹套筒和车削连接件明确完整螺纹代号、有效螺纹长度、约定的量规检查,以及交付状态下的验收要求。
工程文章
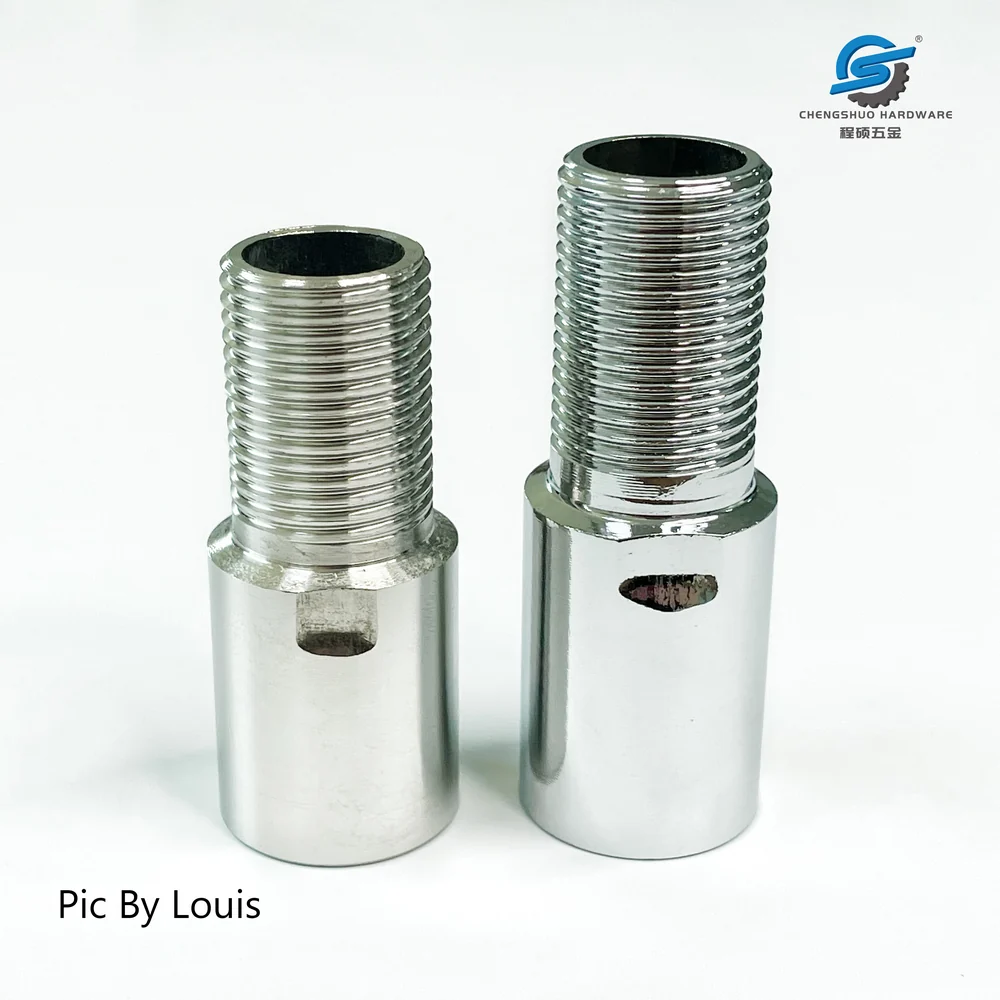
明确隐蔽交汇处、允许的边缘变化及检验可达性,让车削接头或接触件的去毛刺要求能够实际检验。
工程文章
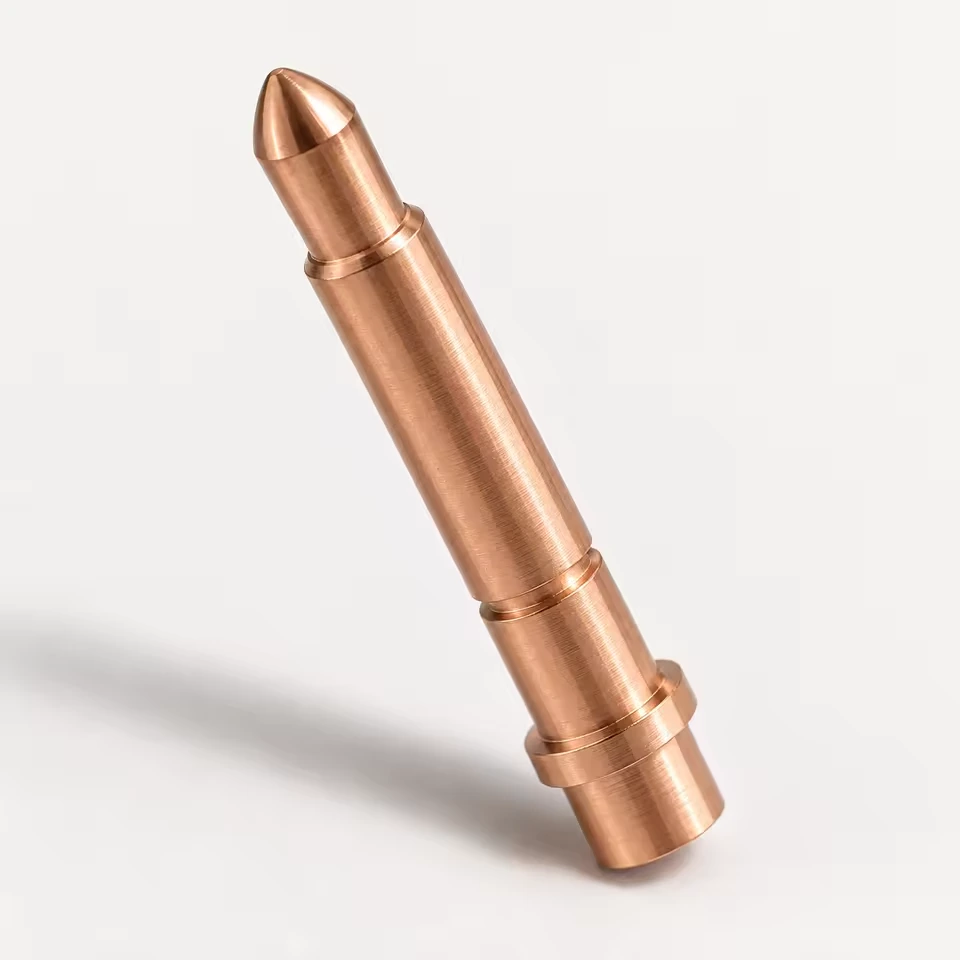
为弹簧针针轴和测试针座准备加工需求:工作位置、配合几何、成品尺寸,以及独立约定的总成测试范围。
工程文章
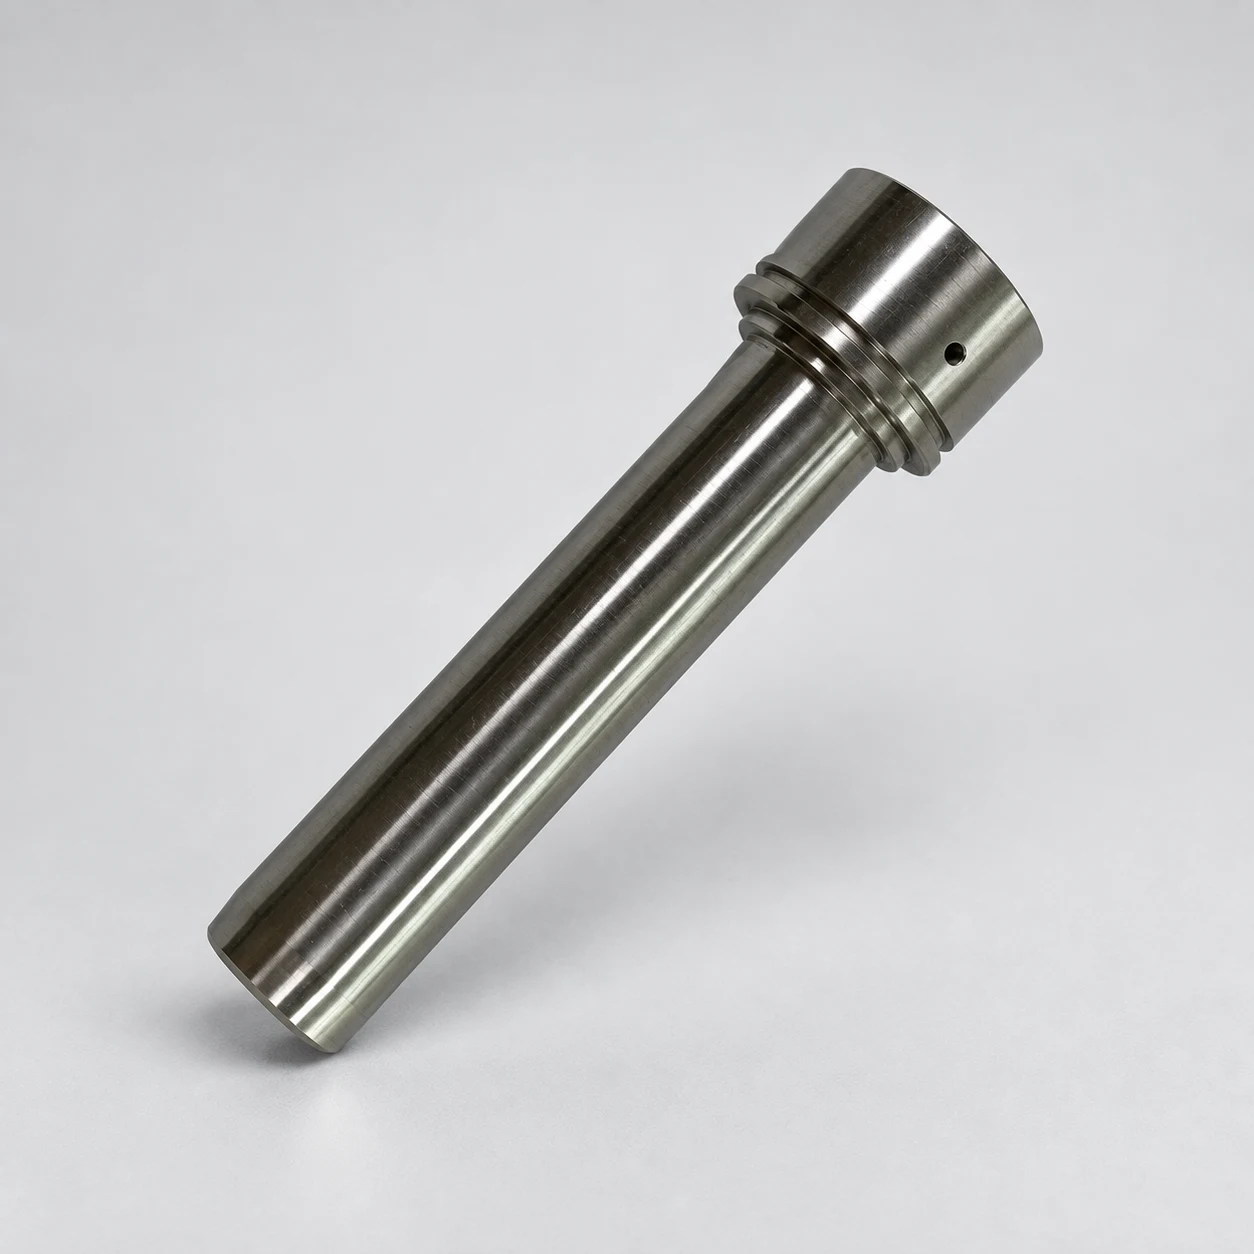
将传感器壳体图纸与密封件、连接器和装配要求对应起来,并分别约定金属零件检验与外壳防护测试。
工程文章
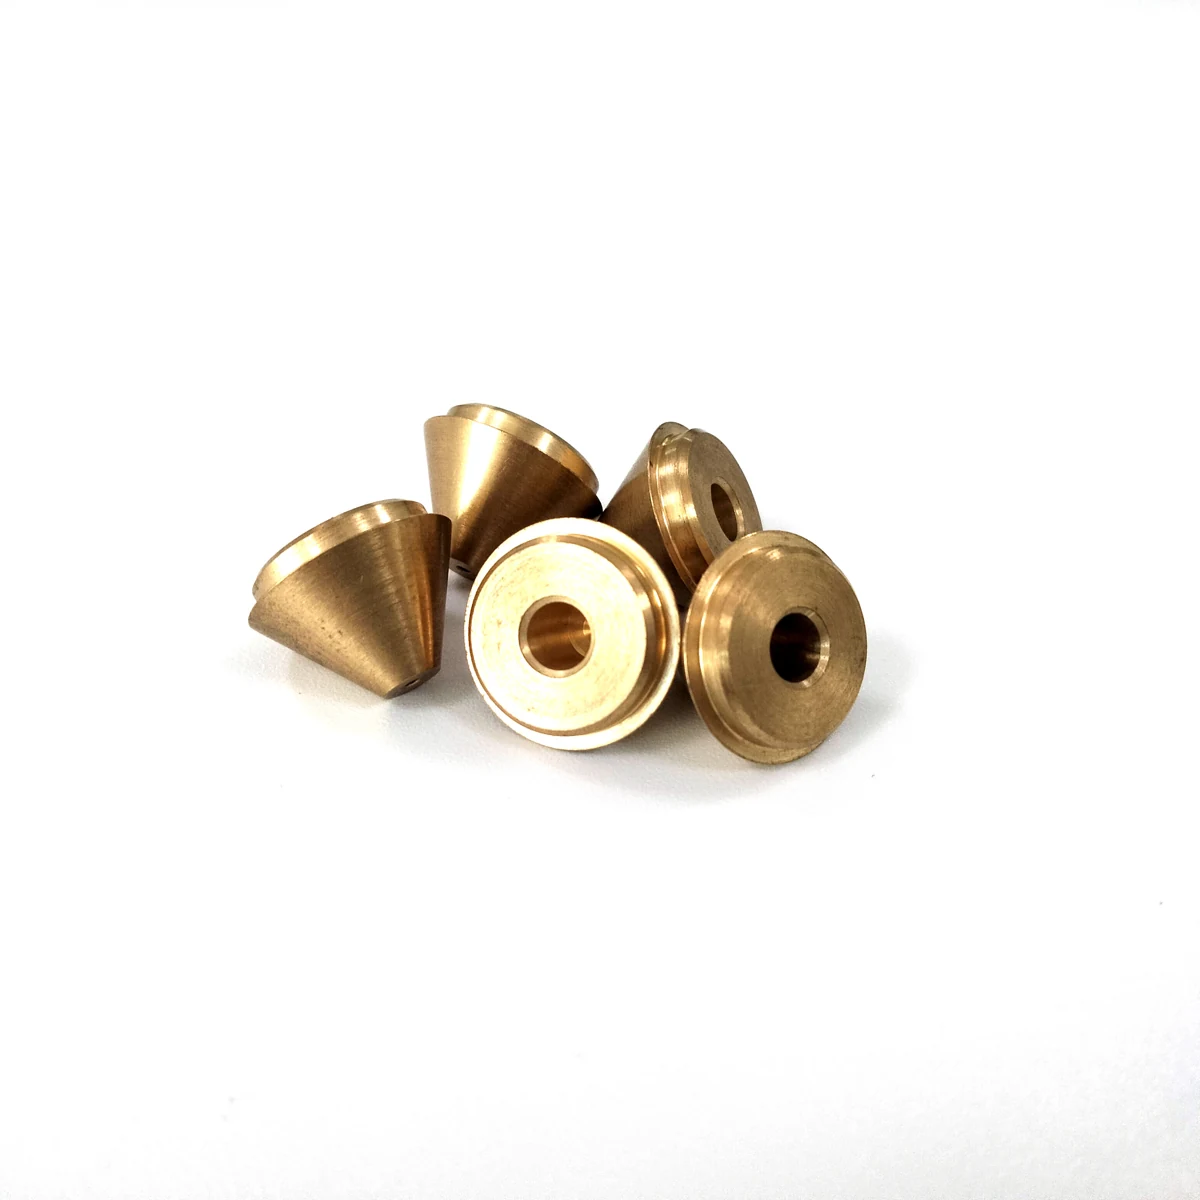
将黄铜喷嘴剖面图转化为加工规范:内部孔道、安装与密封接口、成品表面,以及单独规定的流量测试要求。
工程文章
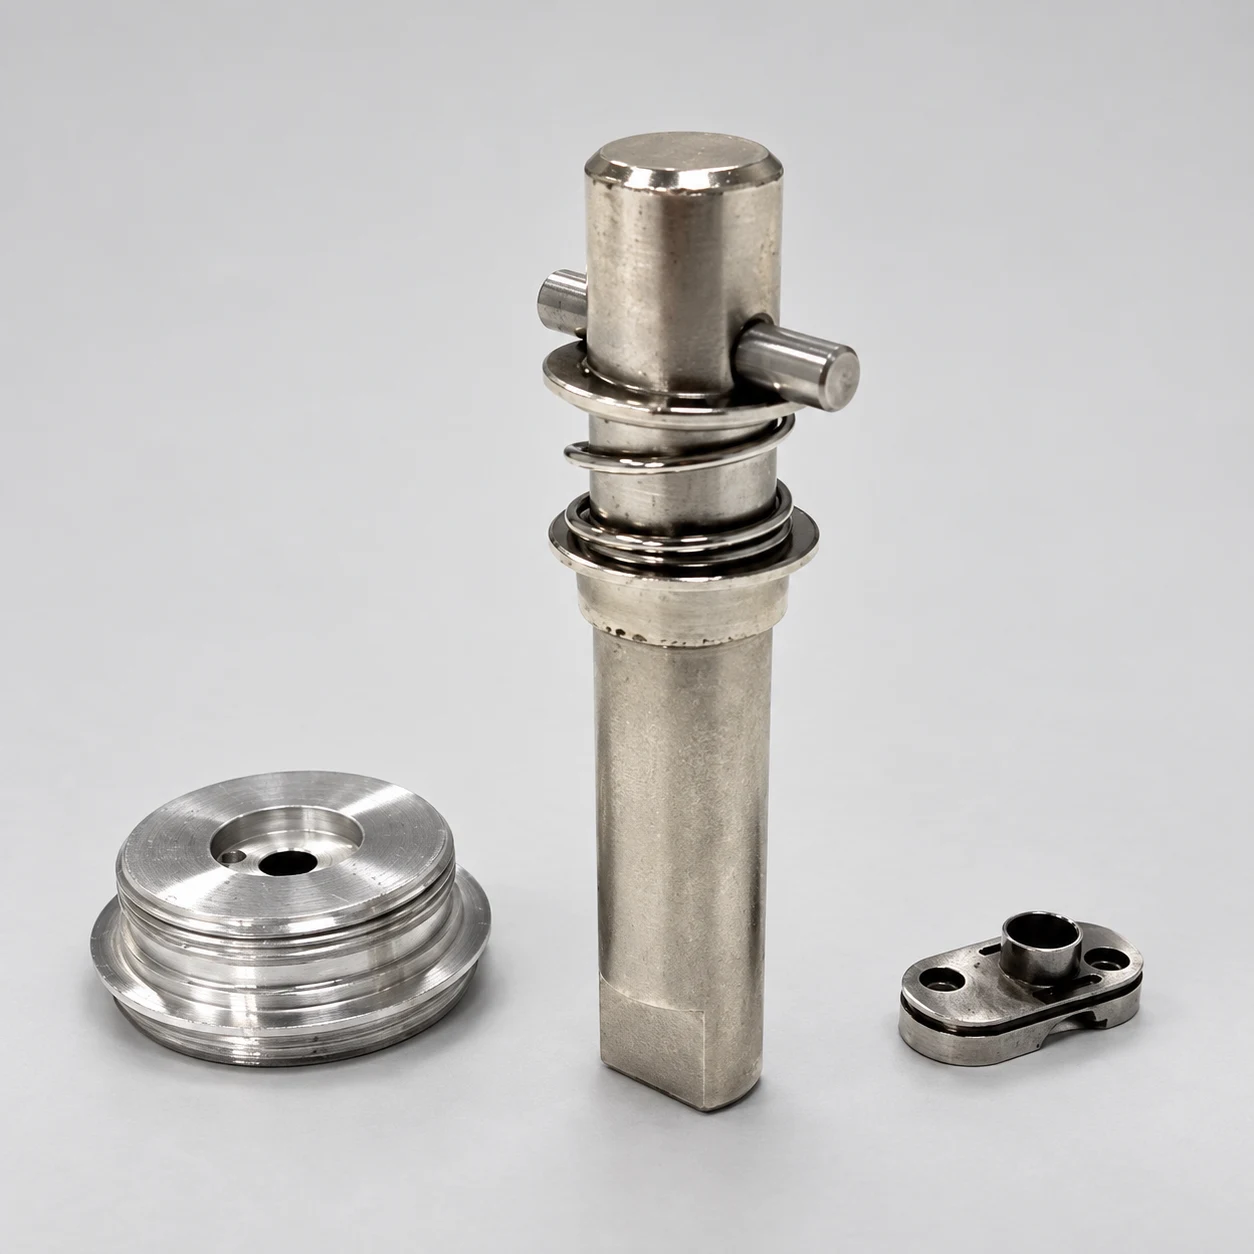
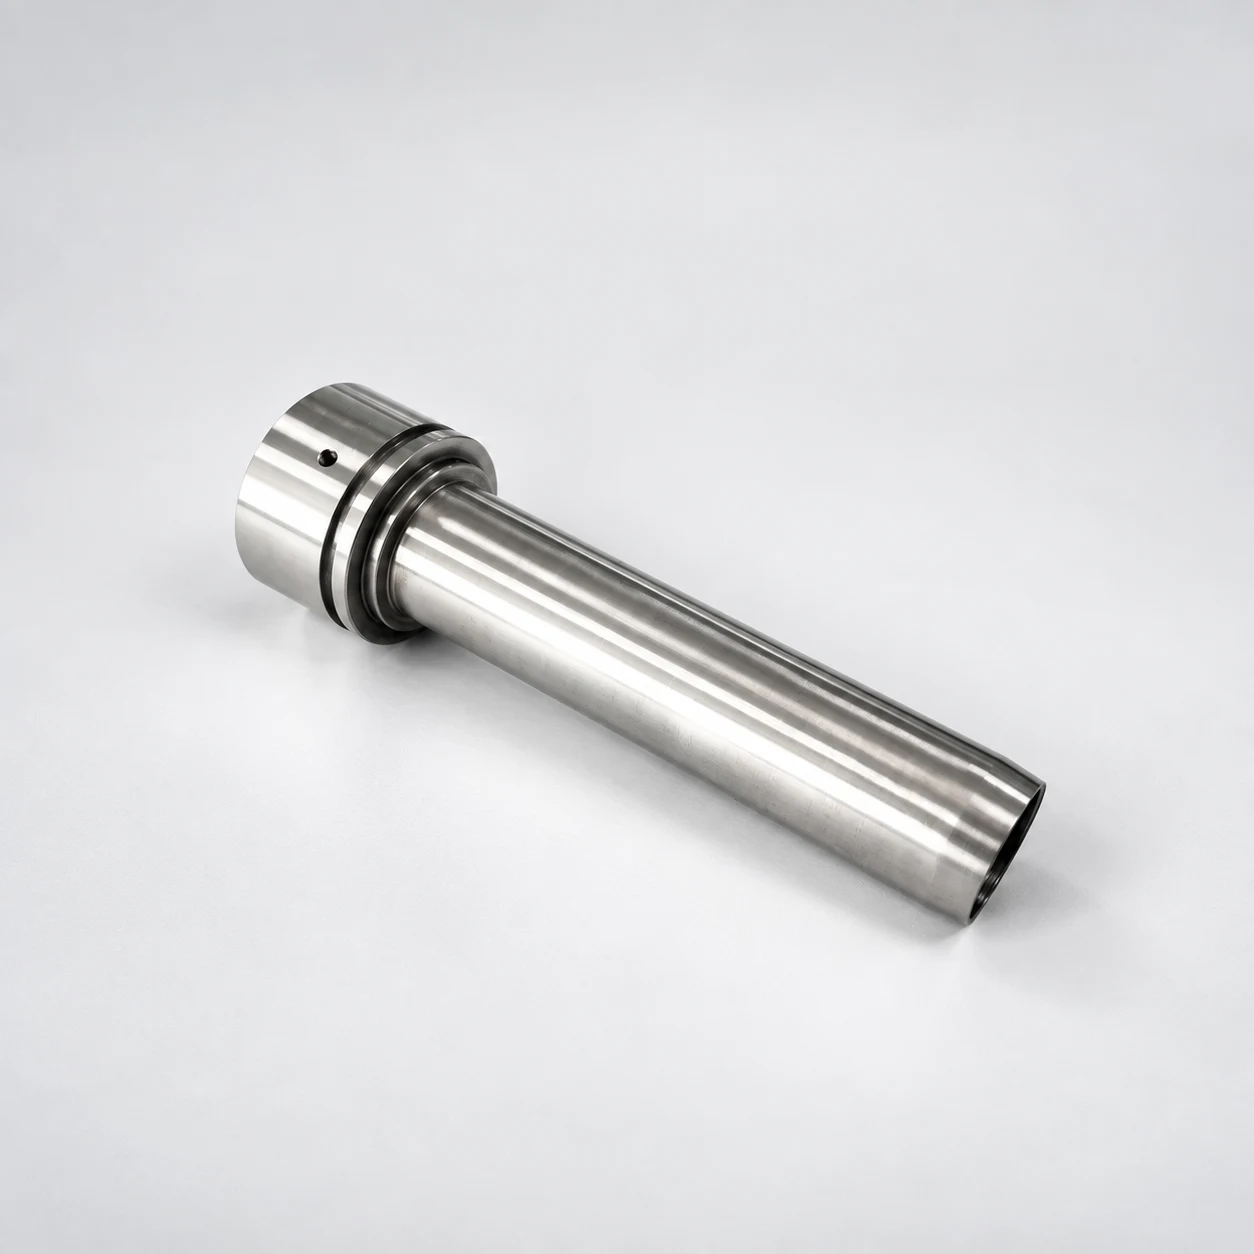
分别定义轴间隙、衬套固定方式和检验状态,再将尺寸界限、几何控制和样品检查与装配要求关联。
工程文章
选择机加工供应商前,统一样品、首批放行和返单成本的比较口径,并核对检验、表面处理、包装及交付假设。
工程文章
让每项轴、套筒或销的测量结果,都能对应到图纸版本、样本身份和约定的检验方法。
工程文章
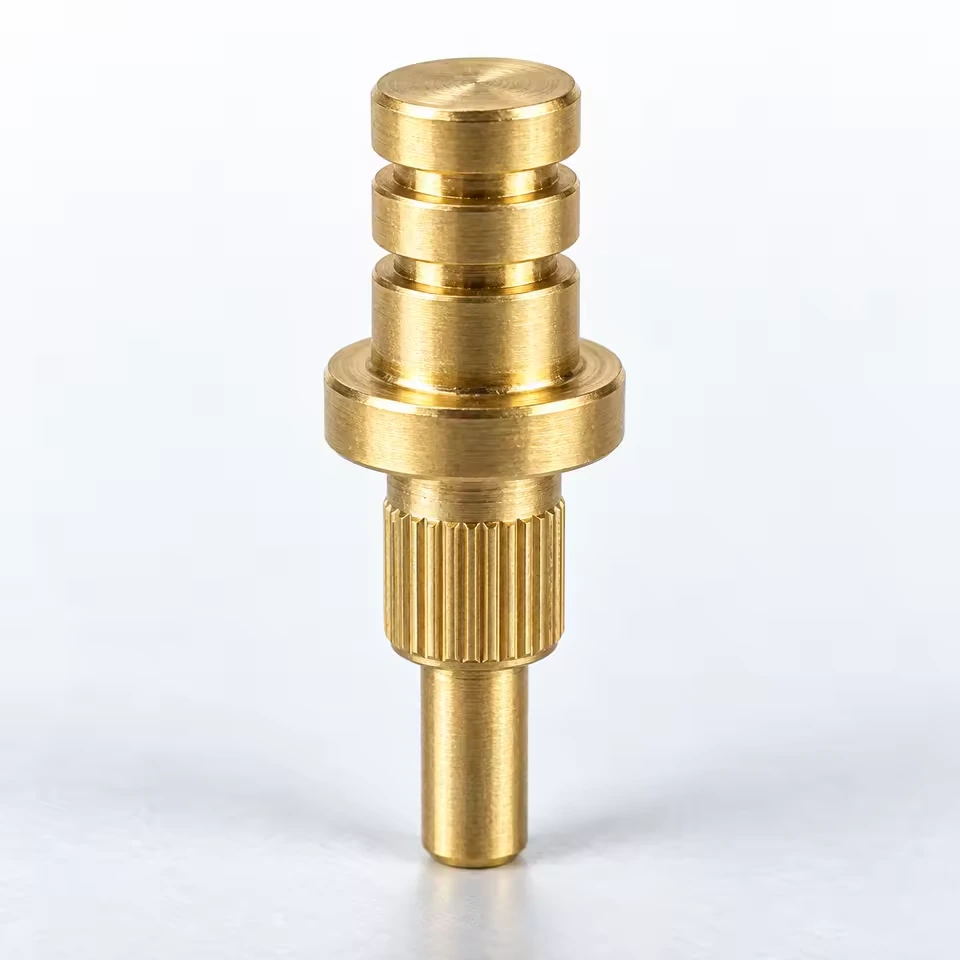
准备定制接触针或导电柱询价时,分别明确配合几何、材料、镀层和电气验证要求。
工程文章
委托制造前,围绕内装零件、有效内孔、各处壁厚和安装接口完善传感器套筒图纸。
工程文章
将新订单与已批准样件的基准要求进行比较,解决变更事项,并记录每个生产批次适用的版本。
工程文章
整理清晰的报价资料:明确当前零件定义,单列待定事项,说明交付状态,并商定验收记录需要覆盖的内容。
工程文章
将不锈钢或黑色表面处理等广义描述变为供应商可以引用、制造和检查的要求。
工程文章
审查交配直径,基准,轴肩,螺纹和边缘,再放出一个小车削加工的零件作为引文.
工程文章
界定样品批准涵盖、冻结生产基准并控制返单上重要的变化。
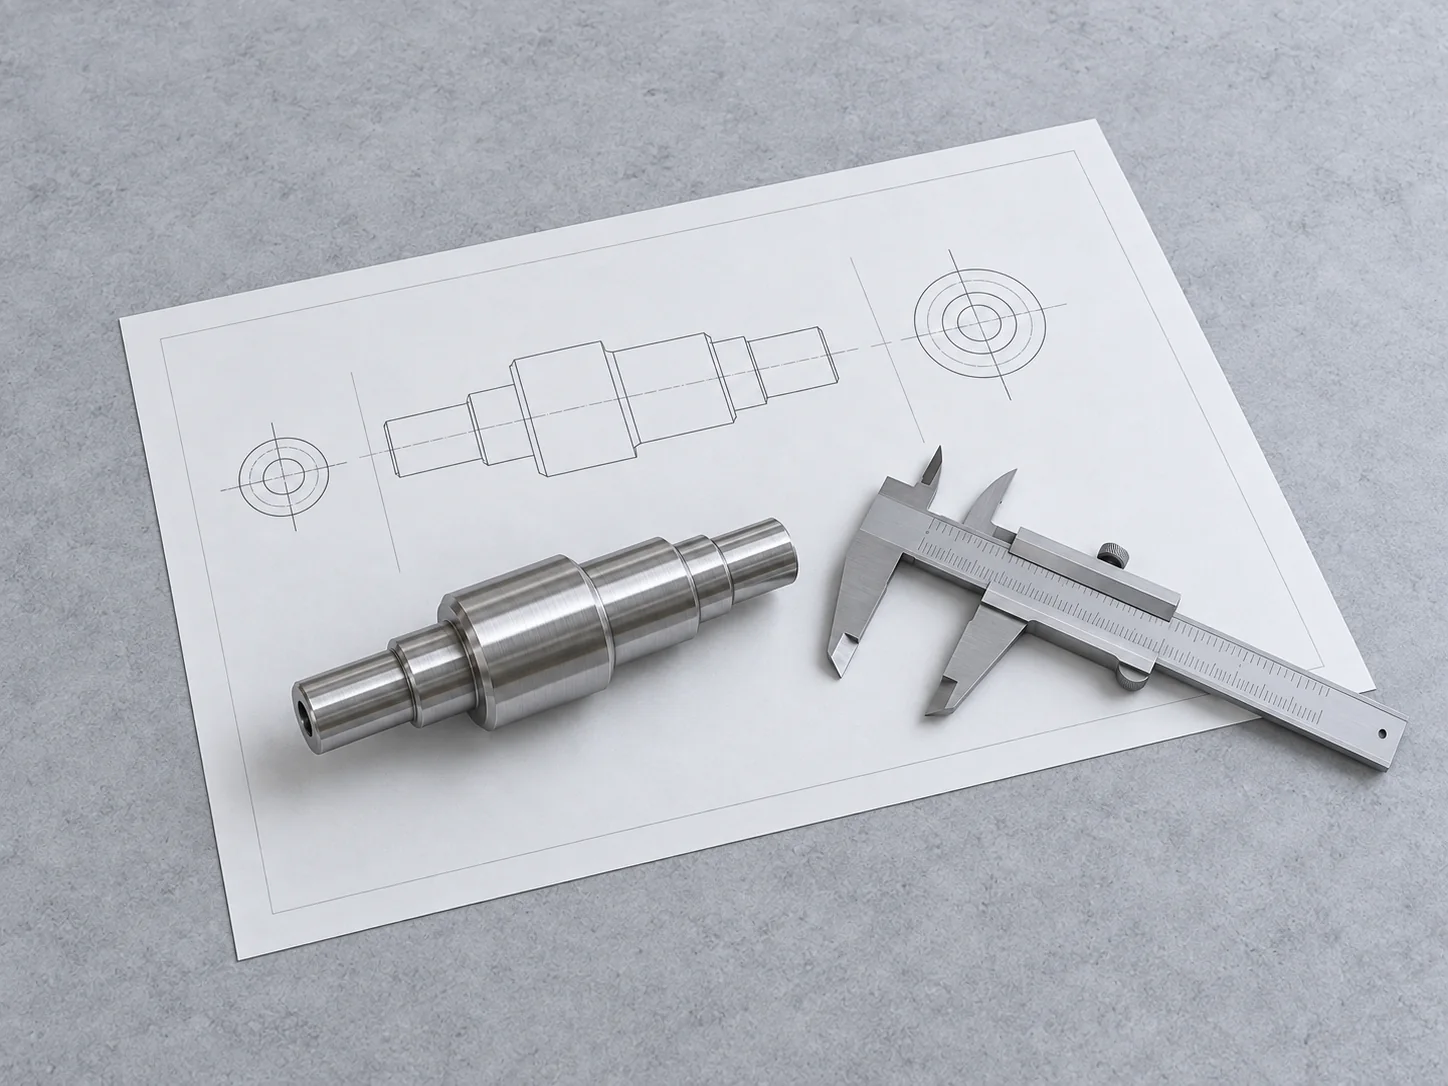
工程文章
将每个重要特性与接受要求连接起来,测量方法,检验范围,并在开始生产前记录.
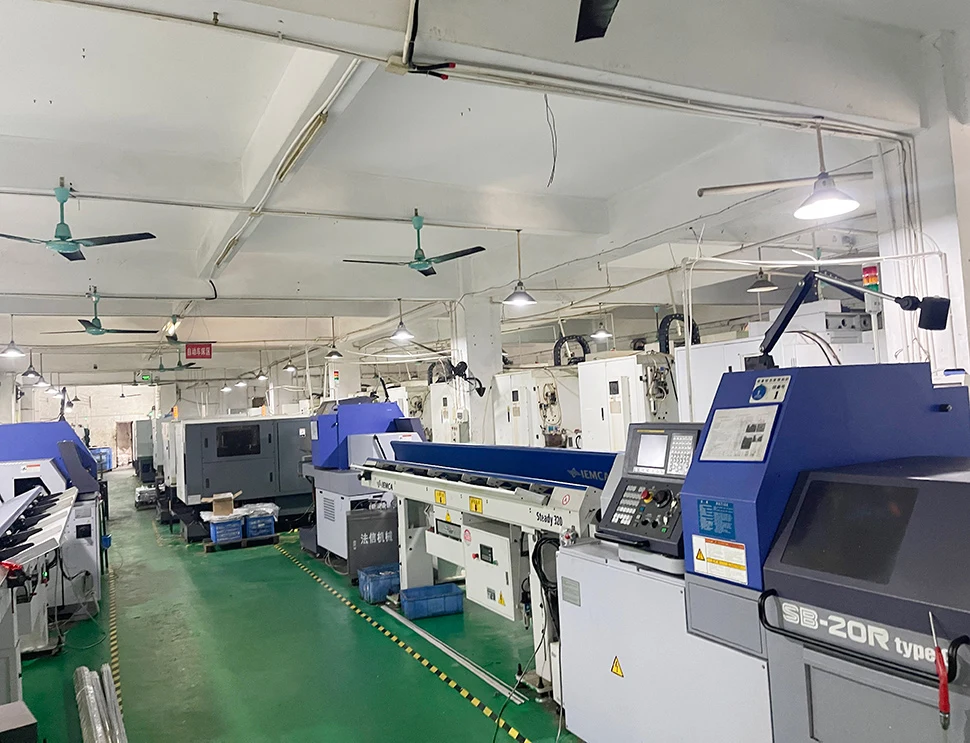
工程文章
在选择瑞士车削为小精度零件之前,先评估几何,支持,次要特征,材料和顺序大小.