阅读约 5 分钟
为每个螺纹接口给出完整代号
定制螺纹套筒的验收,首先要明确配合件实际啮合的接口。注明螺纹类型、公称尺寸、螺距或每英寸牙数、公差等级及适用标准版本。分别标识内螺纹和外螺纹。本指南讨论普通直螺纹;锥管螺纹和特殊锁紧牙型需要各自的技术要求及检验规则。
一张图纸有两种不同螺纹时,可分别标为 T1、T2,并将标识与相应要求对应。必要时注明旋向。照片或“某颗螺钉可以旋入”的说明,无法定义完整的生产要求。报价前,应解决图纸标注、模型与采购描述之间的冲突。
区分有效螺纹长度与孔深
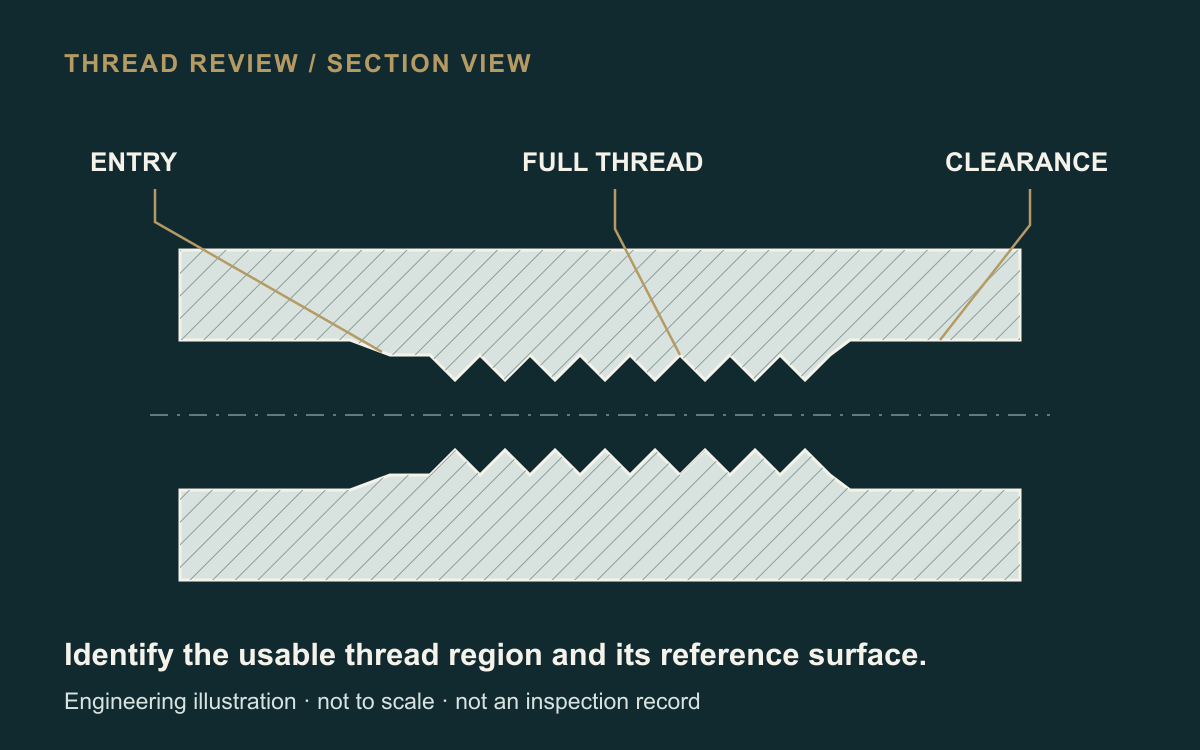
标明所需的完整螺纹长度,以及定义该长度的起始表面或平面。注明入口倒角、沉孔、螺纹收尾段和剩余底部间隙。盲钻孔的深度可能超过具有完整牙型的区段。供方需要同时掌握这两类定义,才能评估刀具可达性和可用啮合长度。
Vermont Gage 的深度测量指南说明,沉孔和参考表面会影响深度检查结果的判读。对于凹入式螺纹,应约定检验方法如何计入凹入区。评审时可提出一个具体问题:来料检验人员能否根据图纸和拟定记录,复现相同的螺纹长度判定?
约定量规检查与相应记录
固定极限通止规的判定与实际数值测量,回应的是不同要求。Vermont Gage 区分了螺纹功能量规检查和数值测量,也指出了独立直径检查的需要。应注明哪些特征需要合格/不合格结论,哪些需要实际读数。量规代号及验收方法应与螺纹标准、公差等级和检验阶段一致。
不要将凭记忆得来的某一条止规旋入规则套用于所有螺纹类型。记录适用检验方法及图纸专门规定的例外。内螺纹应单独考虑小径要求;外螺纹应考虑大径要求。在约定的检验记录中,保留可追溯的量规编号和校准状态。
注明验收在指定表面处理之前还是之后
当电镀在螺纹表面增加材料时,其尺寸影响需要纳入图纸和工艺评审。美国精密加工产品协会(PMPA)建议注明镀层类型、厚度范围、测量位置,以及尺寸适用于镀前还是镀后。仅有表面处理前的检查,不能说明客户收到零件时的状态。
标识需要镀覆、遮蔽或其他处理的表面。针对该技术要求约定加工预留量和最终量规验收依据,不要从目录零件的颜色推断。如果镀后对螺纹返工,返工后的表面状态需要明确批准。镀层验证与螺纹验收应分别列为独立检查项。
补充螺纹量规无法证明的装配要求
螺纹接口可能只是装配的一部分。套筒还可能通过外径定位、靠肩面落座,或容纳独立嵌件。应分别标识这些特征。需要时,利用图纸约定的基准体系和合适的检验方法,规定这些特征与螺纹的几何关系。
以一个套筒与嵌件的示意装配为例,评审可将螺纹、肩面落座和嵌件间隙分为三项独立判断。这是策划示例,并非程硕已交付项目。拧紧扭矩、保持力、密封或耐压性能,都需要各自的装配规范与验证;螺纹量规合格不能替代这些结果。
准备螺纹专项评审资料
提交受控图纸和模型,并标识每个螺纹接口。下列清单有助于采购、制造和来料检验按照同一套要求开展工作。在确认样品范围前,可以先解决尚未明确的问题。
将图纸、样品与批量数量,以及螺纹验收要求发送给程硕,以便开展针对该零件的评审。
- 螺纹定义:接口编号、标准及版本、尺寸、螺距、公差等级和旋向。
- 可达几何:完整螺纹长度、参考表面、入口、螺纹收尾段和底部间隙。
- 交付状态:材料、表面处理、镀覆范围,以及处理前/后的验收依据。
- 检验记录:要求检查的特征、方法、量规编号、结果,以及样品或批次覆盖范围。
- 装配范围:配合件图纸、相关定位特征,以及需要单独开展的验证。
从技术指南到您的零件
把检验要求放回具体零件中。


参考资料与延伸阅读

总体规划指导. 可行性和验收准则被证实与您的图纸相对。