

エンジニアリング 記事
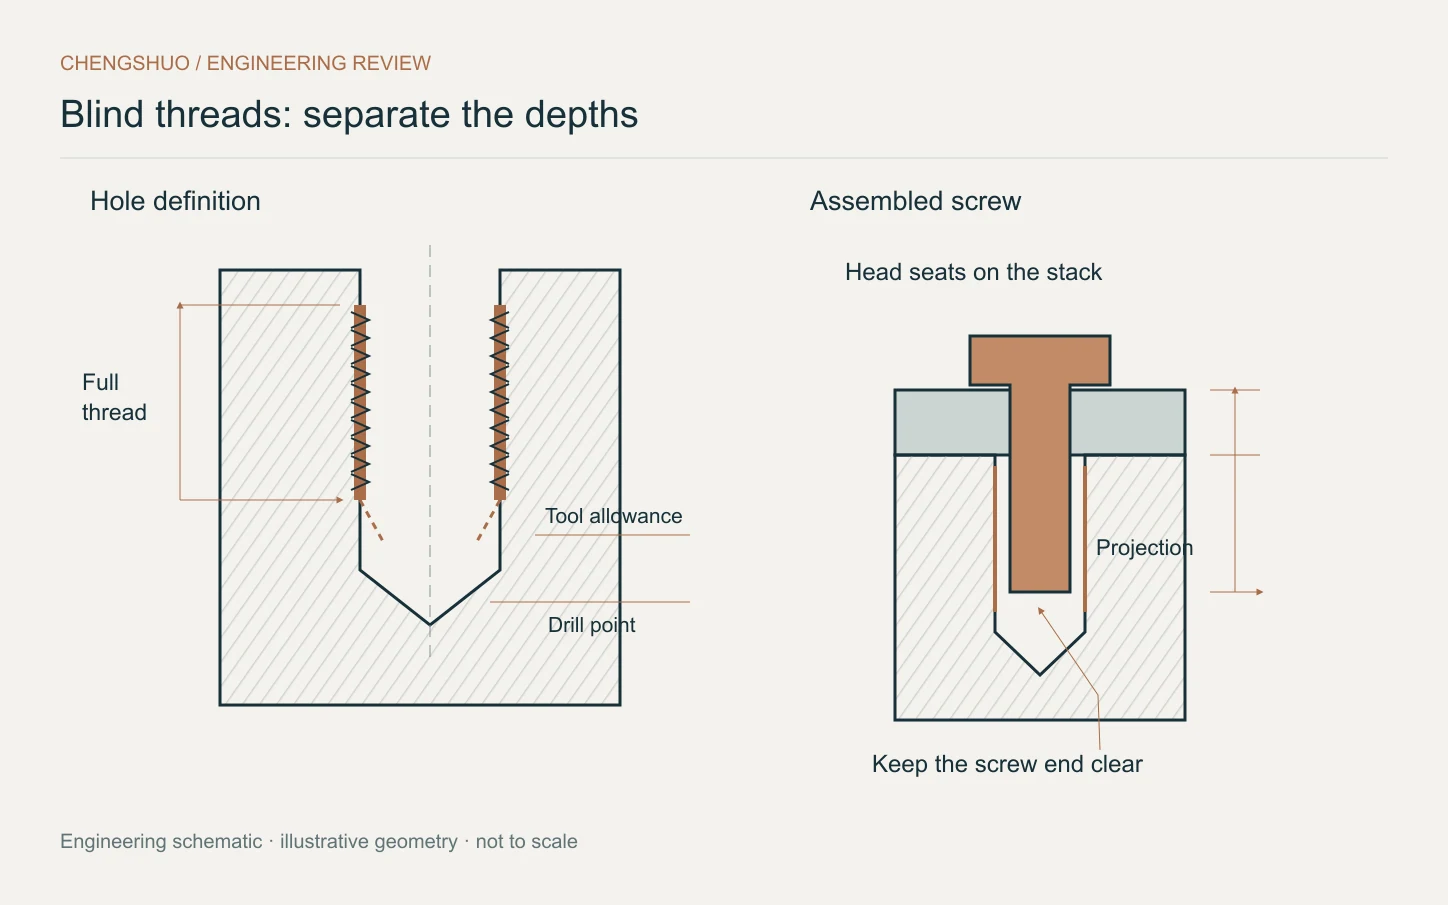
止まりタップ穴:穴深さだけでなく有効な完全ねじ長さを指定する
完全ねじ長さ、不完全ねじ部、ドリル穴深さを区別し、ねじが底付きせず必要なかみ合い長さを確保できるようにします。
chengshuoの更新
Chengshuoの新しい部品参考例、加工事例の解説、技術記事をご覧ください。
エンジニアリング 記事
完全ねじ長さ、不完全ねじ部、ドリル穴深さを区別し、ねじが底付きせず必要なかみ合い長さを確保できるようにします。
エンジニアリング 記事
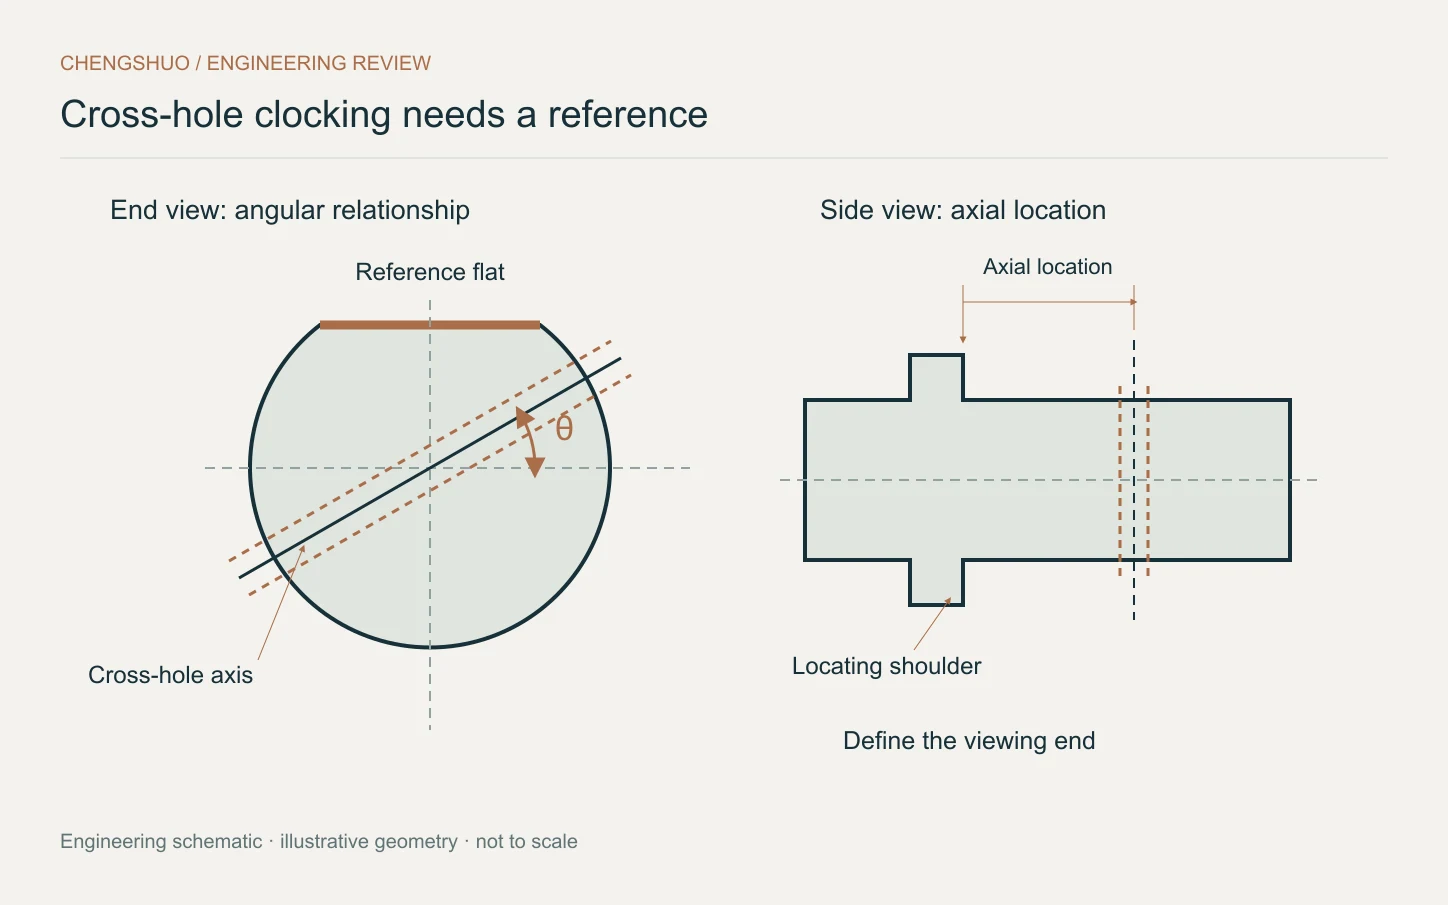
横穴は穴径と軸方向位置が合格でも向きが違うことがあります。機能する平面、溝、キー溝を基準に角度位置を指定します。
エンジニアリング 記事
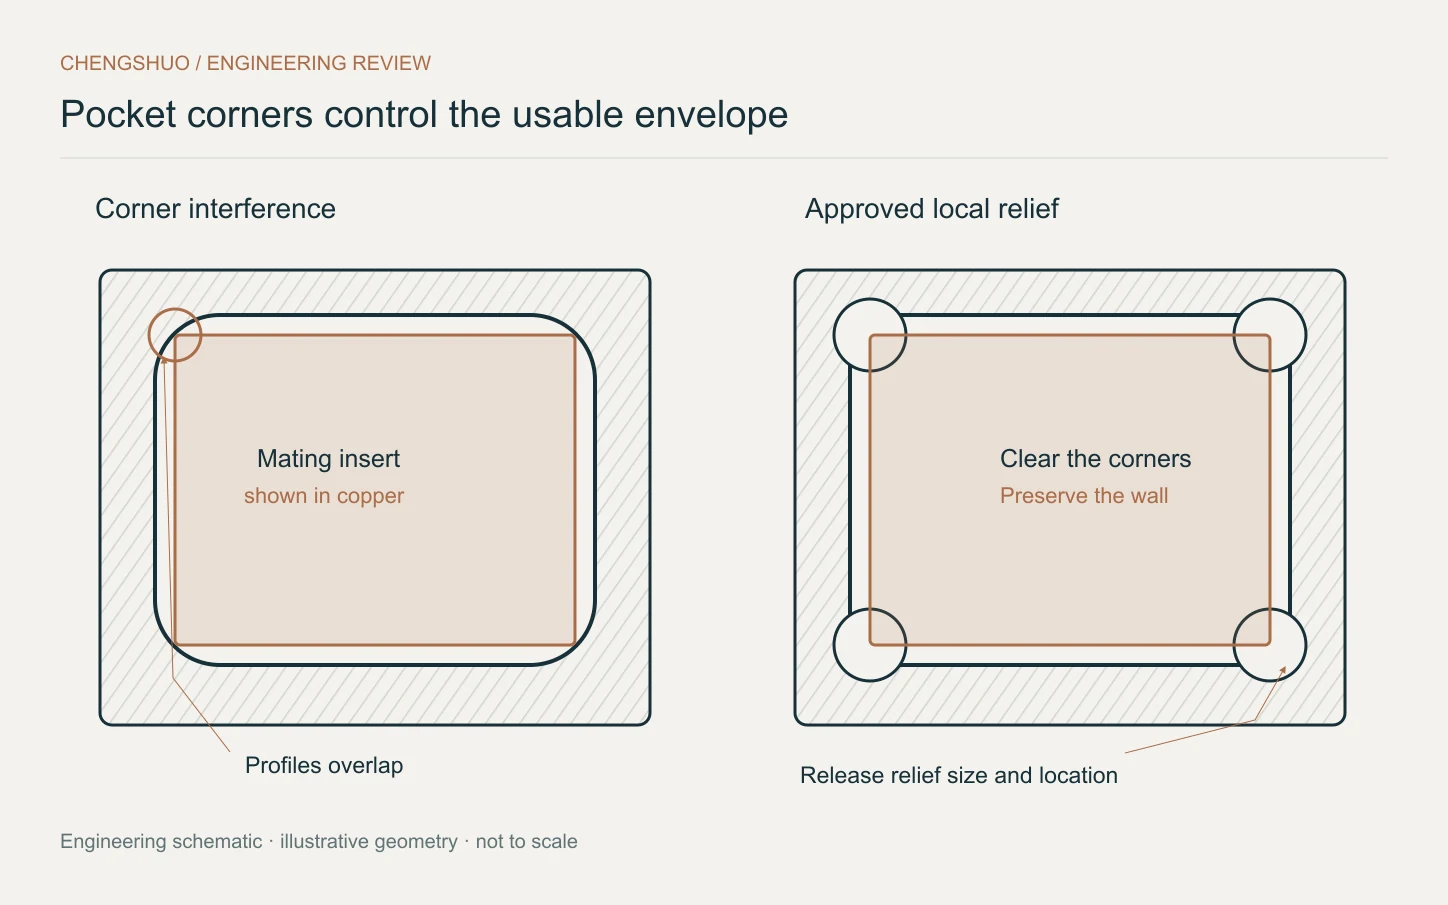
ポケットの隅、挿入部品の縁、許容する逃げを合わせて確認し、不必要に小さい工具を指定せず角形部品を収めます。
エンジニアリング 記事
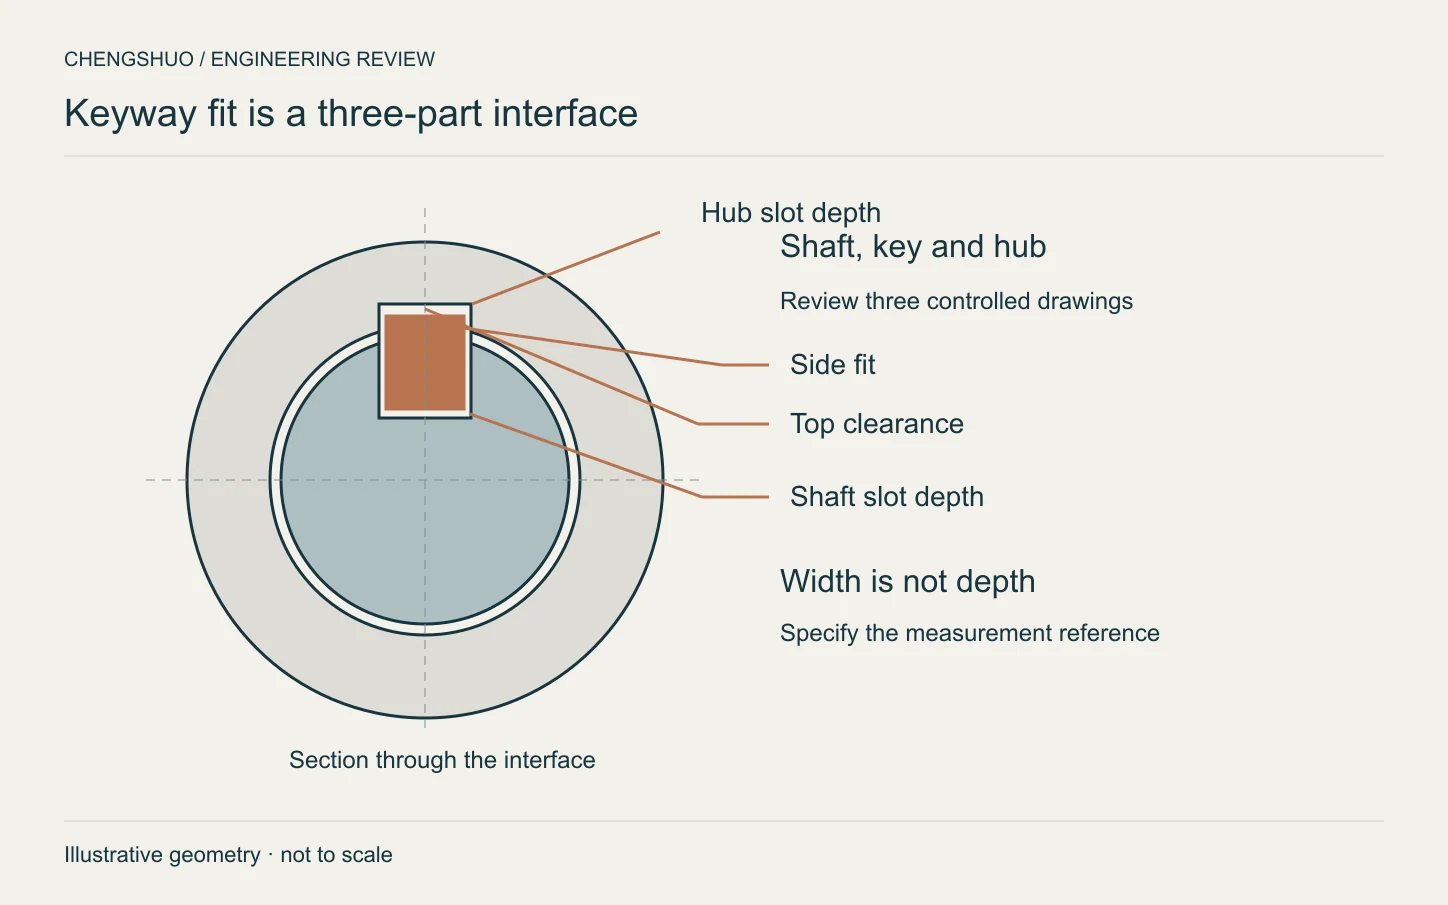
特注軸や相手ハブを発注する前に、キー幅、溝深さ、隅部のすきま、角度位置を一体で確認します。
エンジニアリング 記事
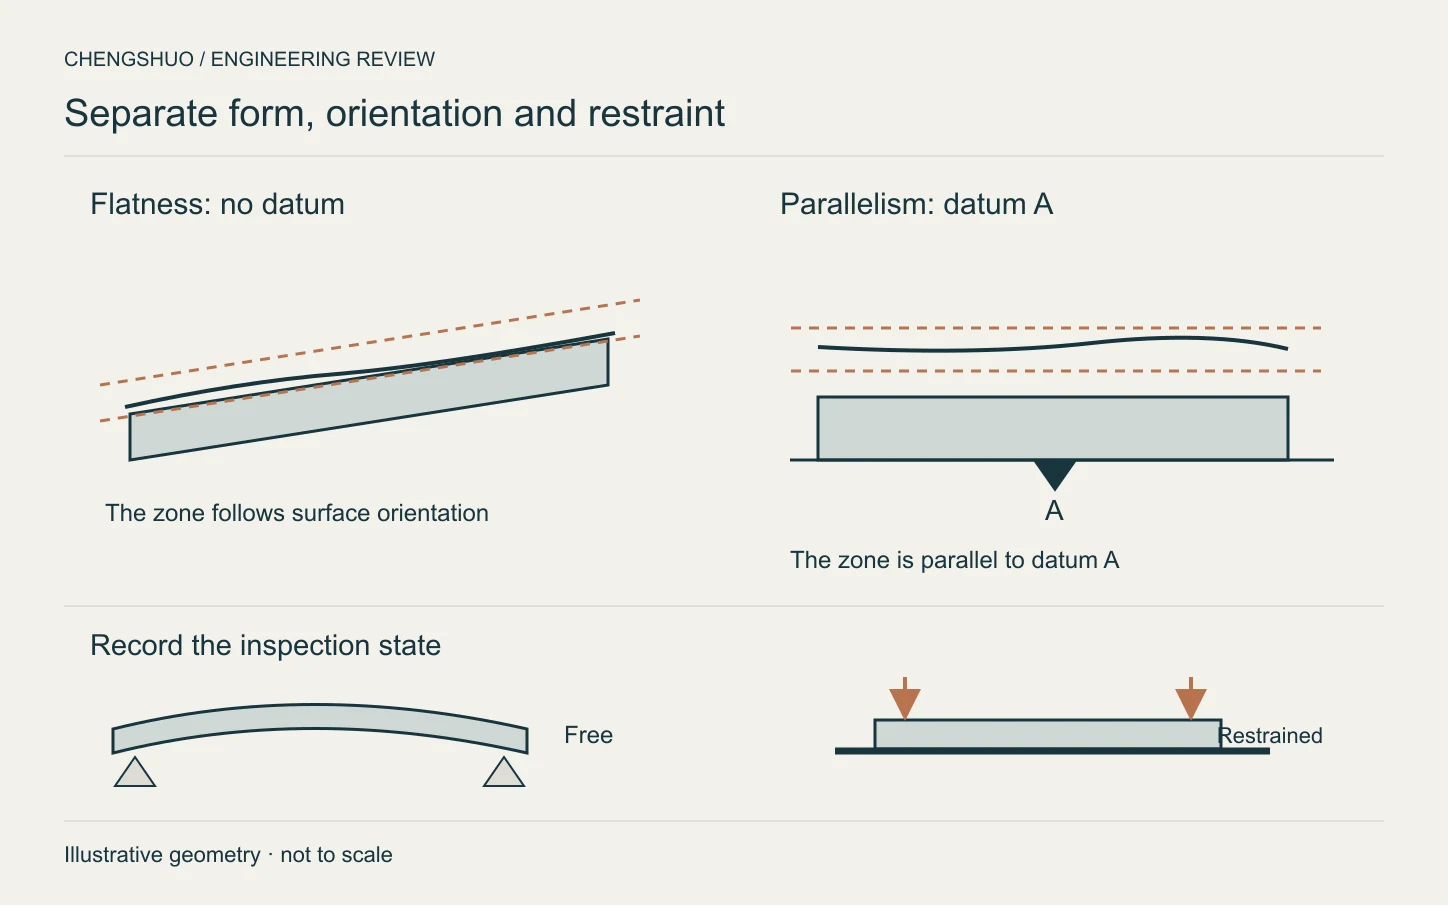
フランジの面が平らでも、取り付け基準に対して傾くことがあります。検査前に形状、表面状態、拘束条件を定義します。
エンジニアリング 記事
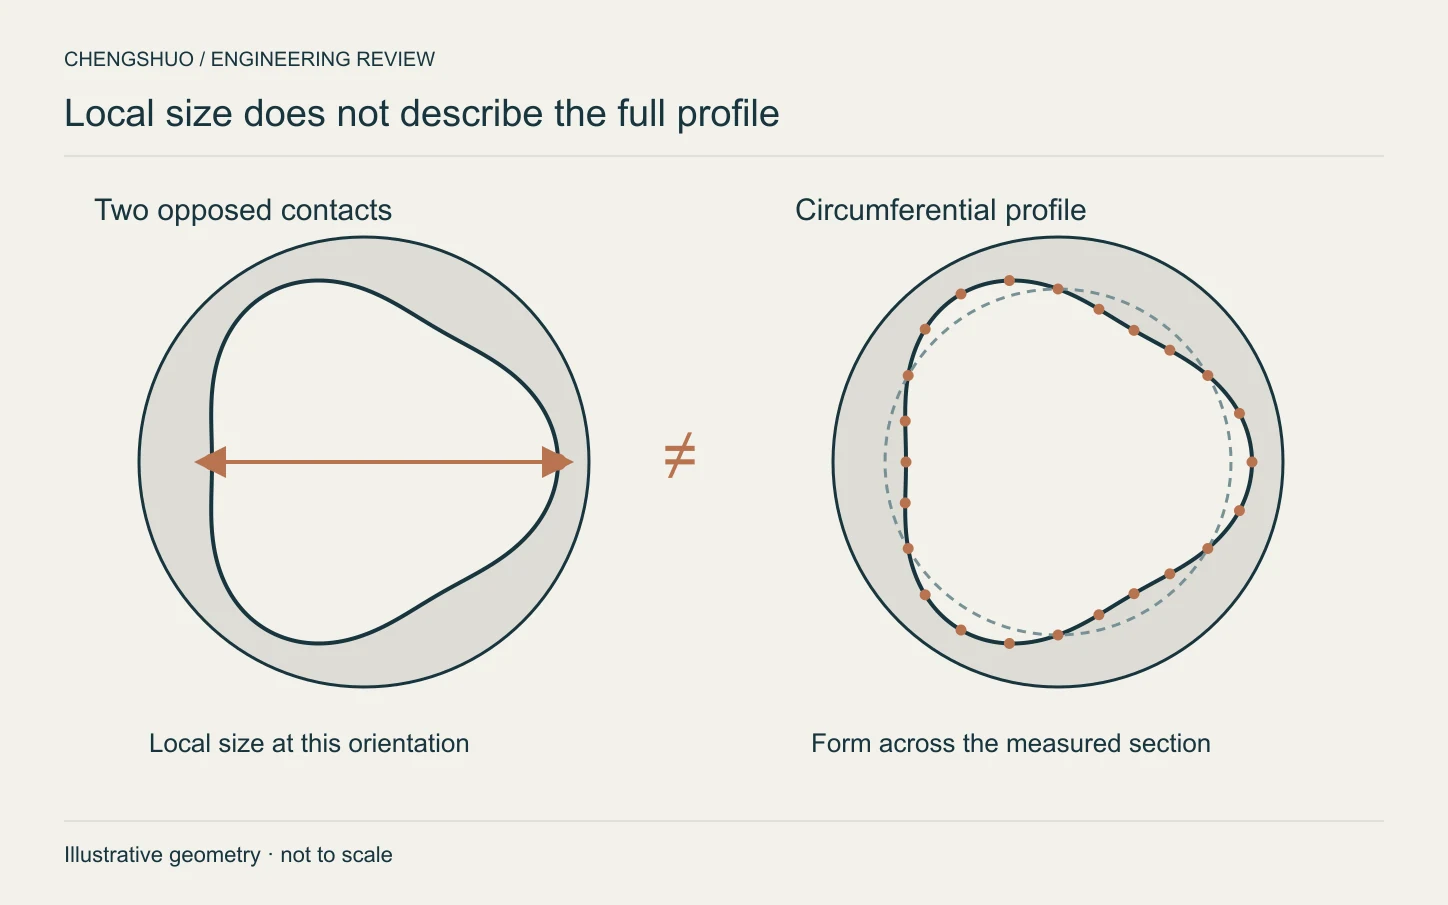
二点式穴径測定は局部寸法を確認しますが、単独では真円度を証明しません。図面要求に測定戦略を合わせます。
エンジニアリング 記事
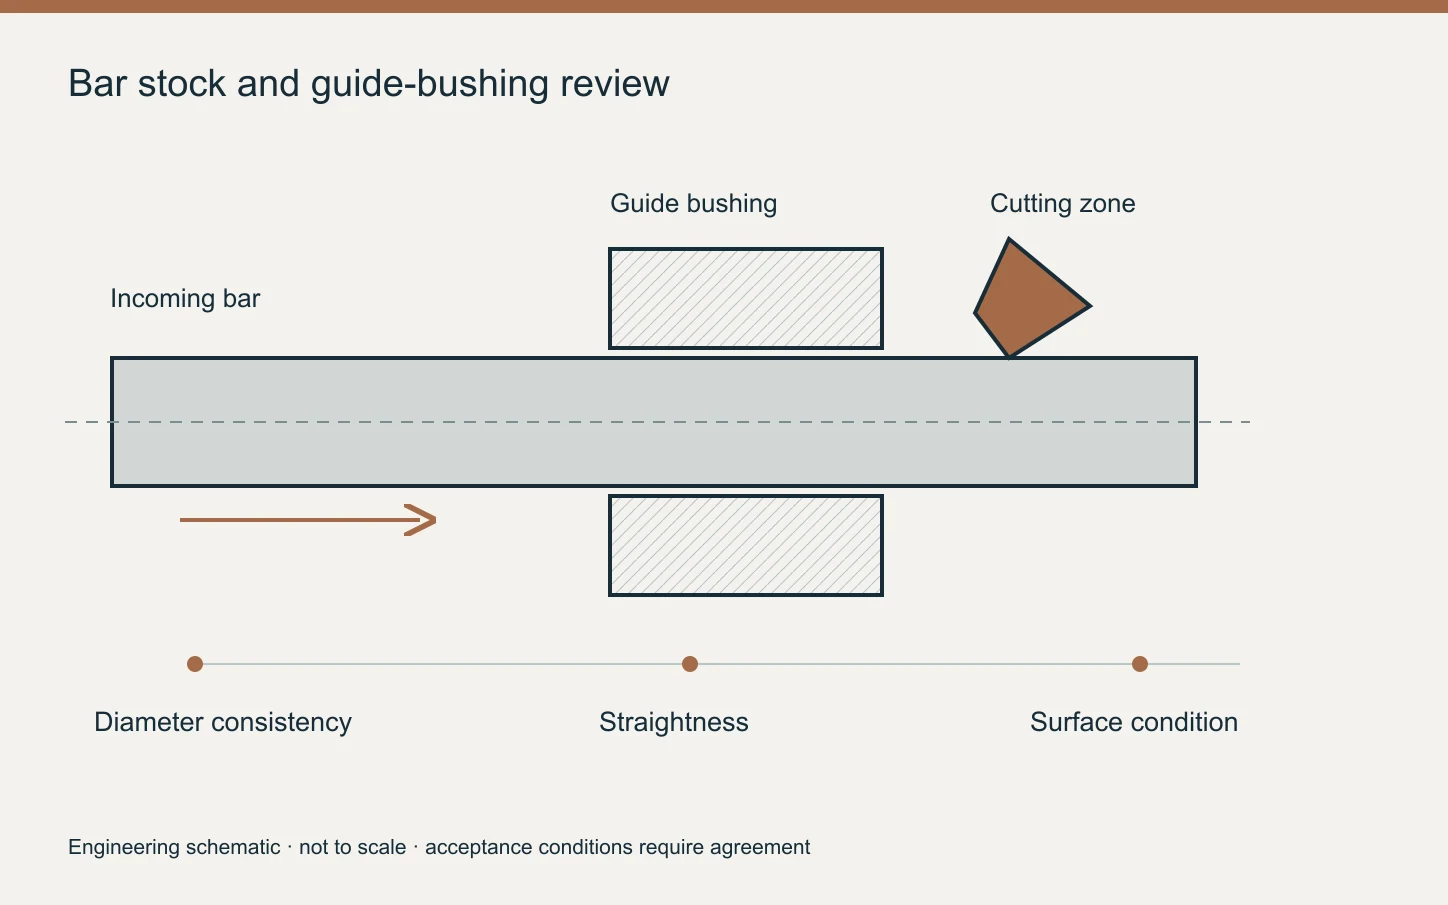
スイス型旋盤用の棒材を購入する前に、実際のガイドブッシュ方式に合わせて径のばらつき、真直度、表面状態を合意します。
エンジニアリング 記事
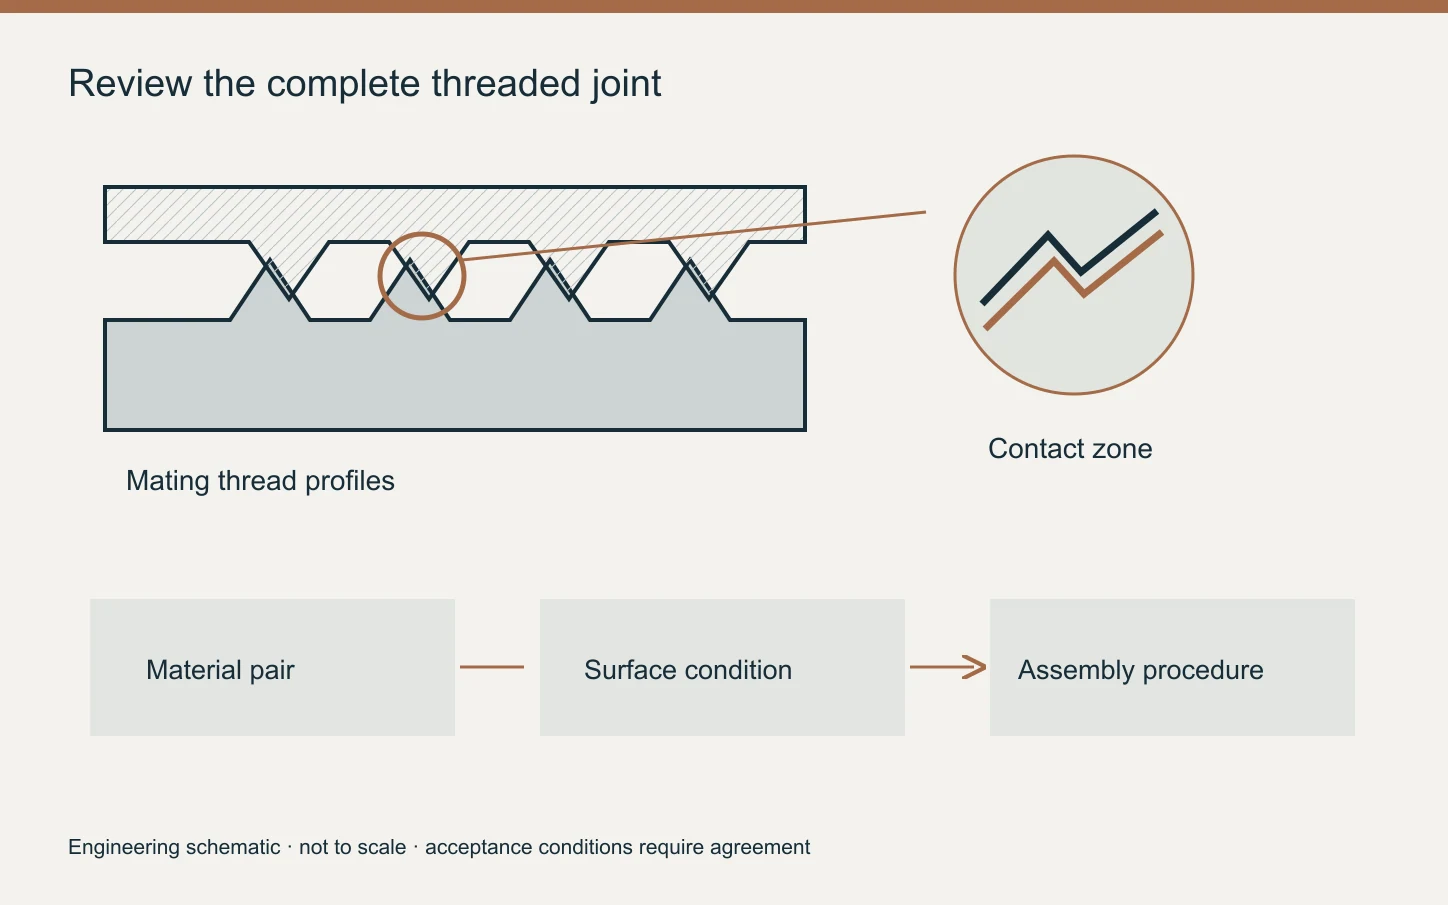
材料の組合せ、ねじ状態、潤滑の適合性、管理された組立試験を確認し、ステンレスねじ結合の不確実性を減らします。
エンジニアリング 記事
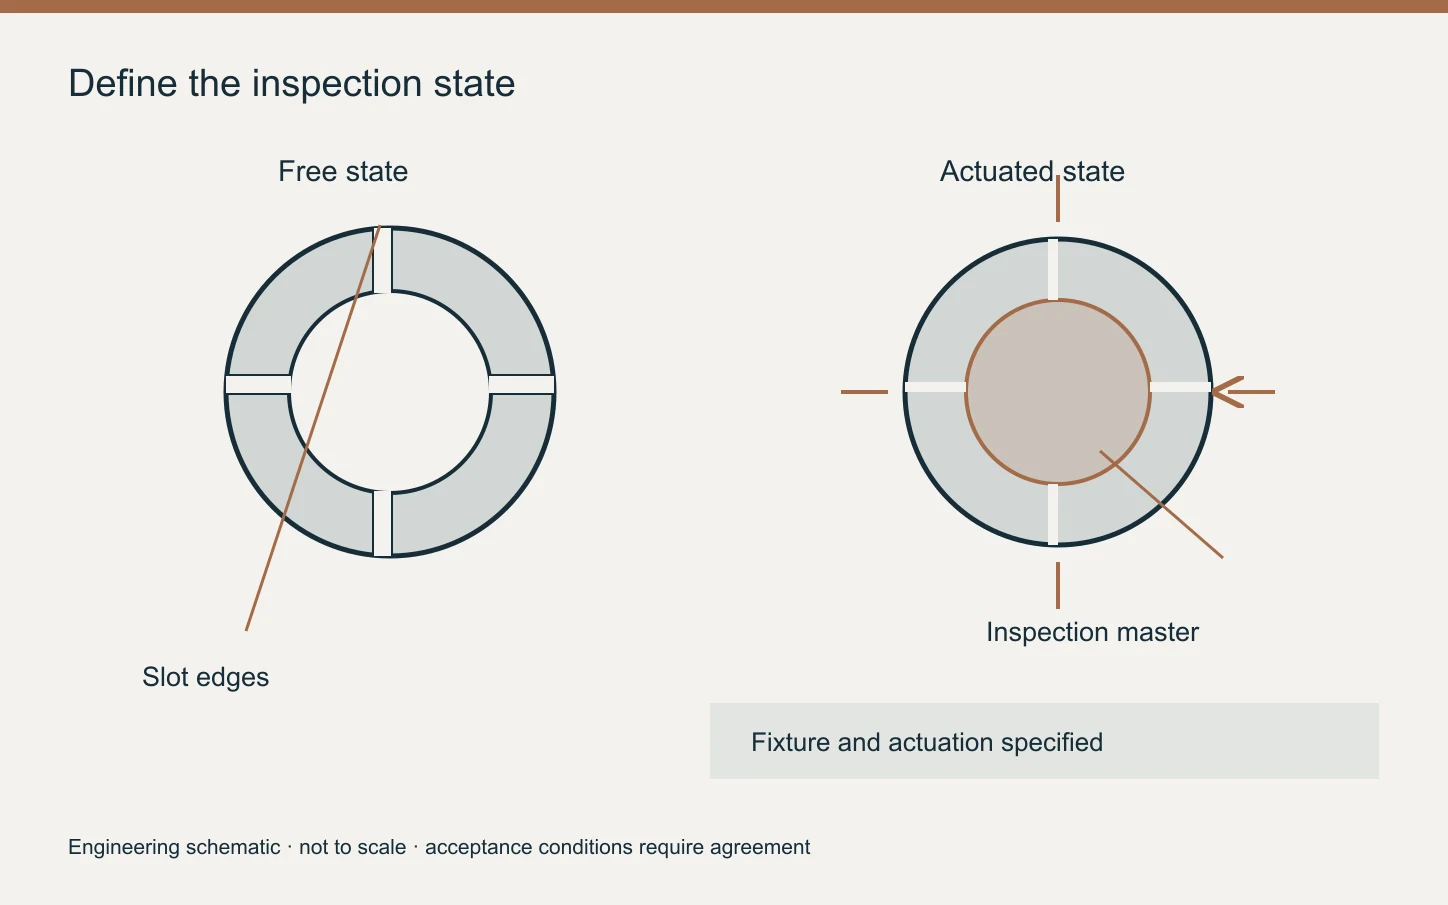
すり割り部品は作動時に変形します。加工前に自由状態の形状、負荷時の接触条件、検査治具を定義します。
エンジニアリング 記事
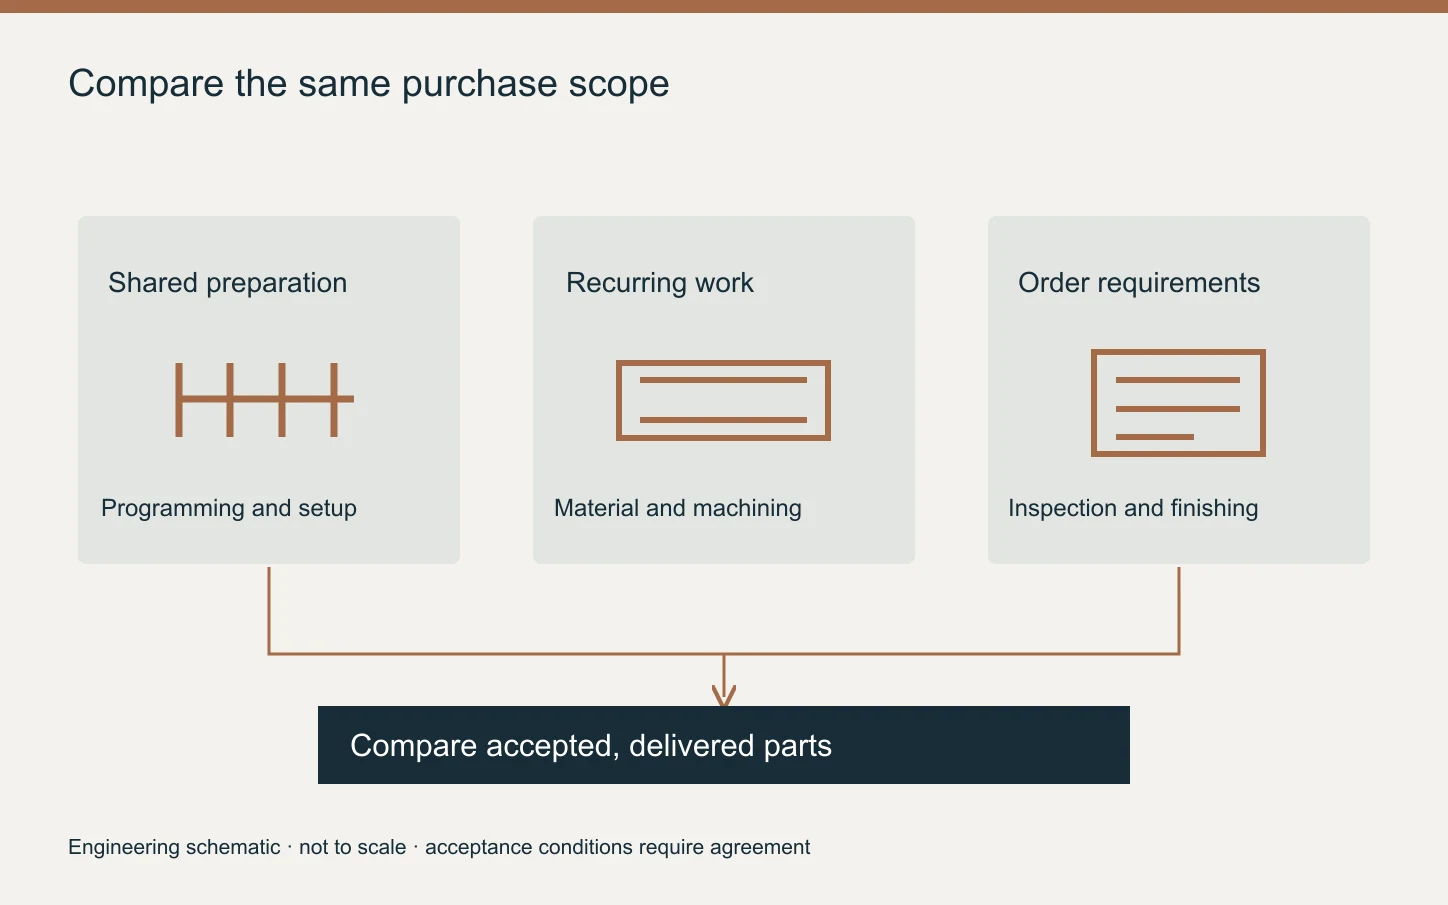
同一の図面、検査範囲、仕上げで試作と継続ロットを比較し、段取り費と合格品一個当たりの費用を分けて考えます。
エンジニアリング 記事
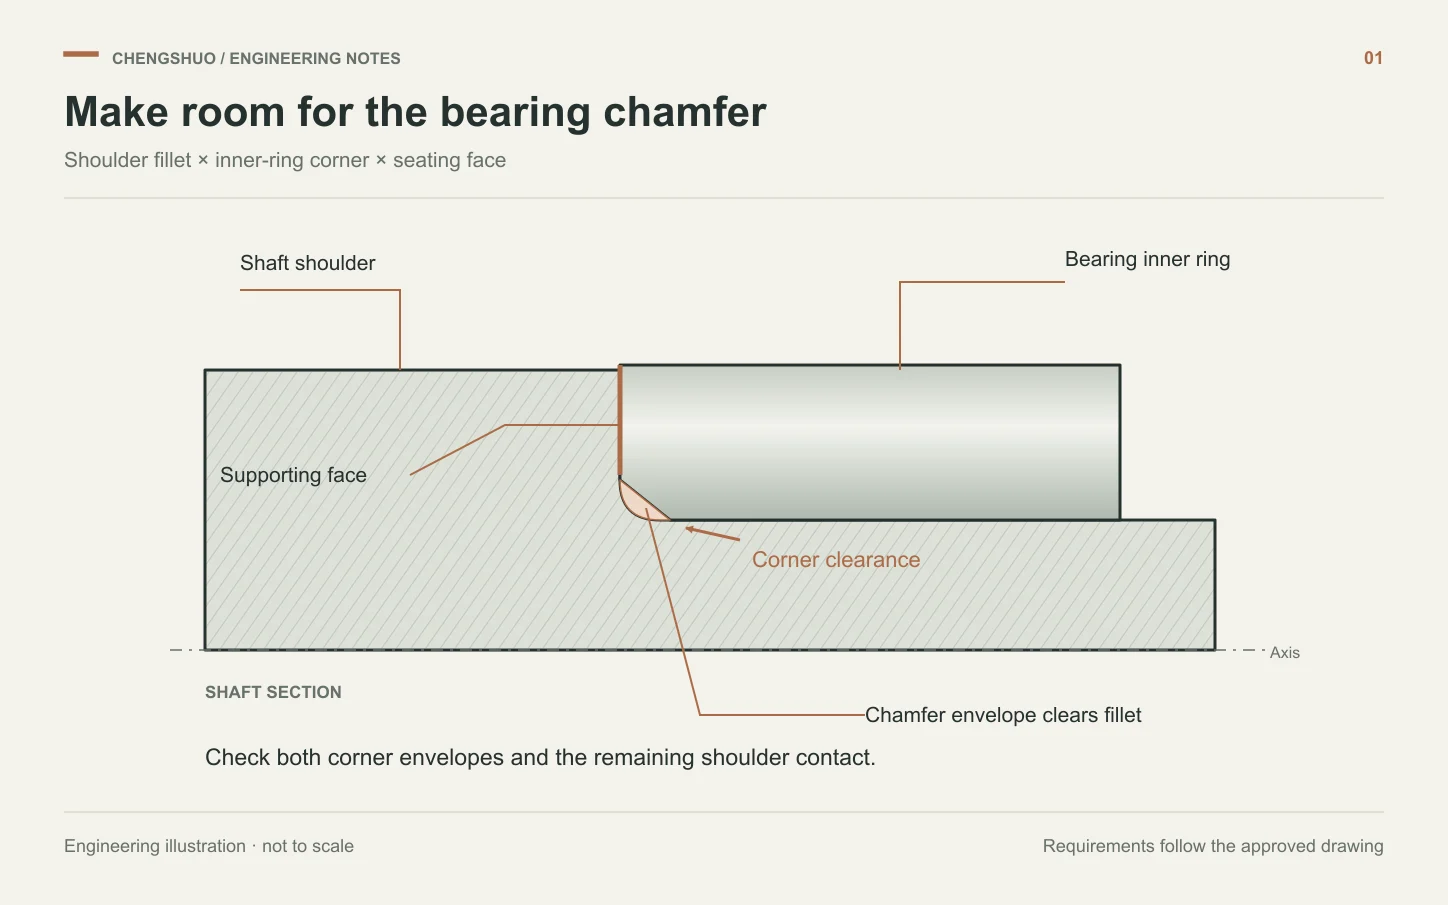
軸径が適合しても軸受が肩に着座しない場合があります。隅部輪郭、支持面、検査法を一緒に検討します。
エンジニアリング 記事
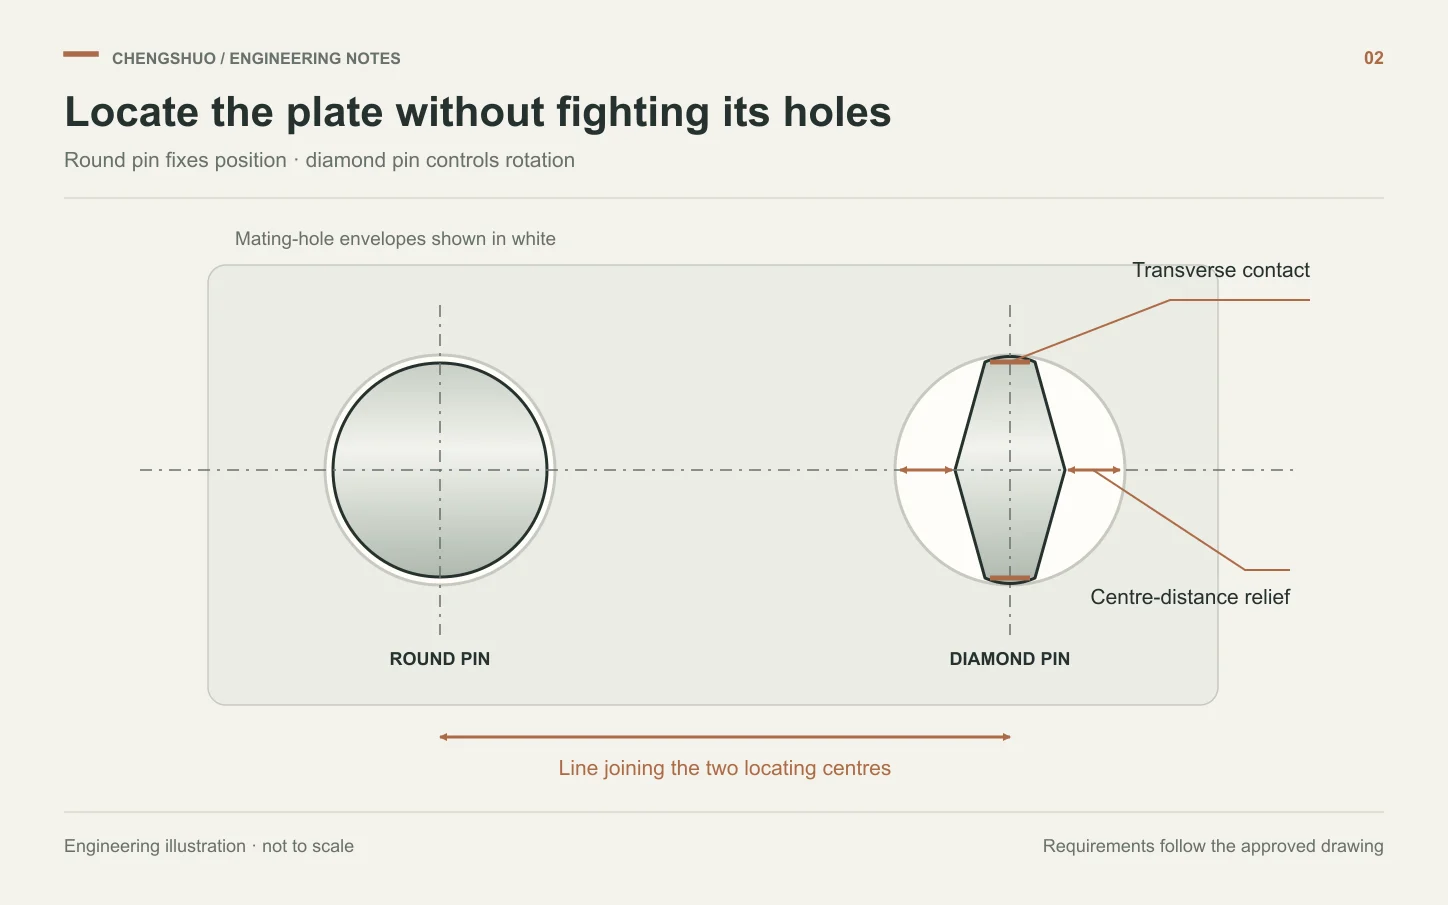
特注治具部品を発注する前に、丸・ダイヤピン対の有効幅、逃げ方向、取付け方向を指定します。
エンジニアリング 記事
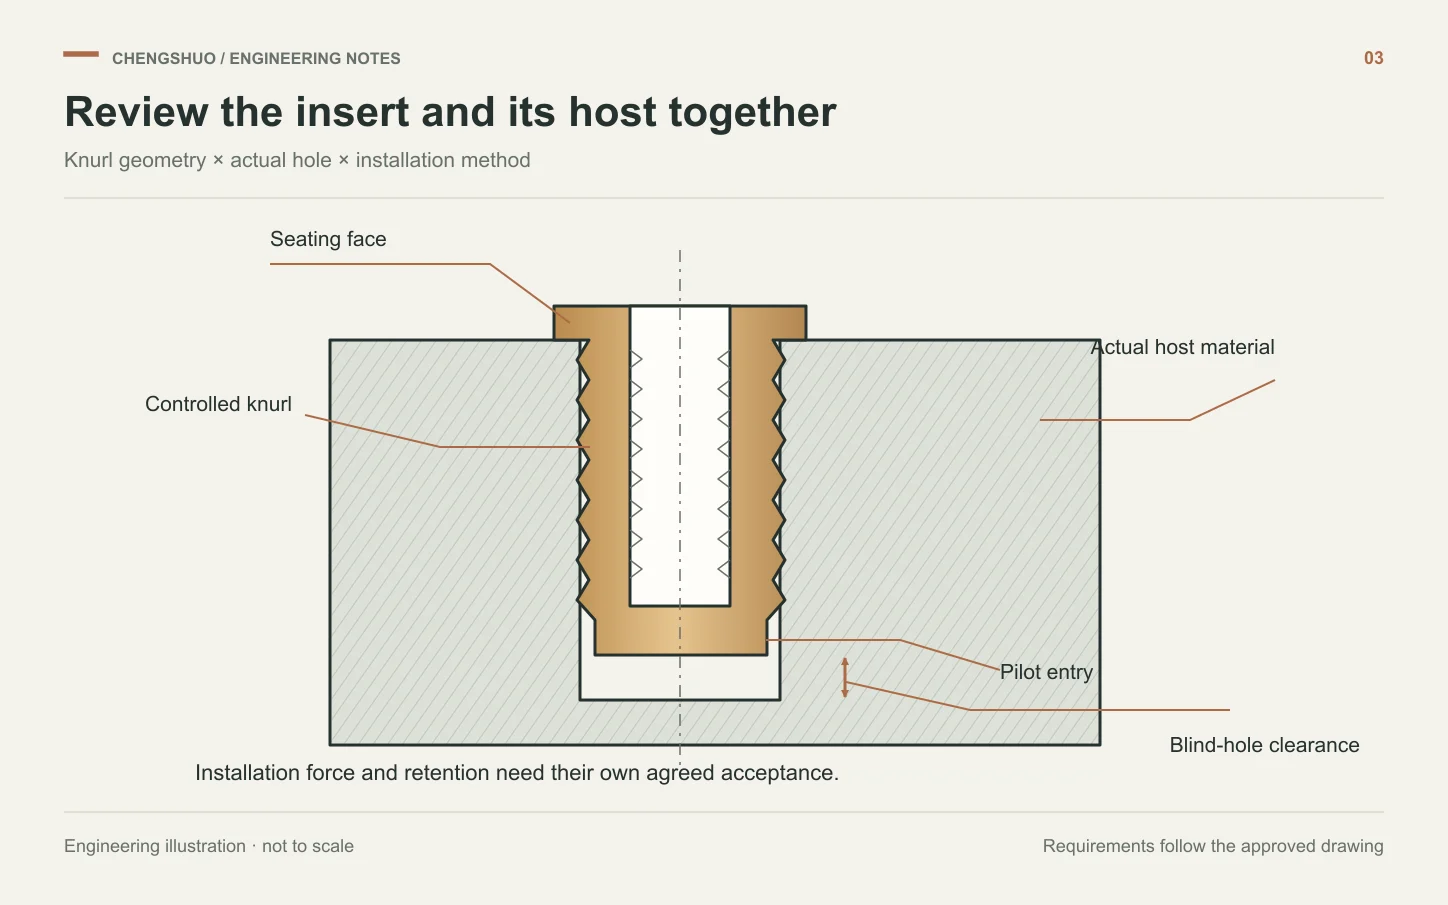
インサート形状、樹脂ボス、挿入試験を関連付け、意図する工法に合わせた特注ローレット部品の見積りを行います。
エンジニアリング 記事
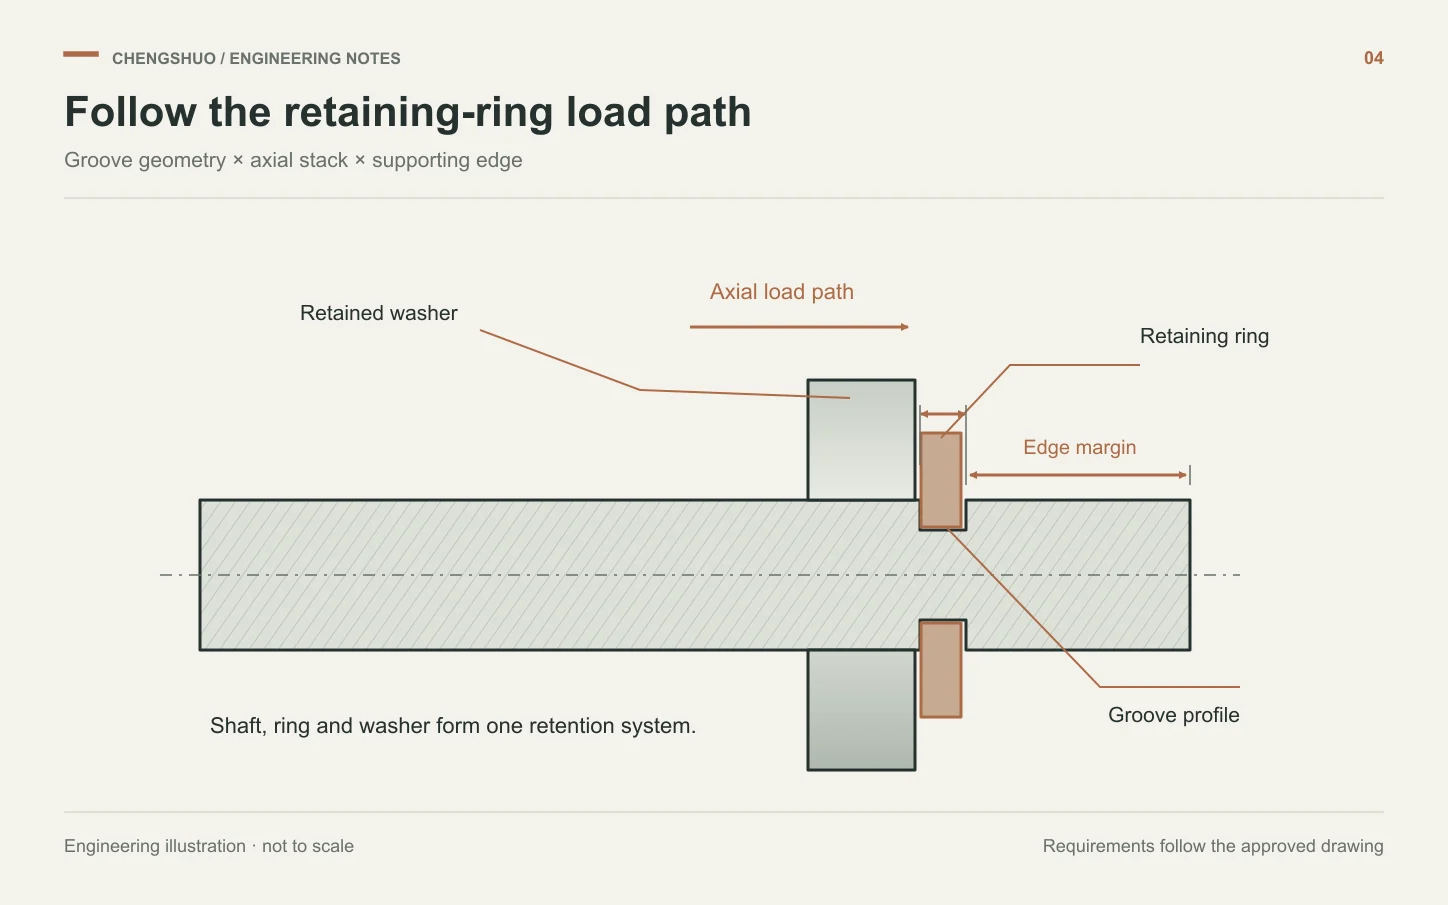
止め輪溝は径と幅だけでは不十分です。選定輪と溝材料、端部距離、保持部品を関連付けます。
エンジニアリング 記事
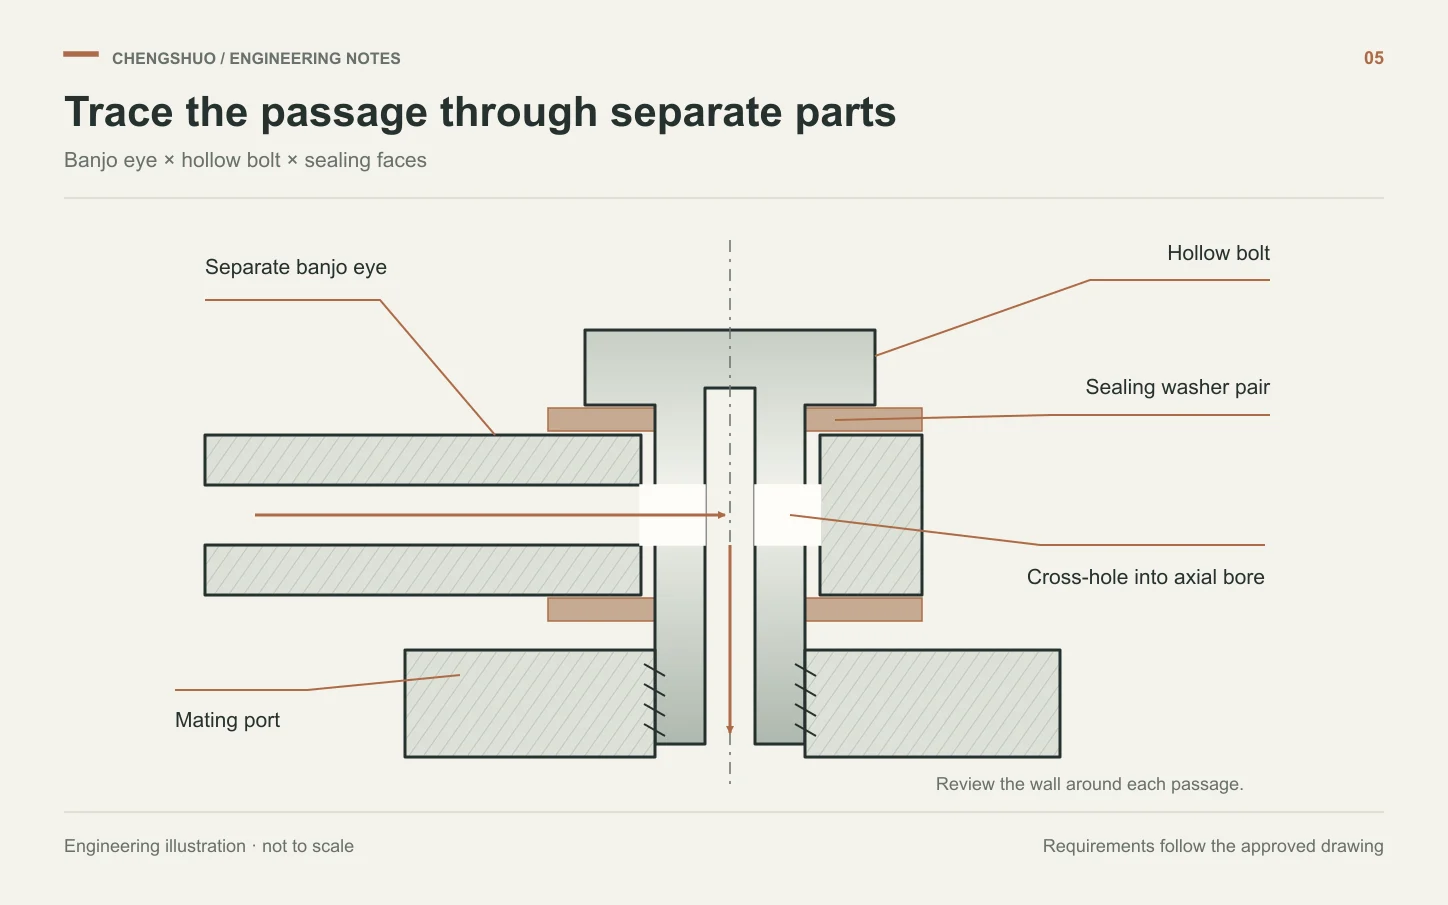
加工前にバンジョー接続全体を定義し、流路交差、残存肉厚、シール、洗浄要求を評価します。
エンジニアリング 記事
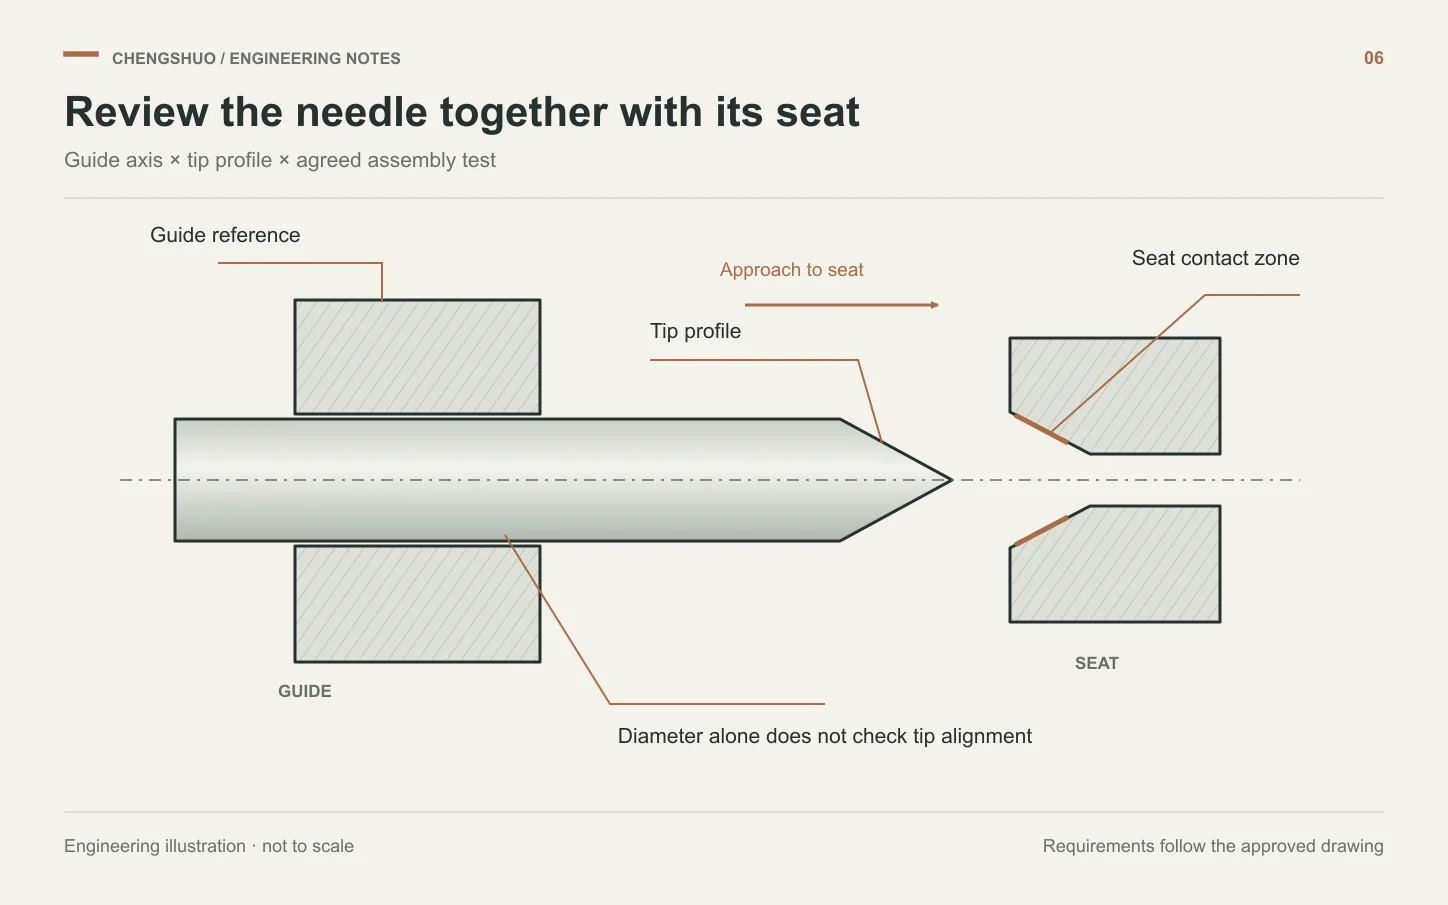
特注金属弁軸・弁座の調達では先端輪郭、着座基準、組立試験を別々に指定します。
エンジニアリング 記事
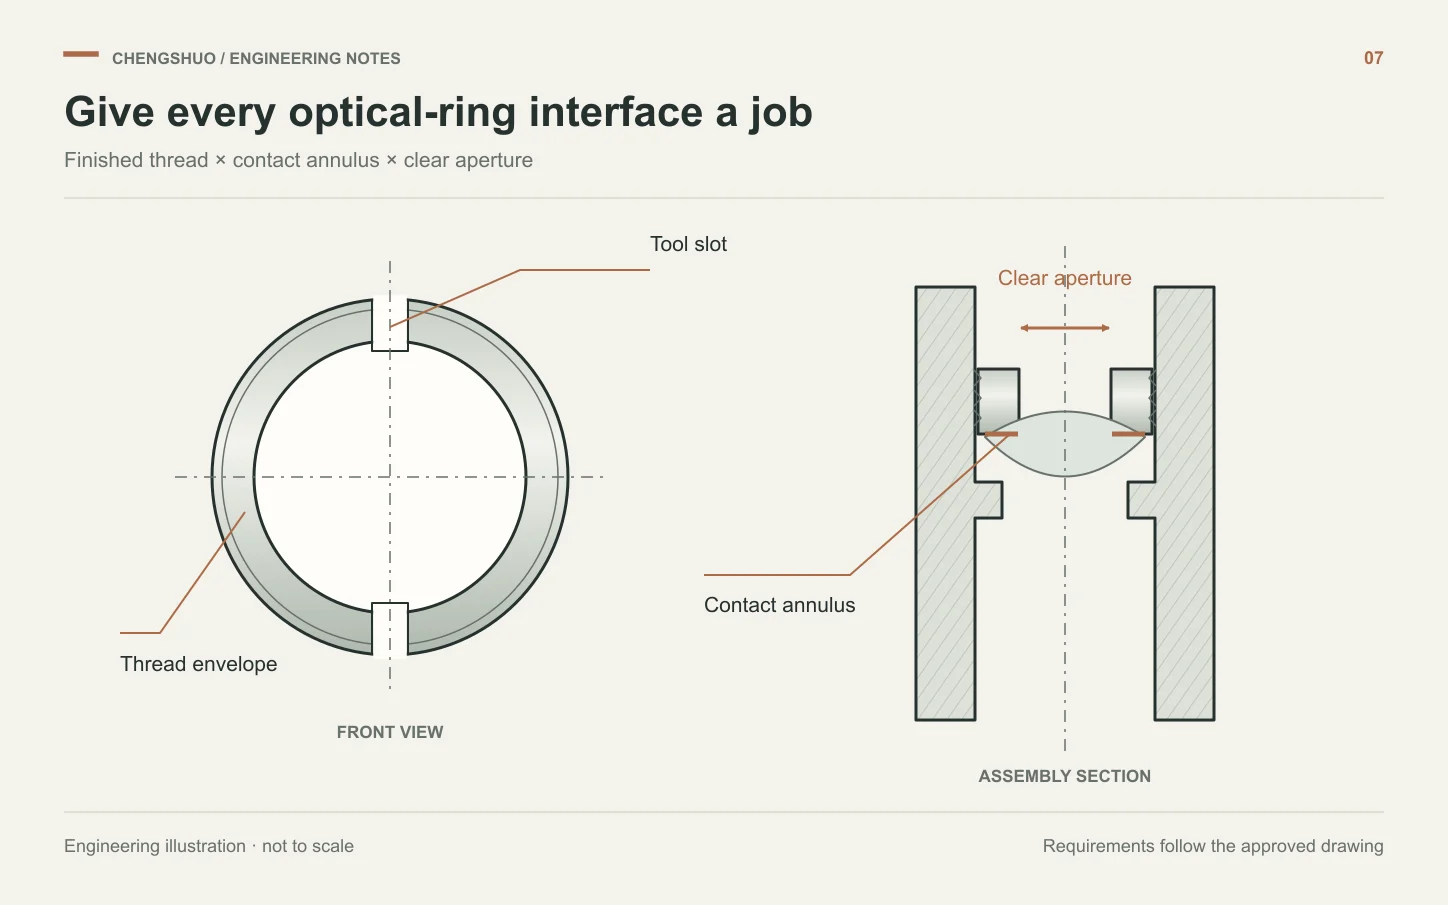
レンズ押さえリングのスケッチを、ねじ適合、有効開口、接触荷重、取付けアクセスを含む加工仕様へ変えます。
エンジニアリング 記事
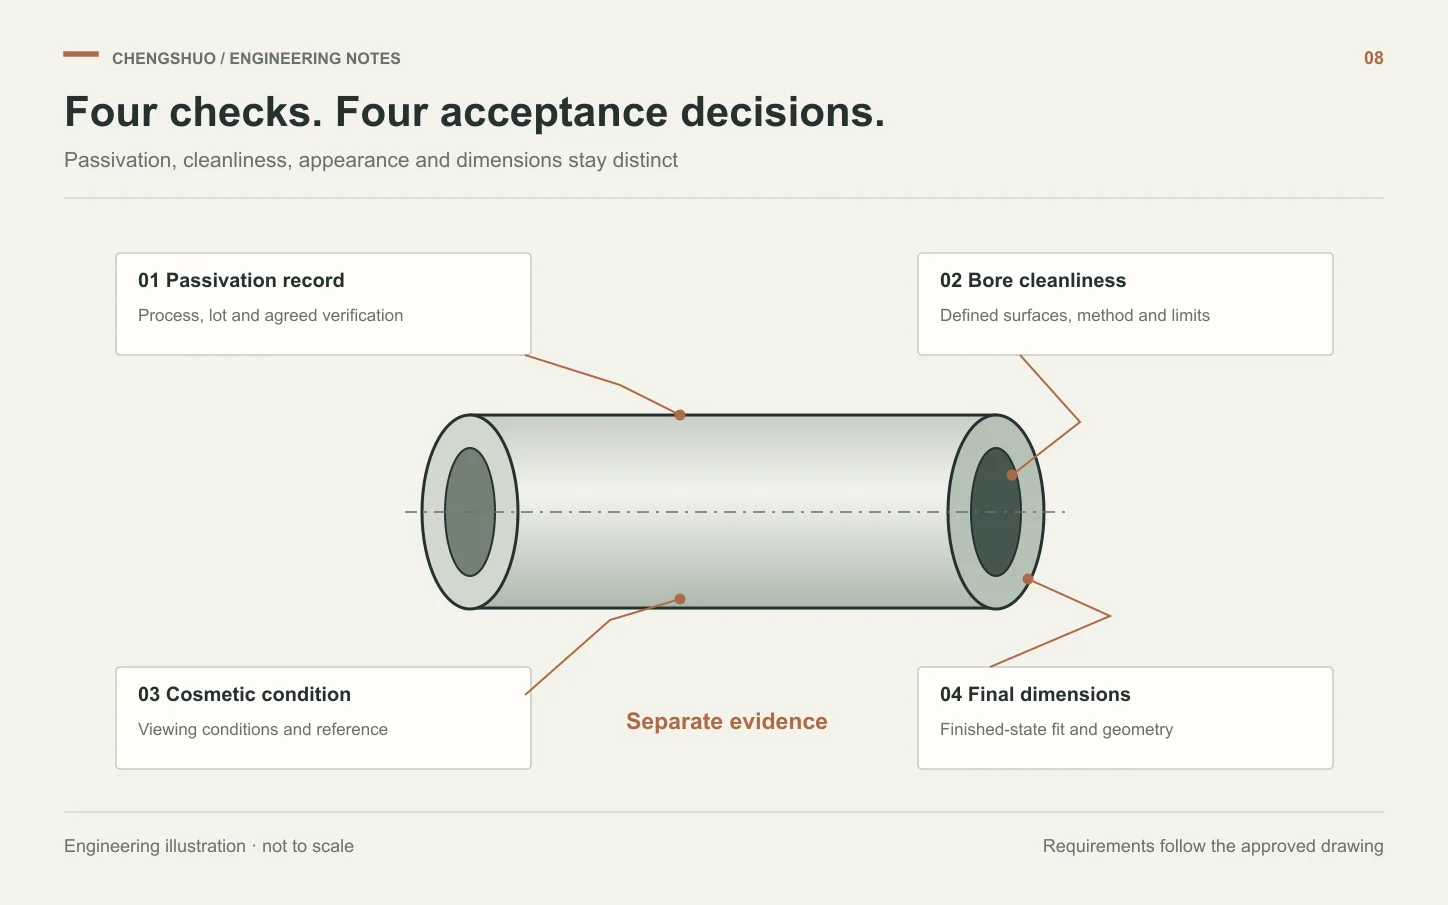
小型ステンレス旋削品は不動態化検証、粒子清浄度、外観、最終寸法受入を分けます。
エンジニアリング 記事
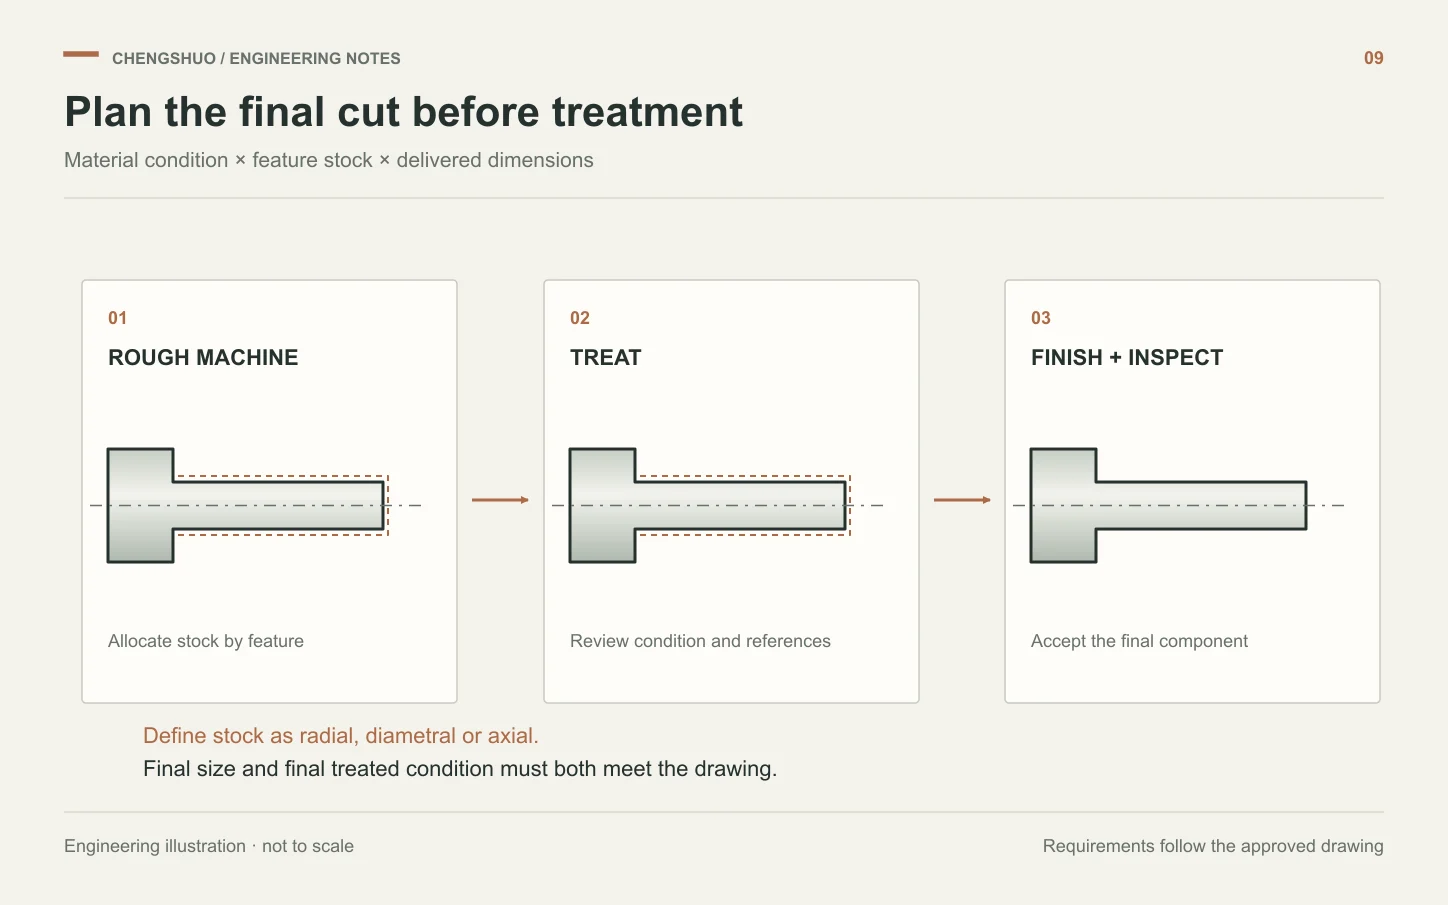
硬化軸・ピン・スリーブの加工代を選ぶ前に、材料状態、処理順序、最終検査を定めます。
エンジニアリング 記事
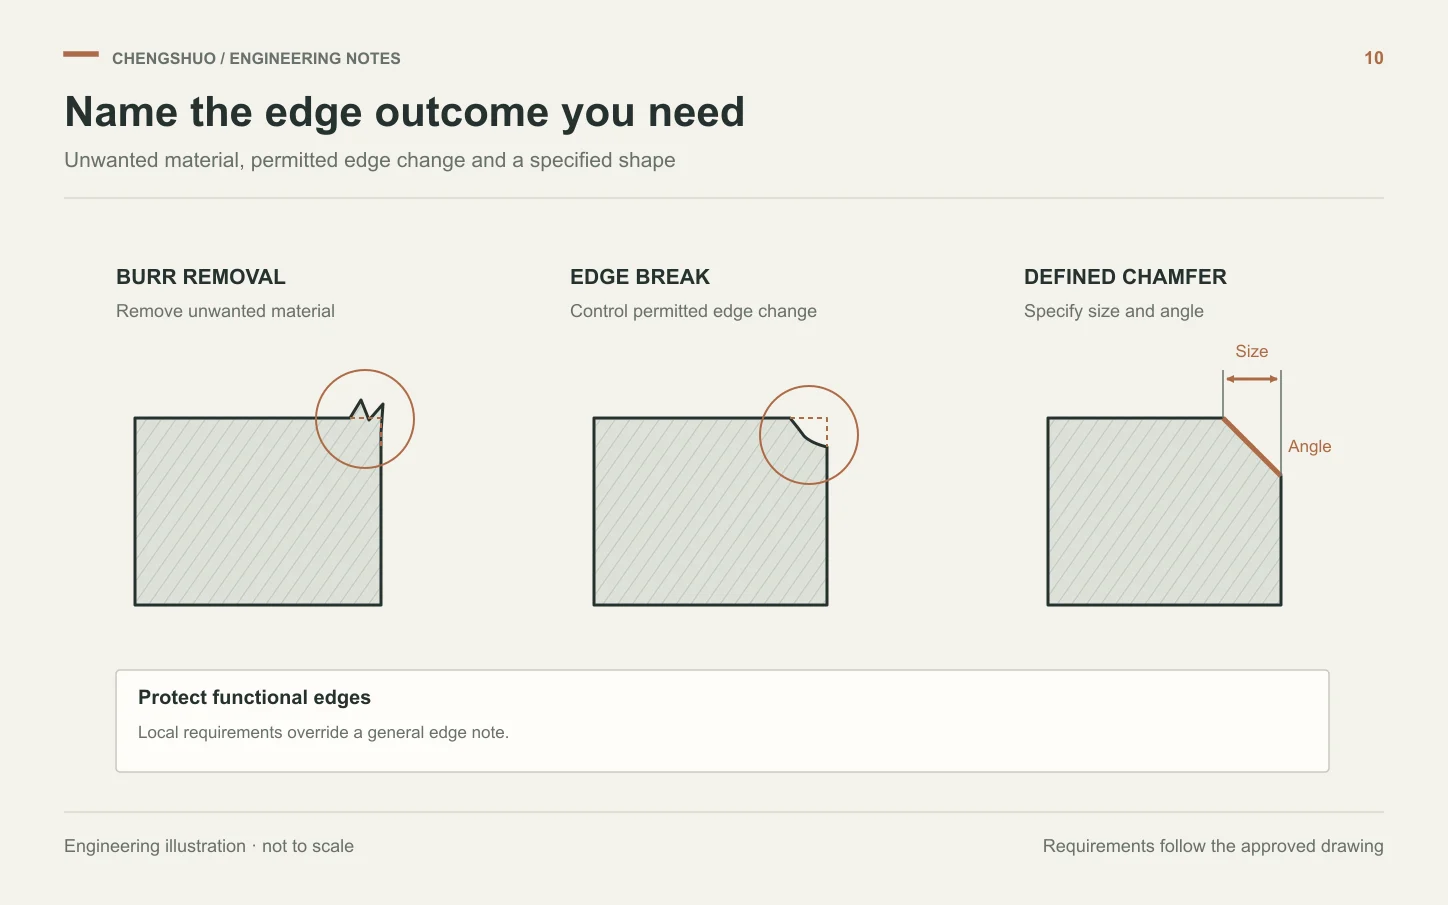
不要バリの除去と管理された端部形状を区別し、小型旋削品の機能エッジを保護します。
エンジニアリング 記事
特注シャフト、スリーブ、ねじ部品の鋼種を承認する前に、切削、使用環境、後工程の条件を比較します。
エンジニアリング 記事
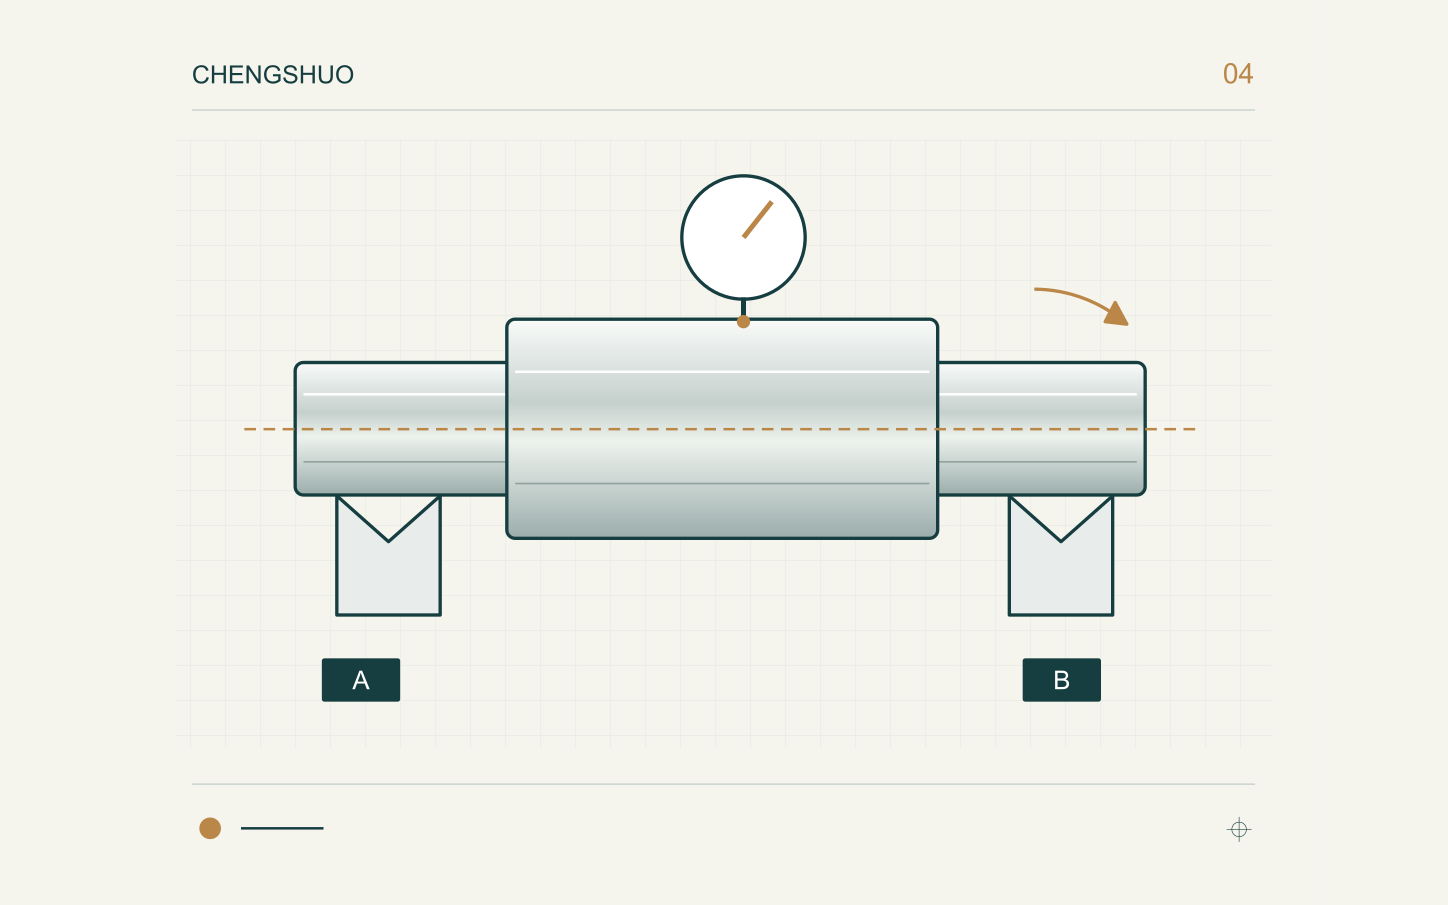
円周振れと全振れを区別し、図面データムを再現し、結果比較の前に測定セットアップを記録します。
エンジニアリング 記事
特注シャフト、スリーブなどの機械加工部品を購入する際は、初品承認、工程内検査、生産ロットの受入判定を区別します。
エンジニアリング 記事
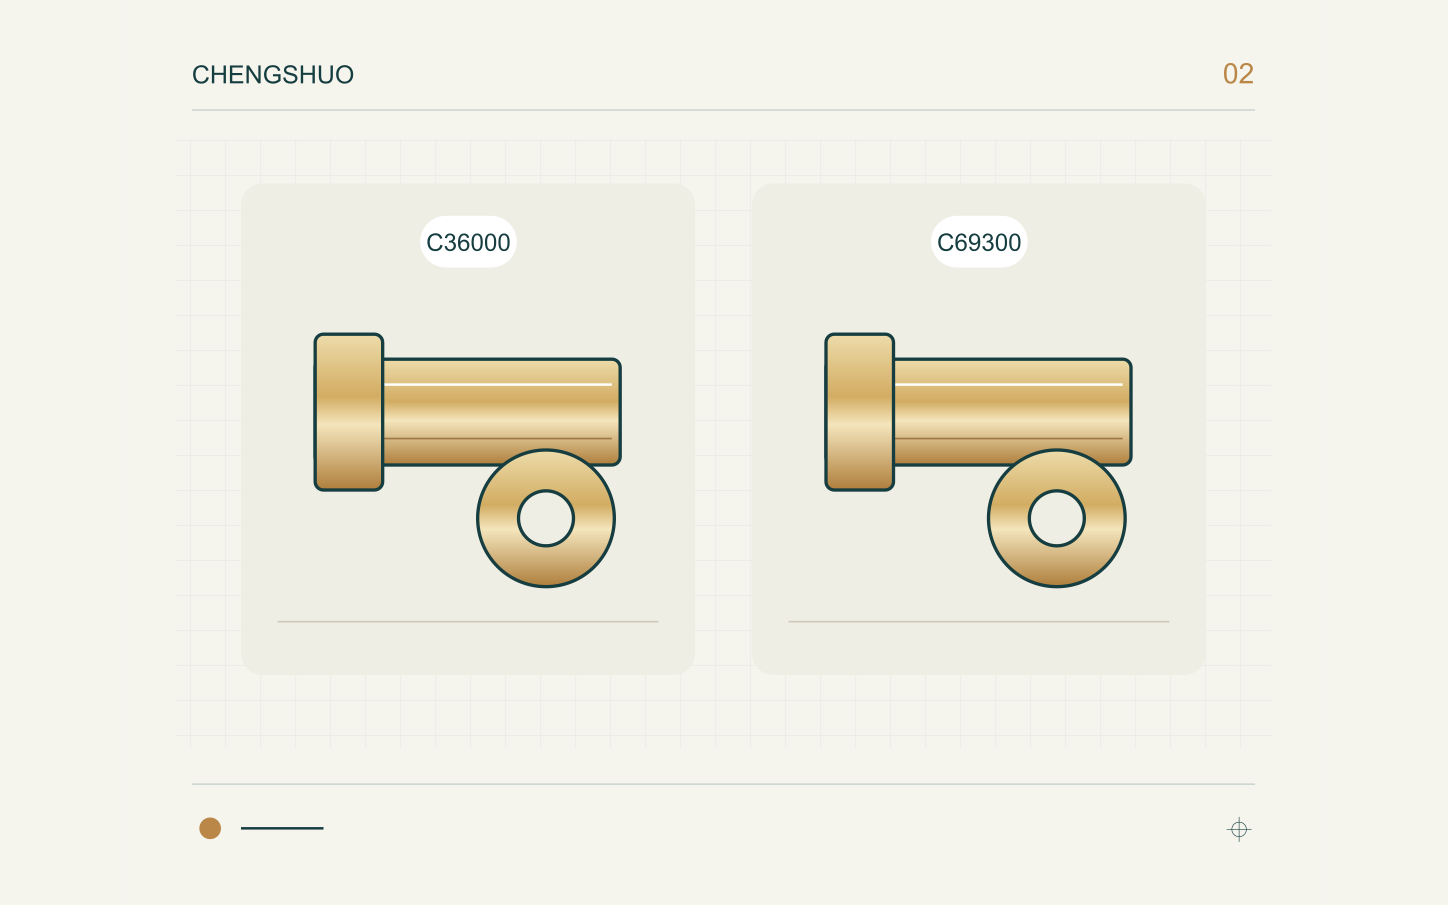
快削黄銅からシリコン黄銅への変更を、材料の特定、切削、表面処理、組立要求から評価します。
エンジニアリング 記事
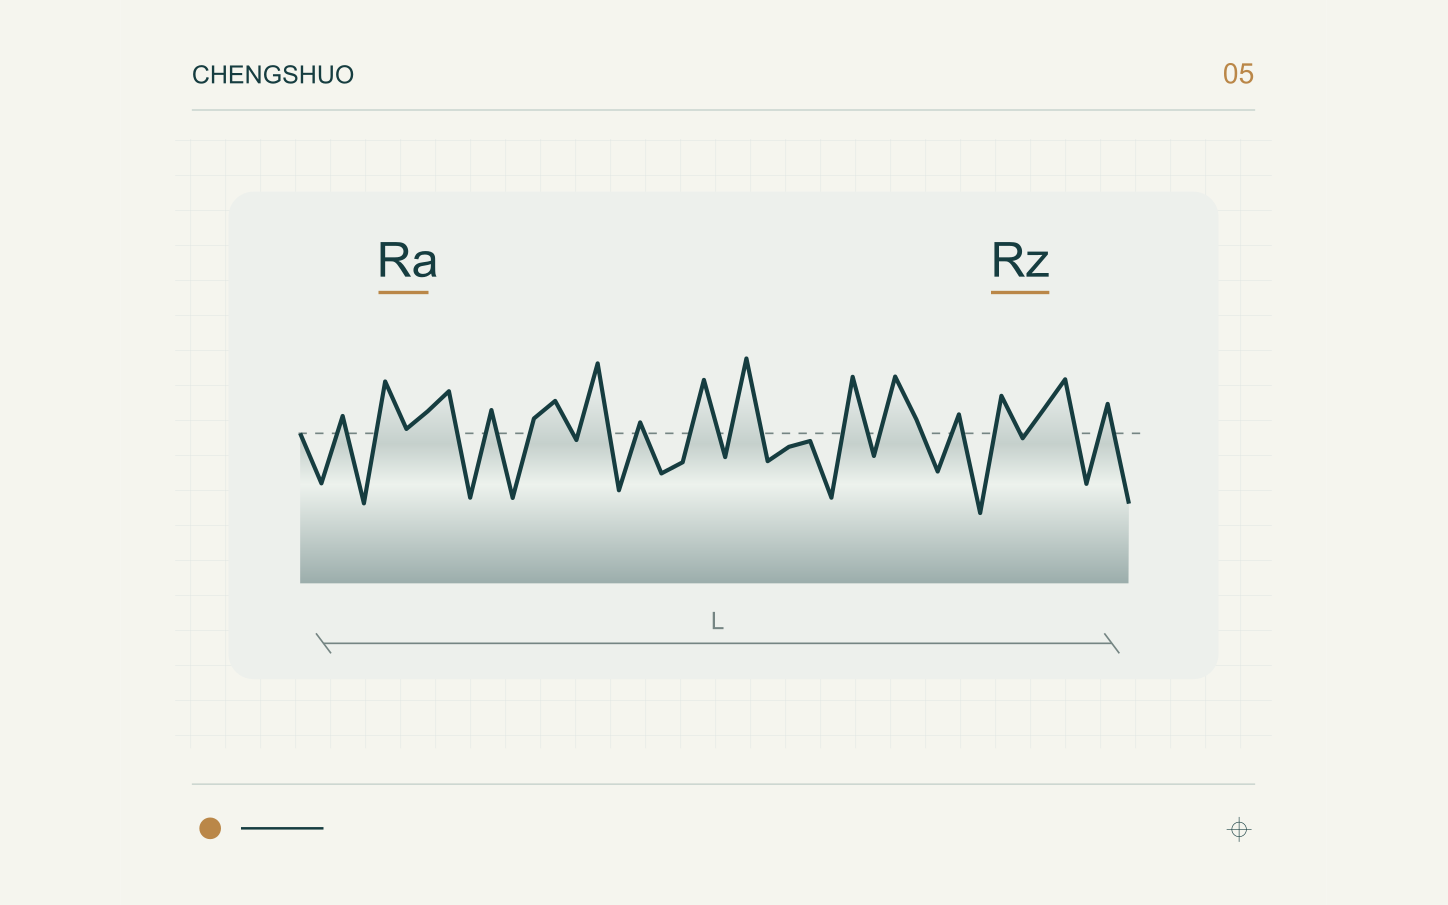
軸やスリーブの粗さを比較する前に、機能面、評価パラメータ、測定方向と確保できる評価長さを定めます。
エンジニアリング 記事
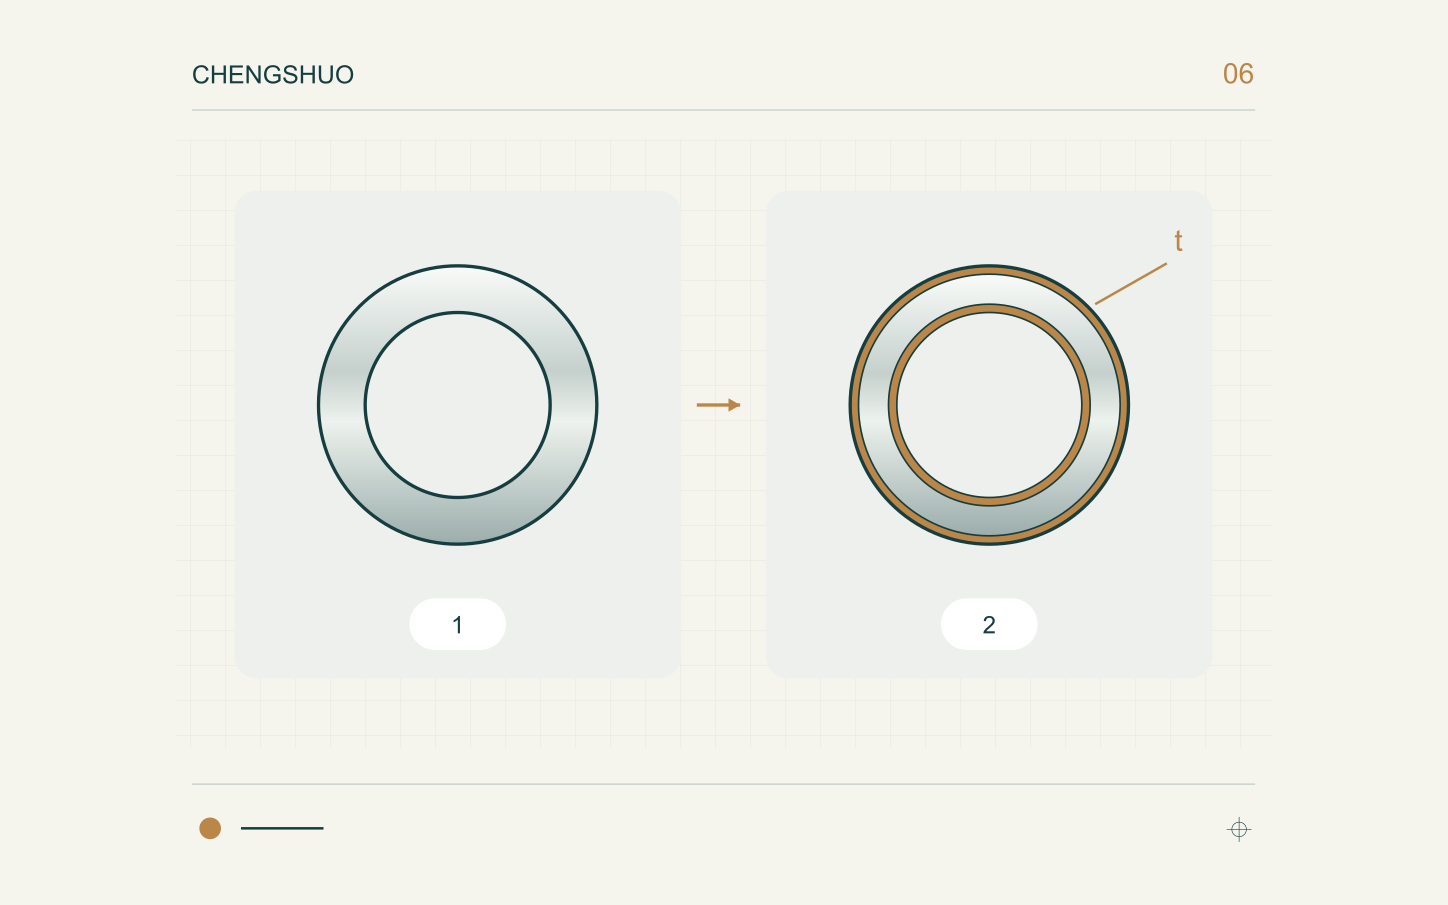
精密部品の製造承認前に、処理面とマスキング面、最終内径・軸径、切削から表面処理への引継ぎを明確にします。
エンジニアリング 記事
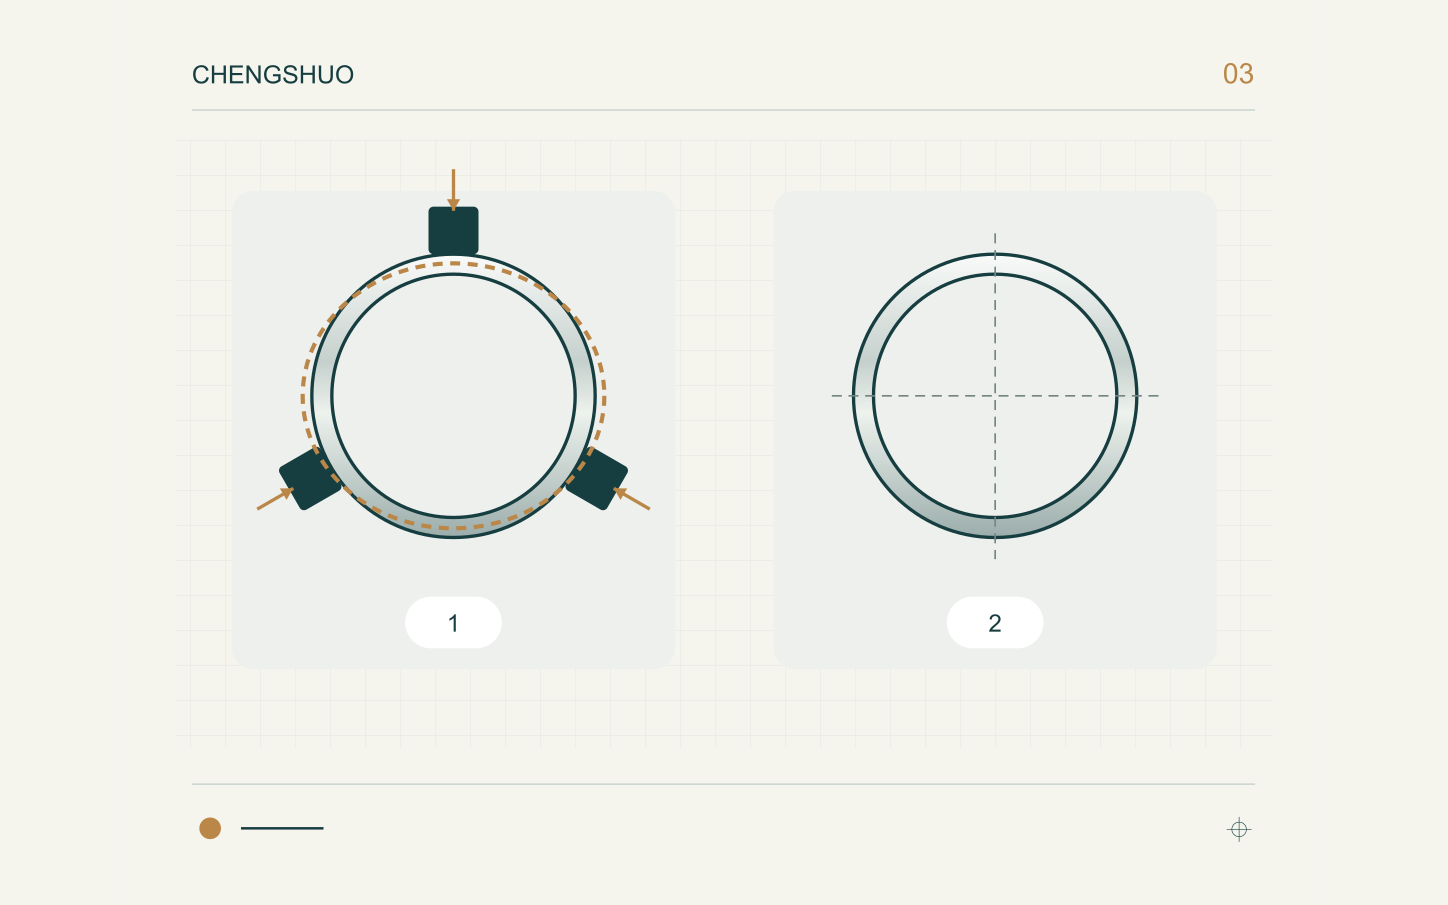
支持、肉厚変化、自由状態の検査を確認し、治具で形状を保持している間だけ薄肉スリーブを合格にしないようにします。
エンジニアリング 記事
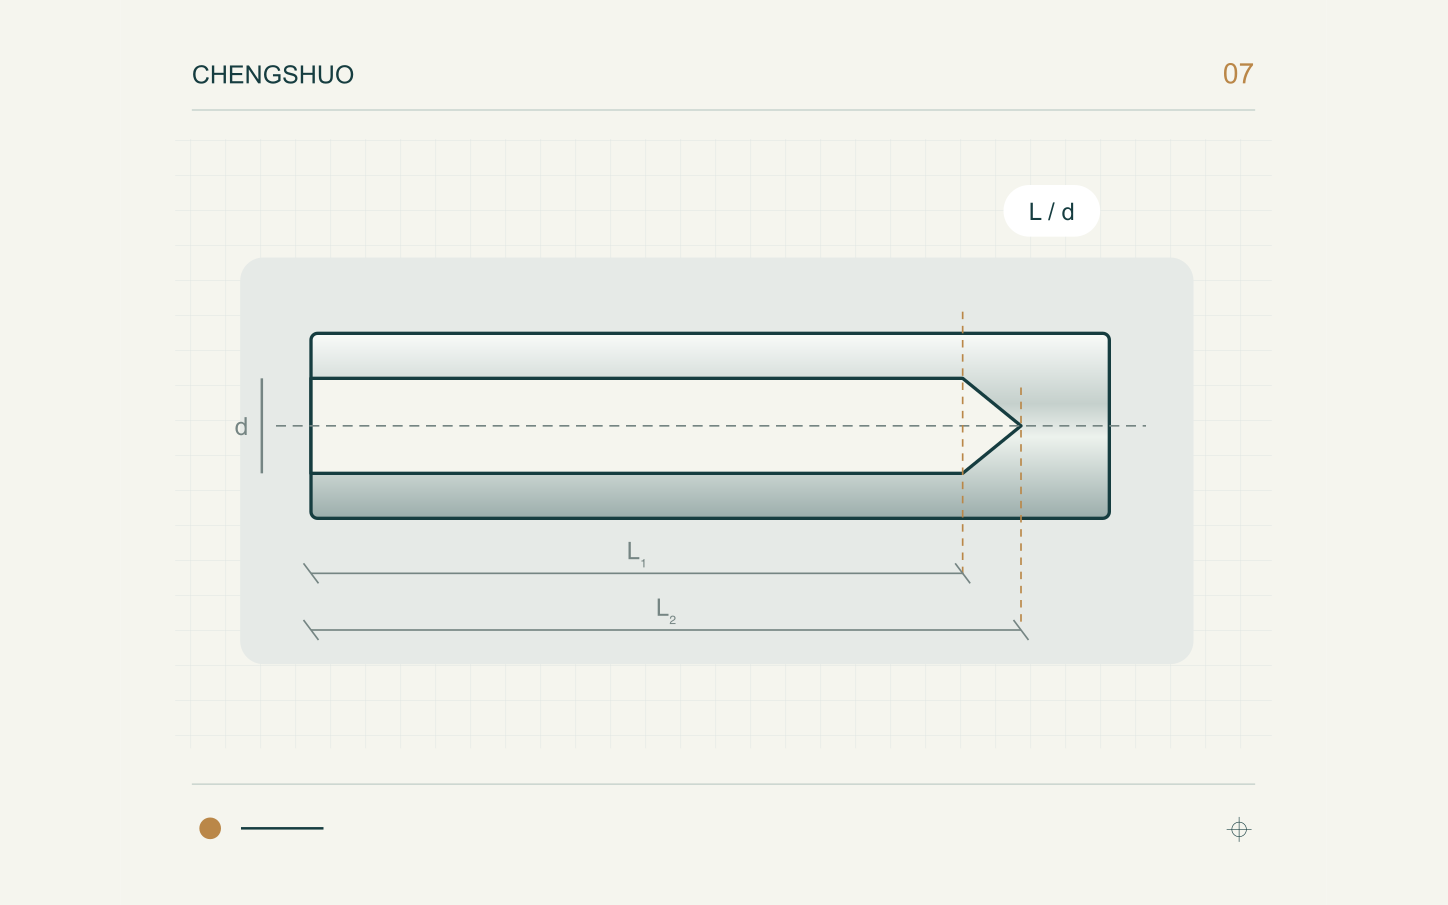
完全径の深さとドリル先端深さを分け、内部要求の検証方法を合意して小径穴加工の依頼を明確にします。
エンジニアリング 記事
材料証明書を入荷材、加工指図、完成品ロットに結び付ける証拠を指定し、化学成分の確認と性能の表明を区別します。
エンジニアリング 記事
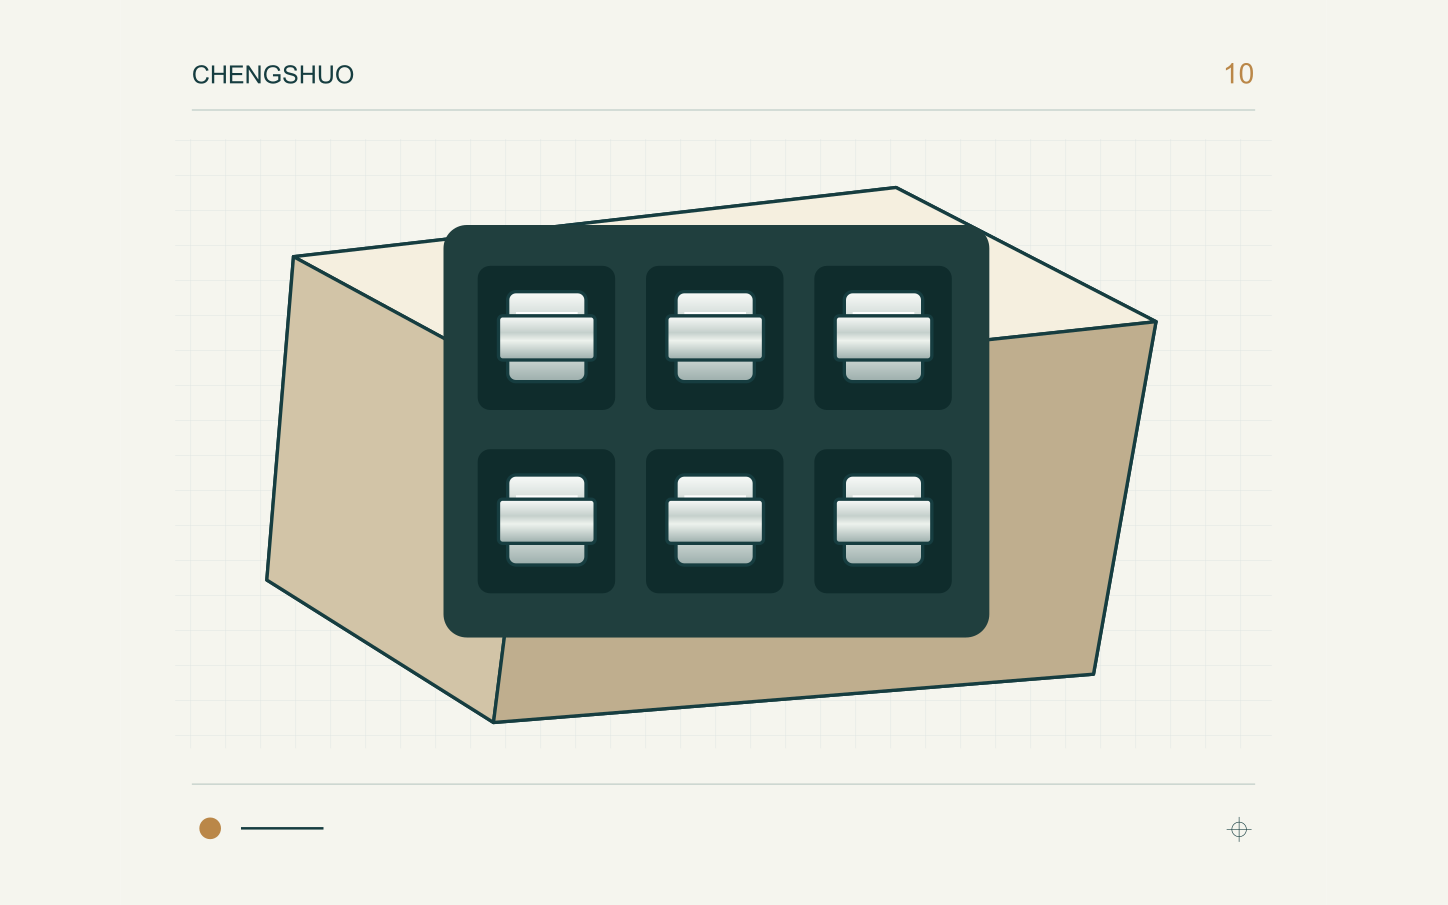
シャフトやコンタクト部品の包装は、箱の見た目だけでなく、機能面、部品の分離、材料適合性、受入確認を中心に計画します。
エンジニアリング 記事
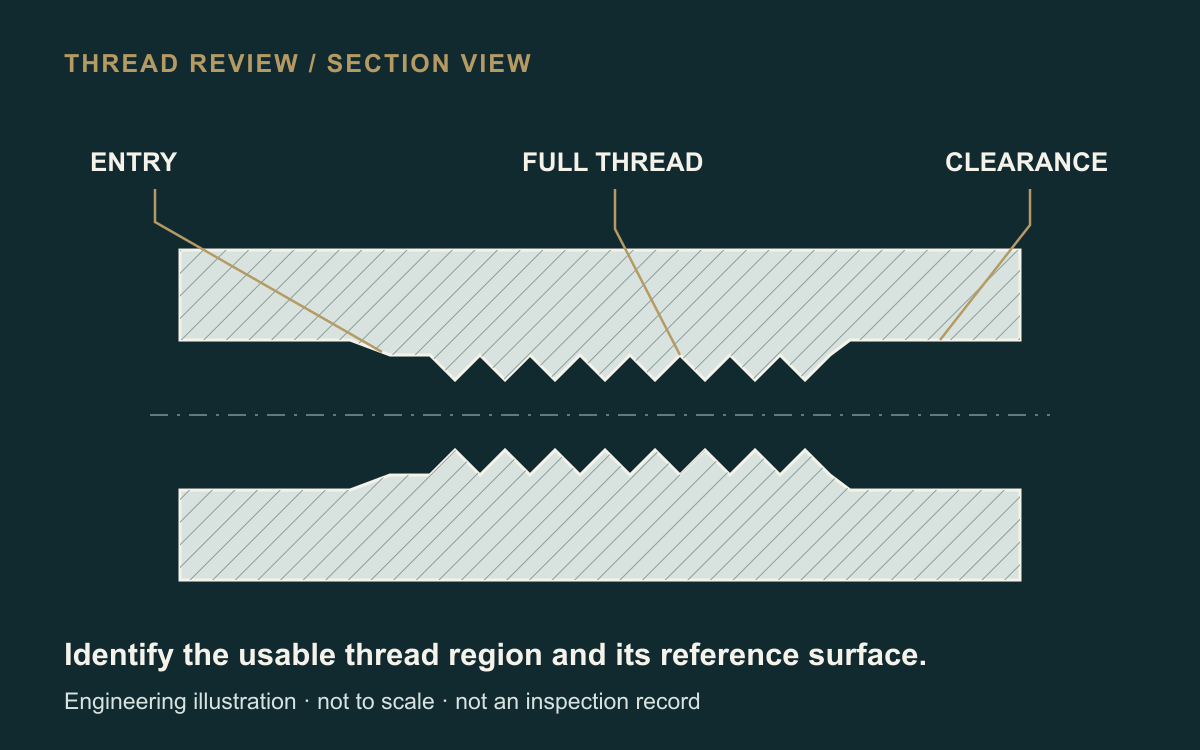
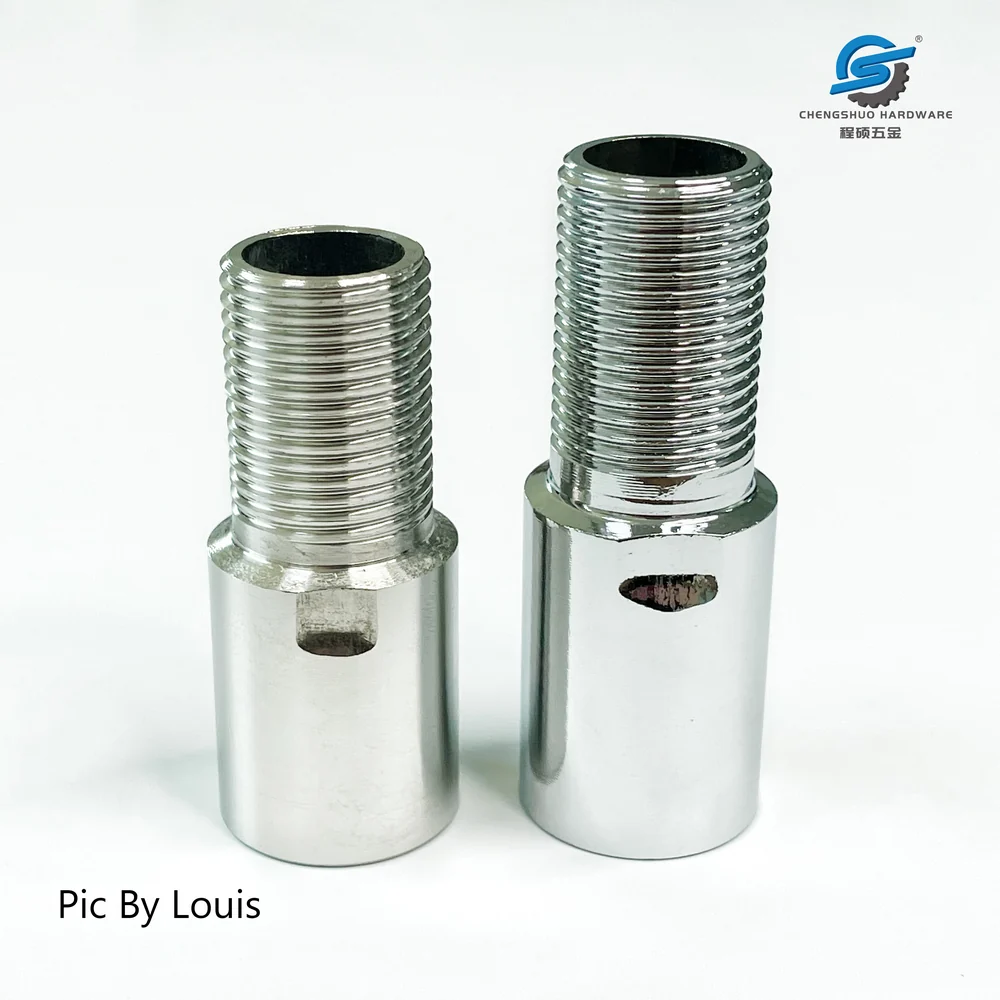
平行ねじ付きスリーブと旋削継手について、完全なねじの呼び、有効ねじ長さ、合意したゲージ検査、納入状態での受入条件を指定します。
エンジニアリング 記事
見えない交差部、許容されるエッジ形状の変化、検証のためのアクセスを指定し、旋削継手や接点部品のバリ取り要件を検査可能にします。
エンジニアリング 記事
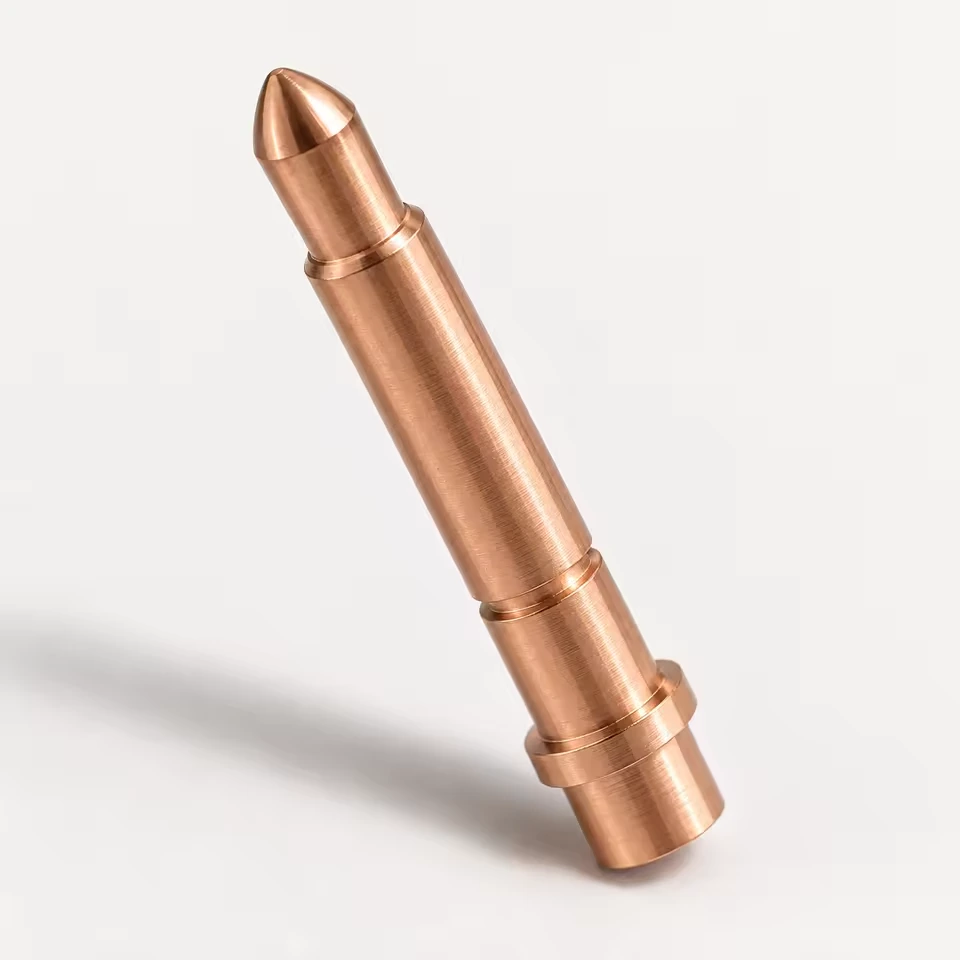
ポゴピンのプランジャーとテスト用レセプタクルの加工仕様をまとめます。使用位置、相手部品との形状関係、仕上がり寸法を定義し、組立品の試験範囲は別途合意します。
エンジニアリング 記事
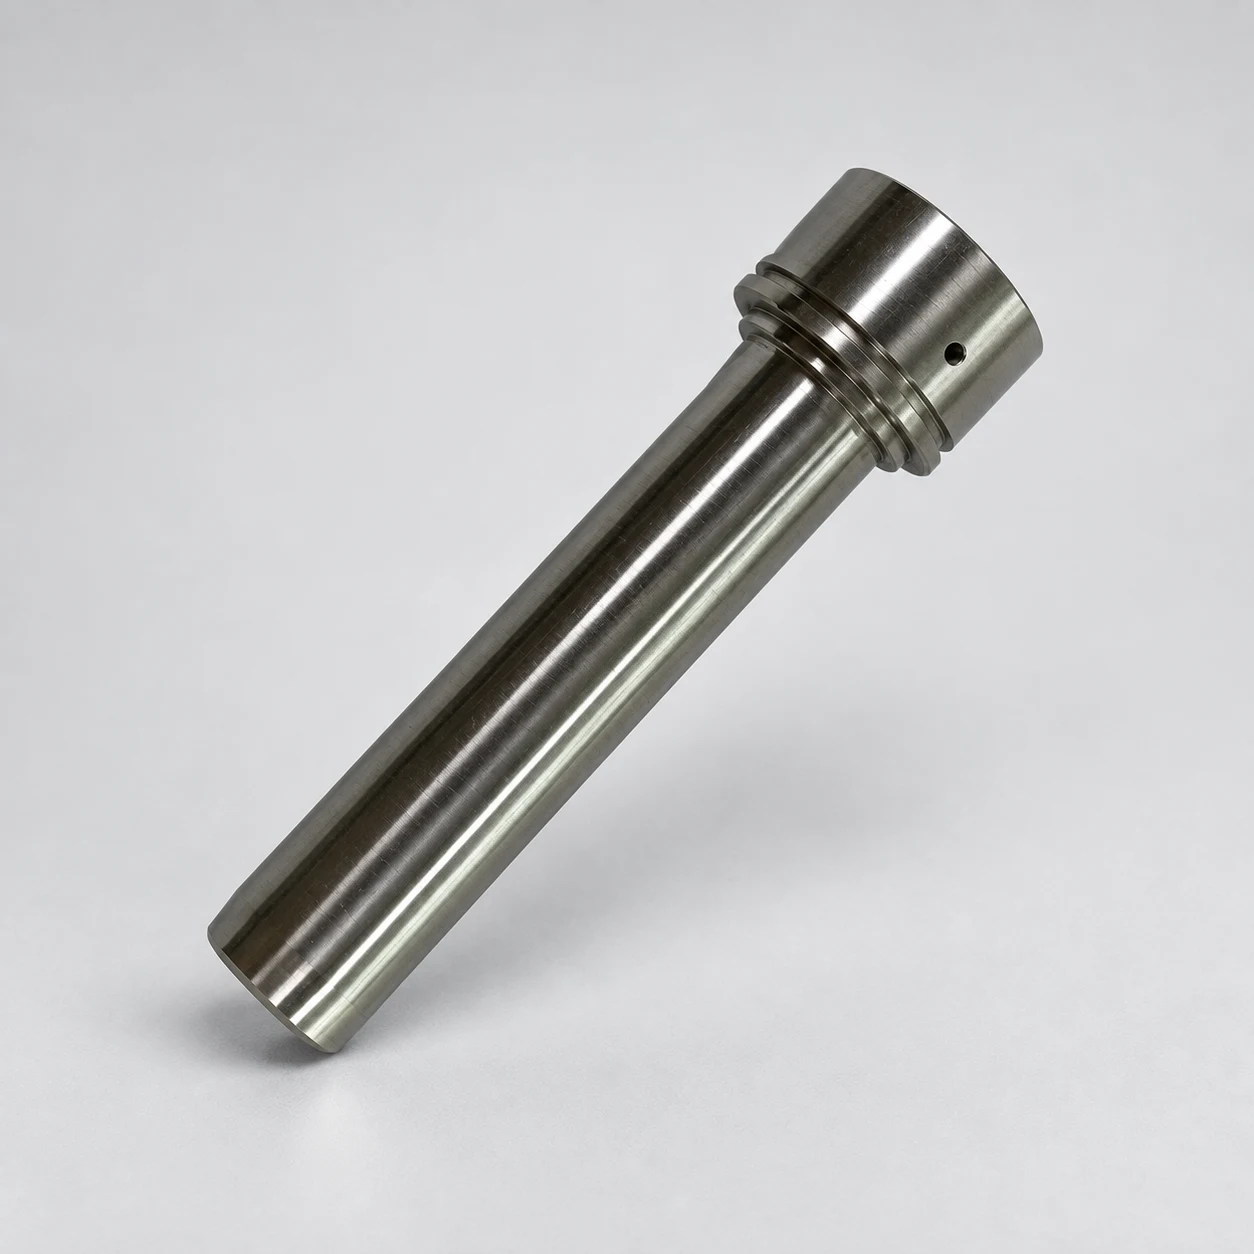
センサーハウジング図面をシール、コネクタ、組立要件と関連付け、金属部品の検査と筐体の保護性能試験を分けて整理します。
エンジニアリング 記事
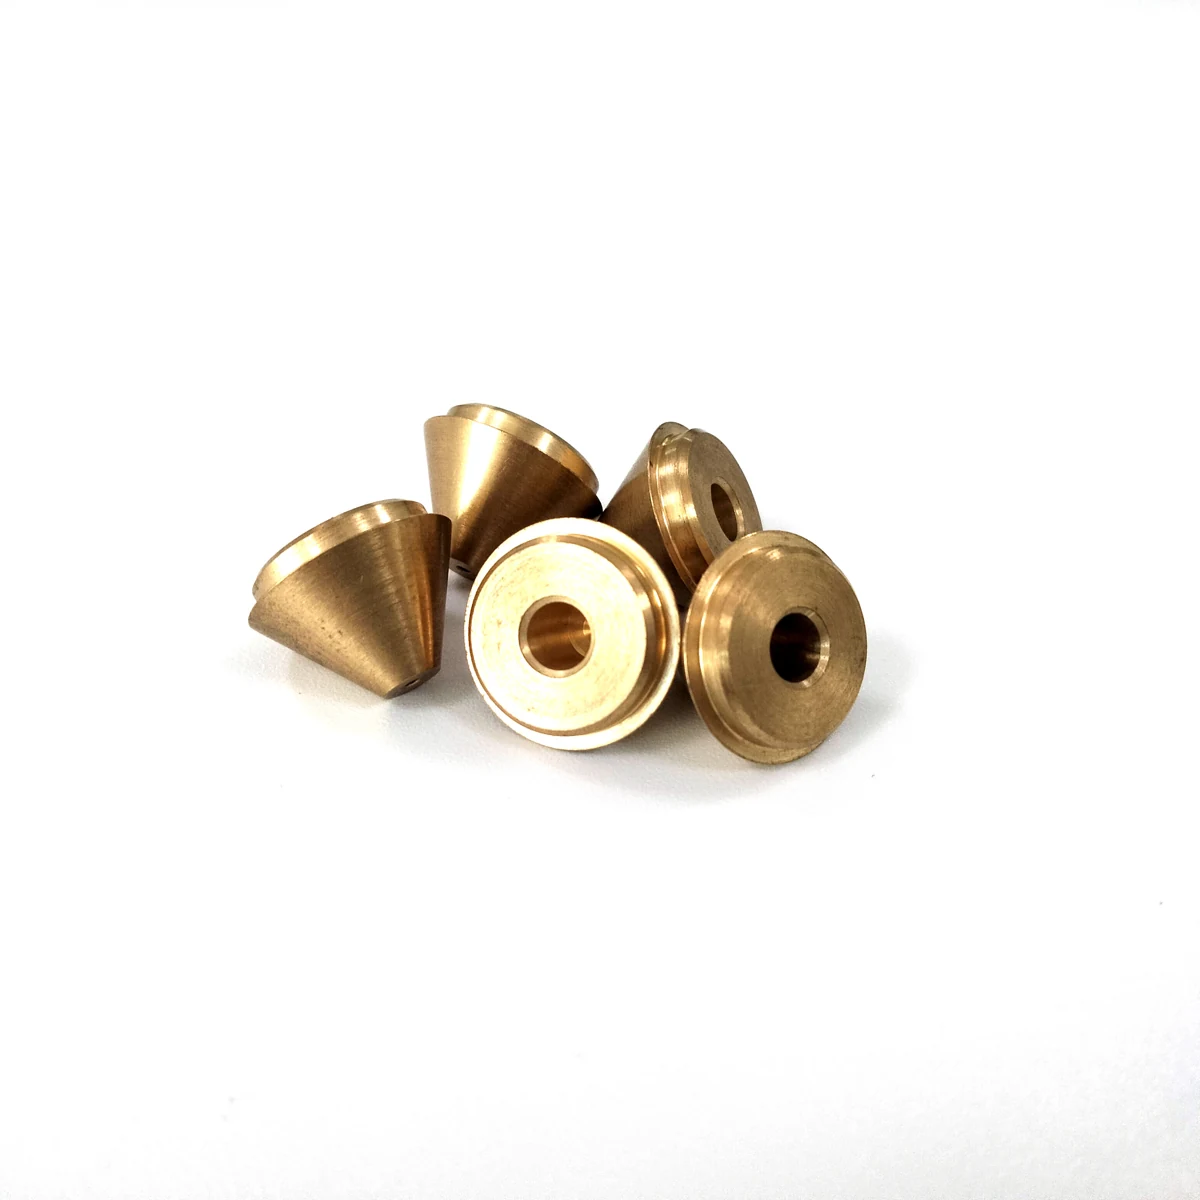
真鍮ノズルの断面図を製造仕様にまとめます。内部流路、取付部とシール部、仕上がり面を定義し、流量試験の要件は別途指定します。
エンジニアリング 記事
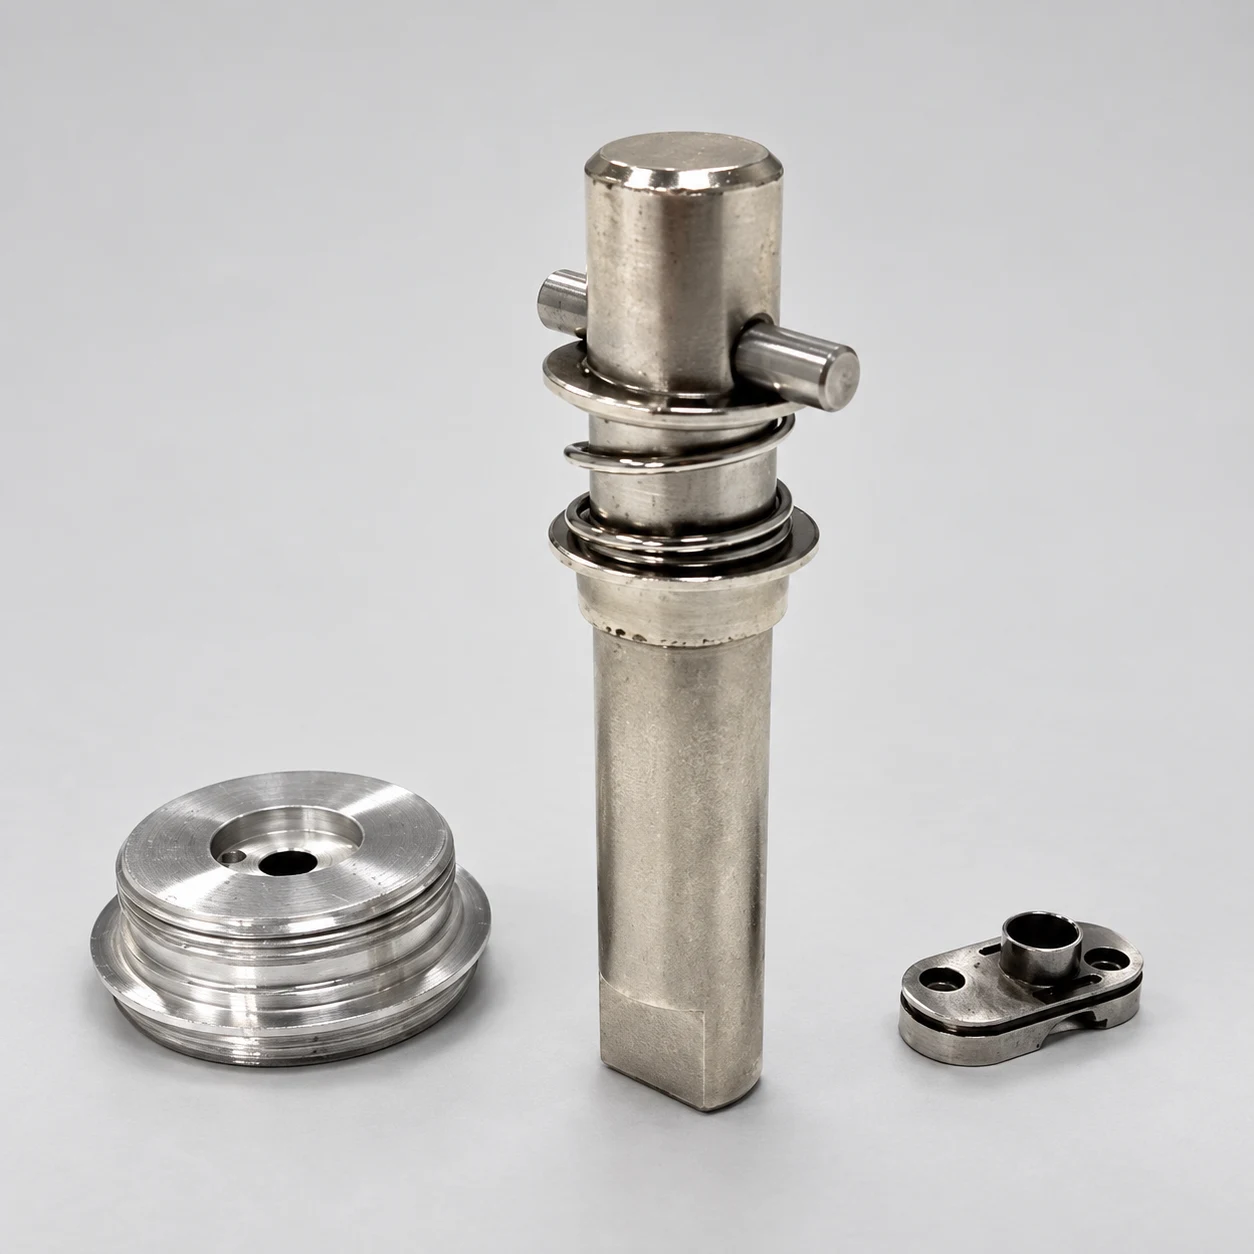
軸のすきま、ブッシュの保持、検査状態を個別に定義し、寸法限界、幾何公差、試作確認を組立条件に結び付けます。
エンジニアリング 記事
試作、初回量産、リピート注文の費用を同じ基準にそろえ、検査、仕上げ、梱包、納入の前提を確認してから加工供給者を選定します。
エンジニアリング 記事
シャフト、スリーブ、ピンの各測定結果を、図面改訂番号、試料の識別情報、合意した検査方法に結び付けます。
エンジニアリング 記事
特注の接点ピンや導電ポストを見積依頼する際は、かん合形状、材料、めっき、電気的検証を分けて明確にします。
エンジニアリング 記事
製造を依頼する前に、挿入部品、有効な穴形状、各部の肉厚、取付け部を基にセンサースリーブの図面を整えます。
エンジニアリング 記事
新しい注文を承認済み試作品の基準要求と比較し、変更事項を解決して、各生産ロットに適用する改訂番号を記録します。
エンジニアリング 記事
見積りの前提を明確にしましょう。現行の部品定義を特定し、未決事項を分け、納入状態と受入記録に含める内容を合意します。
エンジニアリング 記事
サプライヤーが引用し、製造し、点検できる条件にステンレス鋼か黒表面仕上げのような広い記述を回して下さい。
エンジニアリング 記事
直径, データム, 肩部, ねじ と エッジ の小文字を解放する前に、マーチング 旋削加工された 部品 を引用します。
エンジニアリング 記事
サンプル承認 カバーを定義し、生産ベースラインを凍結して、リピート注文 で問題のある変更を制御する。
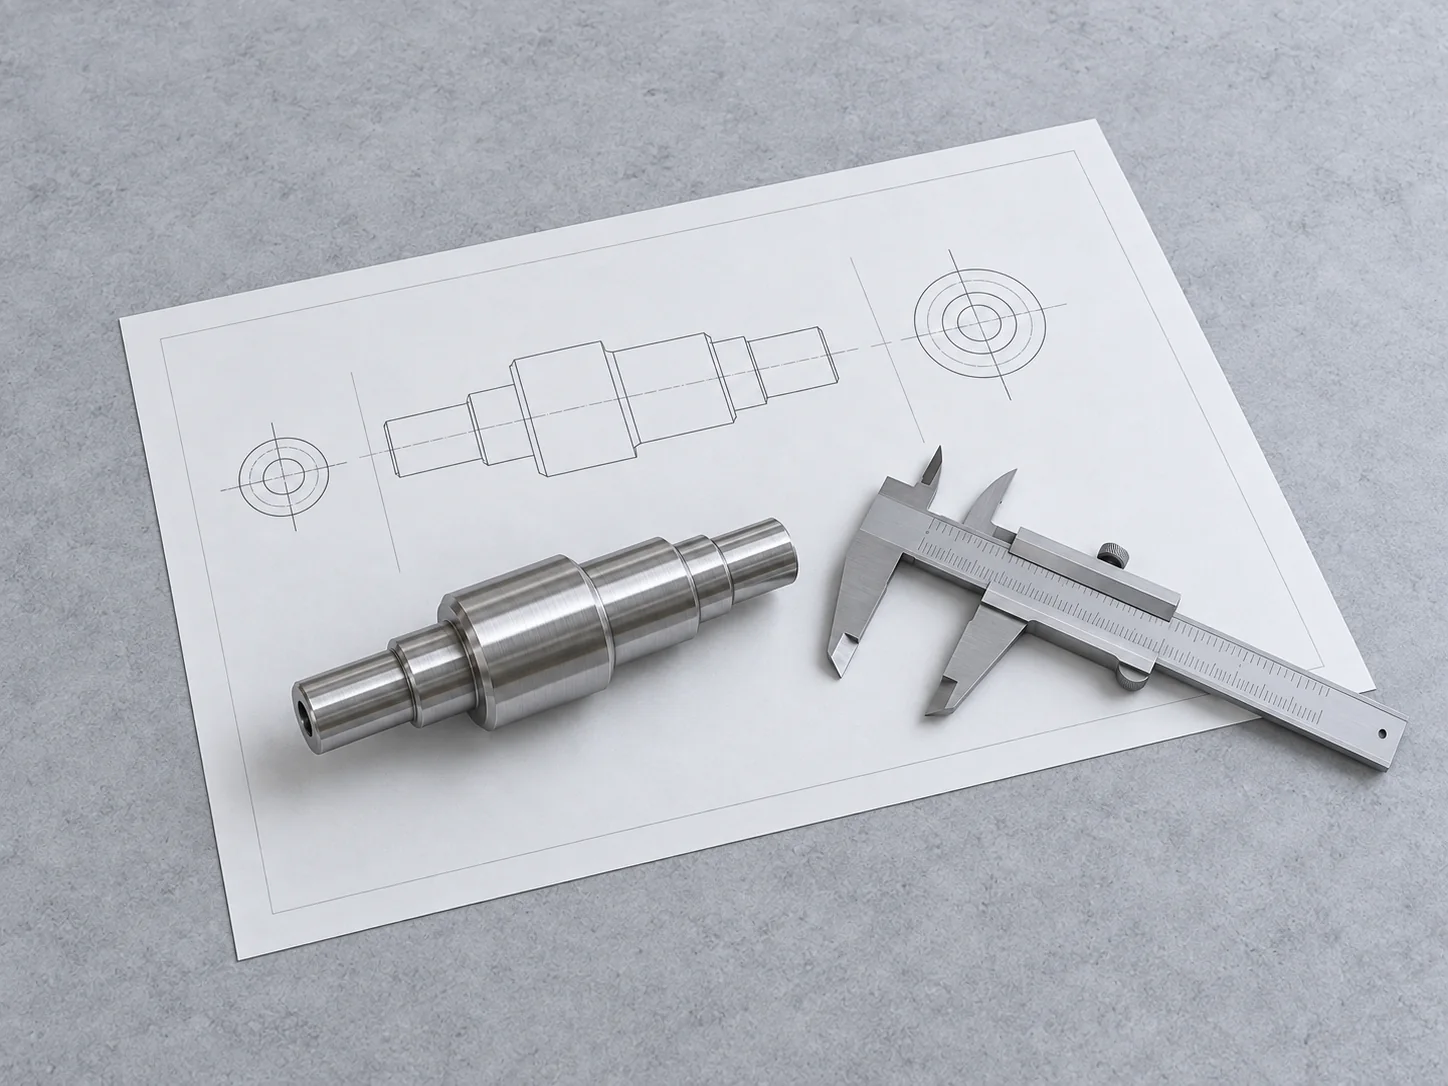
エンジニアリング 記事
各重要な機能を受諾の条件、測定方法、検査範囲および生産開始前に記録に接続して下さい。
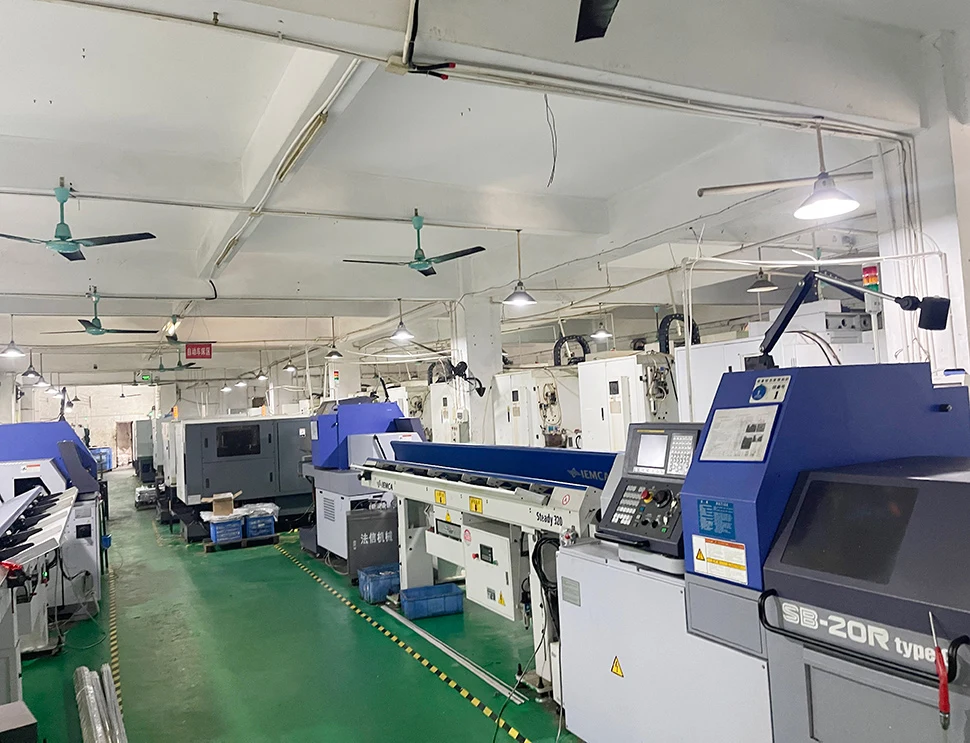
エンジニアリング 記事
スイス旋削を選ぶ前に幾何学、サポート、二次機能、材料および注文のサイズを小さい精密部品のための評価します。