阅读约 5 分钟
从具体表面出发,避免笼统描述整件光洁度
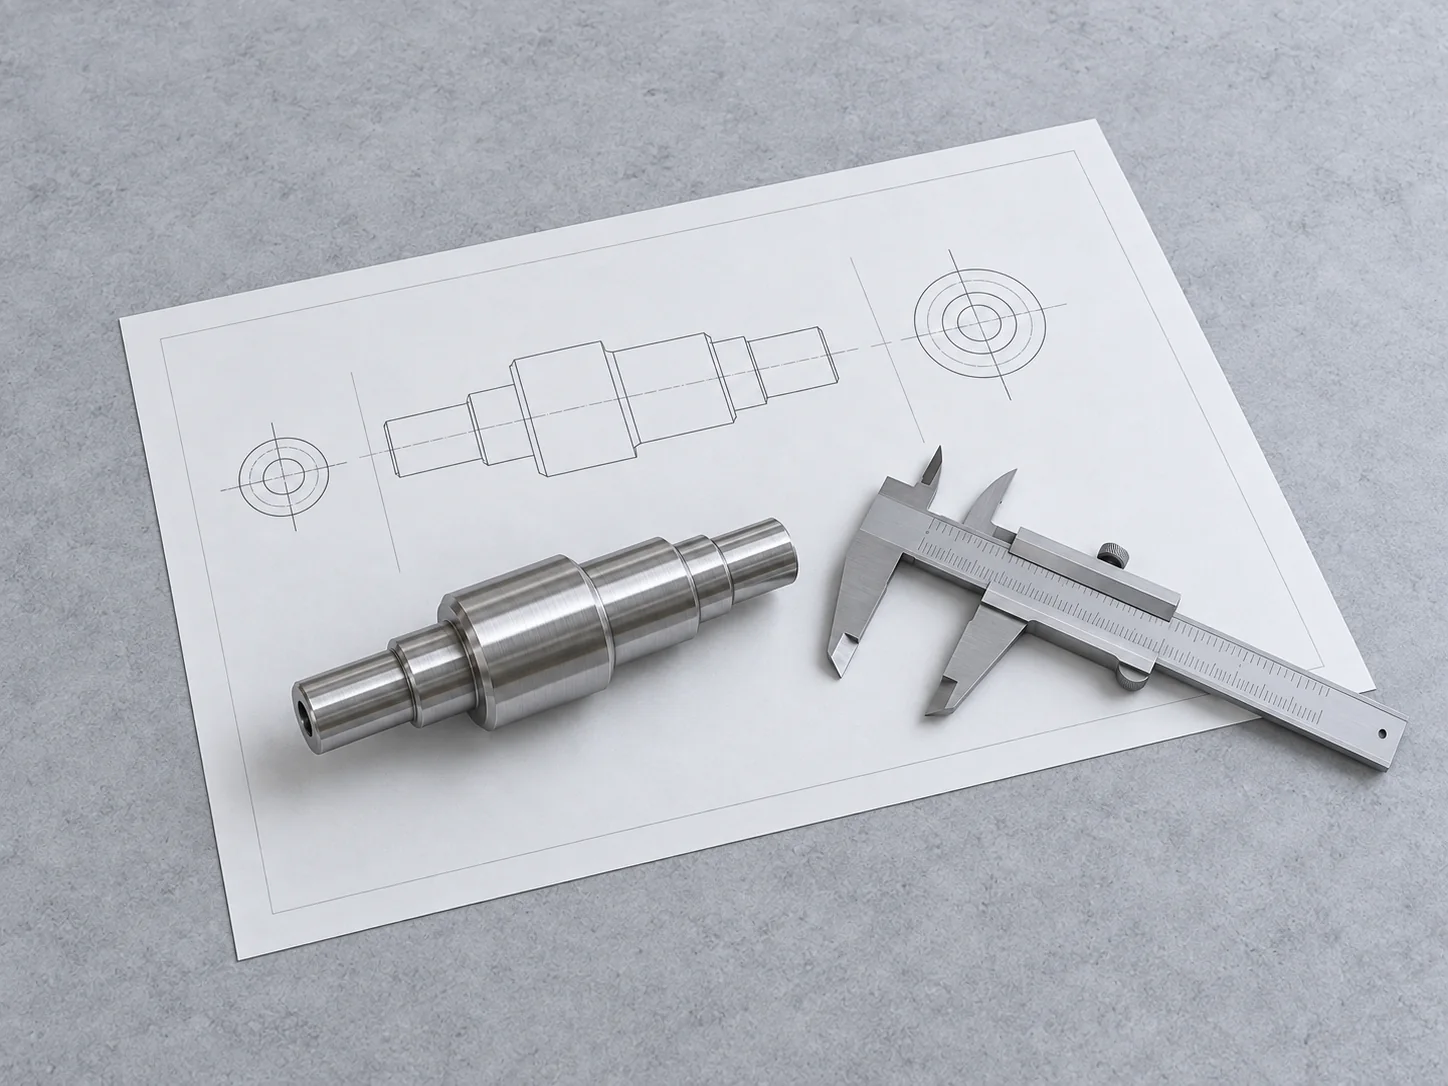
以一根带导向轴颈、轴肩和外露端部的假设阶梯轴为例。这些表面承担不同功能,一条粗糙度注释未必足以描述三者。标明受控区域并说明配合关系。光亮表面的照片不能证明该区域的纹理,也不能预测滑动或密封性能。由设计负责人选定要求,再通过制造评审明确如何加工与检验。
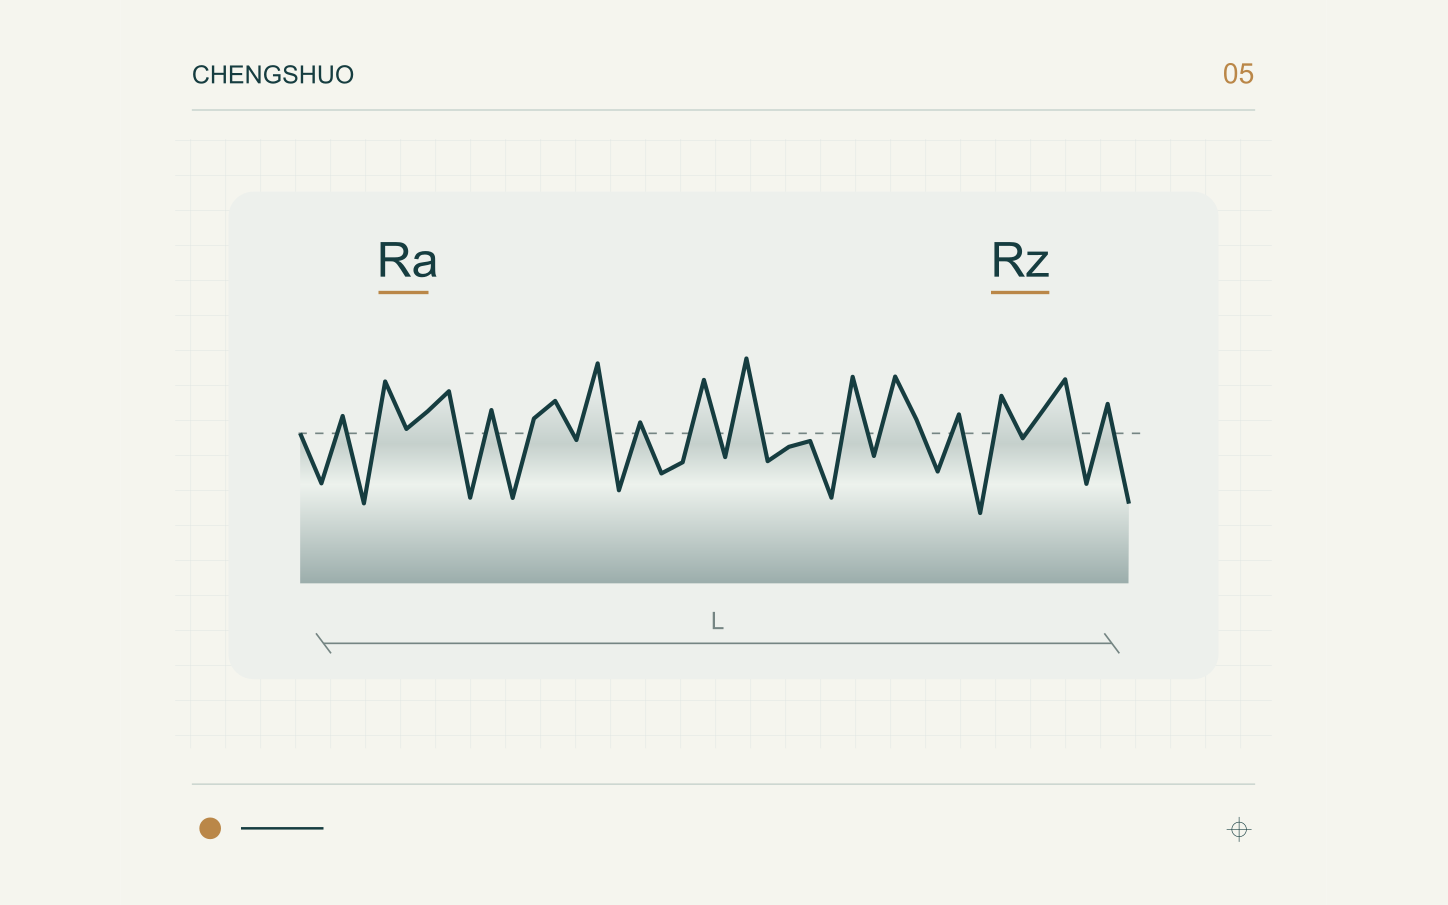
分别规定 Ra 和 Rz
Ra 描述轮廓偏差绝对值的算术平均值,Rz 则根据适用定义表征轮廓高度。两者描述表面的不同方面,不能用固定换算系数相互替代。Mitutoyo 的参考资料还区分了旧版 RzJIS 术语。应同时记录参数、单位、限值、适用标准及版本。旧图纸若只写 Rz,应在接受供应商报告前确认其定义。数值可比较,前提是评定依据可比较,而不只是单位一致。
标明测量位置和方向
在剖视图或放大图上标出预定测量轨迹。对于圆柱轴颈,应区分轴向轨迹和圆周方向轨迹,并说明其相对于轴肩、槽和过渡区的位置。与检验人员讨论加工纹理方向;改变测量方向可能改变所评定的轮廓。需要测量多个位置时应分别编号。测量轨迹须位于规定表面区域内,并约定如何处理不连续部位,不能擅自跨过槽或改测更容易触及的邻近表面。
同时核对测量设置与实际可达性
按照选定规范约定滤波设置、评定长度和相关仪器配置。Mitutoyo 指南说明,轮廓滤波属于粗糙度评定的一部分。Mahr 测头资料列出孔和槽的不同可达范围,说明仪器可达性需要单独评审。对于短轴颈或狭窄轴套内孔,应确认测针及所需行程能够到达指定区域。缩短评定长度或更换方法前,应记录并批准变更依据。“CNC 车削”一词不能推导出普遍可达的 Ra 值。
让结果对应到交付状态
每项要求的结果应附带特性编号、样件标识、表面位置、测量方向、参数及单位。记录相关设置,并说明在规定处理前还是处理后测量。约定发生结果争议时是否需要导出的轮廓数据。一条合格轨迹仅说明其明确的位置和范围,不自动证明每件产品的全部表面。即使针对同一轴颈,也应将尺寸配合、表面纹理和装配试验分别列为验收项目。
提交可执行的粗糙度评审资料
向程硕申请图纸评审时,请提供现行图纸、材料与交付表面状态、样件数量及关键表面编号。下方轴类与导向套参考件用于明确讨论位置,并非粗糙度报告。样件验收前请确认以下事项:
- 表面区域与功能:明确配合特征及受控区域。
- 要求:列明 Ra 或 Rz、单位、限值、标准与版本。
- 测量:约定位置、方向、滤波设置、长度及可达性。
- 记录:明确样本覆盖范围、所需读数及处理状态。
- 待定事项:将不可达区域或替代方法提交指定责任人批准。
从技术指南到您的零件
把检验要求放回具体零件中。