阅读约 5 分钟
从服役条件开始,而非只看目录牌号
为小型 CNC 车削件选择 303、304 或 316,首先要了解工作环境。列出介质或清洗剂、浓度、温度、接触时间,以及接口是否可能积液。同时说明加工后是否焊接、成形或表面处理。采购描述只写“不锈钢”,这些问题仍未解决。材料适用性应由设计负责人确认;加工评审应说明制造影响和缺失资料,不能暗中替换指定合金。
303:同时考虑易加工性与代价
Carpenter Technology 说明,加硫改善了 303 的加工表现,但相对其指南中的对比牌号,会降低耐腐蚀性和焊接性。因此,当加工效率重要且经批准的服役条件允许时,可以评估 303;这并不意味着它能普遍替代 304。对于小孔与重复车削工序,应询问如何结合实际几何验证断屑、刀具可达性和所需表面。不能把材料评级换算成承诺的加工节拍。
304 与 316:先比较环境,再比较成本
Carpenter 介绍了 304 和 316 的断屑难点;报价应考虑所选牌号,而不是假设加工路线相同。Outokumpu 将 316 定义为适用于较高耐腐蚀需求的含钼不锈钢。但其服役经验论文也记录了普通 304 与 316 发生局部腐蚀的情形。温度、介质、缝隙和清洗条件仍然重要。“海洋级”字样或更亮的加工表面,都不能证明它适用于具体总成;本文不提供耐腐蚀寿命保证。
固定牌号、状态与批准流程
在受控图纸或采购规范中写明准确牌号、适用材料规范、产品形态和要求的供货状态。说明是否必须采用低碳版本,不能把 304、304L、316 和 316L 当作可互换名称。要求项目所需的材料文件及炉号或批次追溯。供应商提出替代料时,应在改订单前书面比较技术差异、可得性与样品范围。表面处理要求和尺寸验收必须继续关联到经批准的材料版本。
示意评审:同一套筒,两种应用
设想同一款螺纹套筒分别用于干燥仪器内部,以及需要反复清洗的设备。这是示意决策练习,并非程硕交付案例。前者可以研究以加工性为重点的牌号;后者必须从实际清洗介质和连接工艺开始。仅凭外形无法选材。先请设计负责人批准材料,再据此比较报价,包括最终表面状态、螺纹检查及量产放行所需的样品证据。
提交针对材料的评审资料
向程硕提供受控图纸、拟用材料和数量,开展具体零件评审。有效回复应区分已确认要求、建议替代方案和等待设计负责人答复的问题。下面的清单帮助采购与工程统一信息,但不表示目录参考件已获得您应用所需的认证。
- 注明牌号、材料标准、产品形态与供货状态。
- 说明服役介质、清洗、温度及相关连接工序。
- 标出关键表面、处理要求与处理后验收要求。
- 约定材料文件、追溯与样品检验范围。
- 更换任何牌号或状态前须取得书面批准。
从技术指南到您的零件
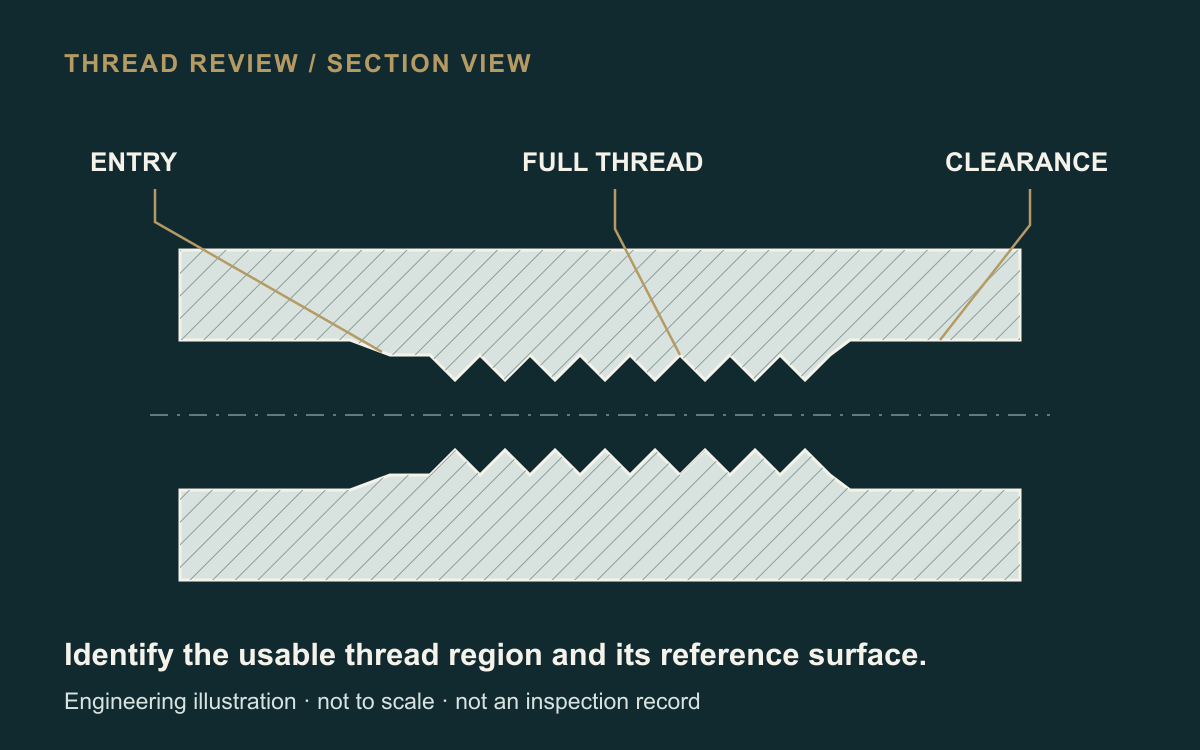
把检验要求放回具体零件中。
申请图纸评审

参考资料与延伸阅读

一般规划参考。可制造性与验收准则须结合您的具体图纸协商确认。