阅读约 5 分钟
按完成表面处理后的状态评审装配
设想一个轴套通过外圆定位在壳体中,内孔则对另一根轴导向。外径、内孔和轴肩构成三个不同的接口。笼统的涂镀层注释无法明确哪些表面需处理,以及尺寸限值在哪一工序状态下适用。应在图纸上规定最终装配状态,并注明配合件版本。本示意评审针对光滑定位表面;螺纹量规验收需要独立规范。未经处理的合格样件,不应被默认等同于已批准处理后的量产件。
不同处理不能套用同一余量规则
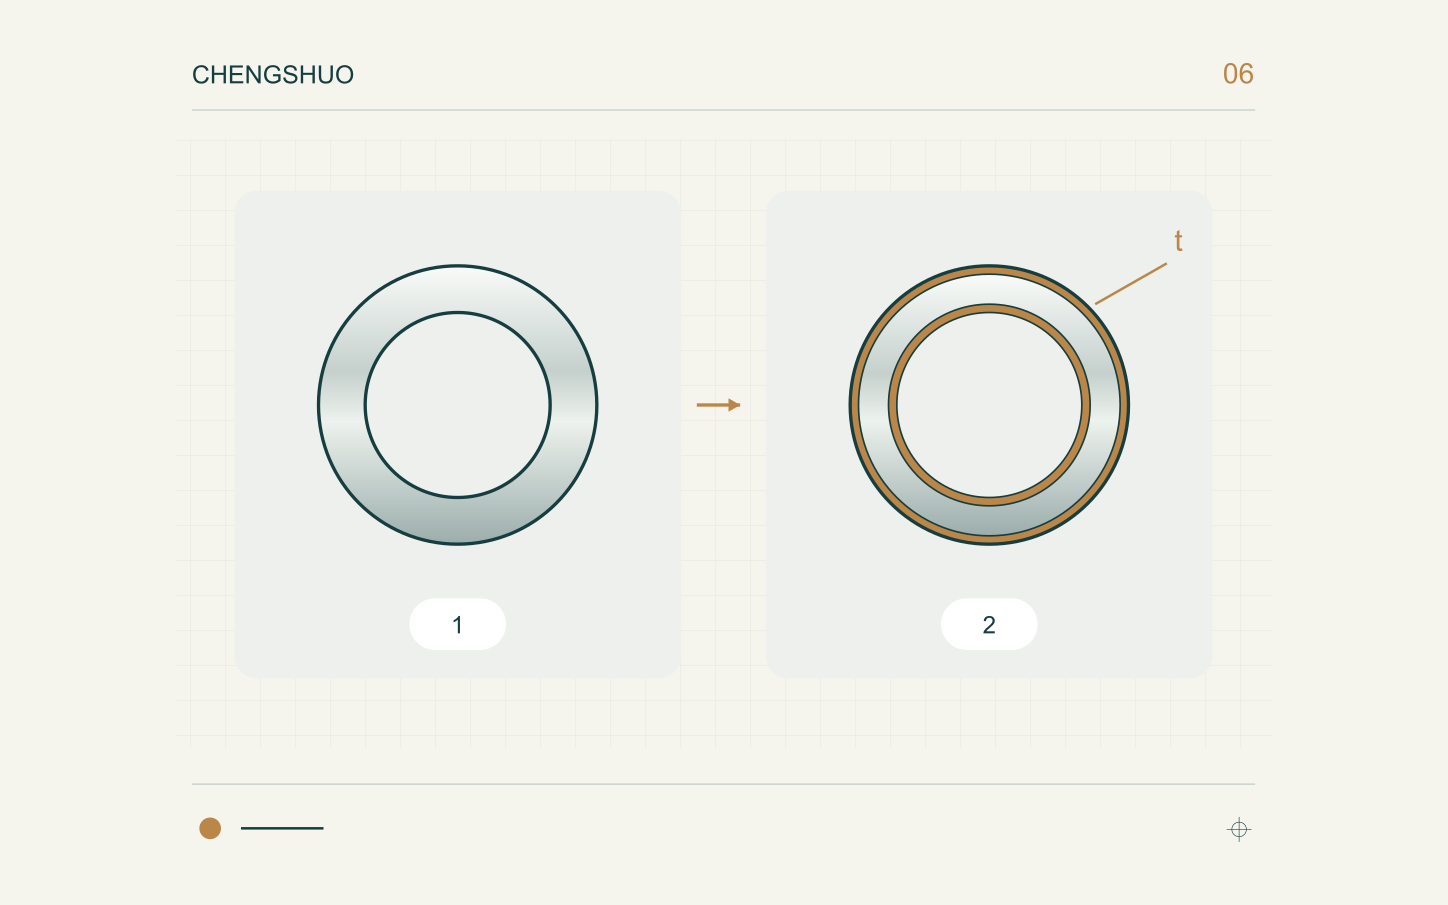
电镀通过沉积形成镀层;阳极氧化则将铝表面转化为氧化膜。Aluminum Anodizers Council 指出,尺寸变化取决于工艺条件和合金,蚀刻等前处理也会影响结果。因此,不同工艺不能统一将膜层厚度当作尺寸增长余量。应向表面处理方提供实际材料、处理规范与最终尺寸要求。在确定机加工尺寸前,取得针对该零件的余量方案及其假设。不能凭颜色推断处理工艺或厚度。
为每个处理或遮蔽区域定义边界
建立表面分区图:F1 为导向孔,F2 为外圆定位直径,F3 为支承端面。逐区说明处理要求,包括遮蔽。将处理与未处理区域的分界相对于图纸基准定位,尤其关注入口边缘或轴肩附近。约定允许的挂具接触位置与外观豁免区域。PMPA 电镀指南特别提到镀层厚度测量位置及挂具痕迹。若沉孔、倒角或邻近端面的要求不同,仅写“遮蔽内孔”还需要进一步澄清。
明确表面处理前后的检验责任
将机加工验收记录与最终交付件记录区分。明确谁提供表面处理说明、谁在处理后测量受影响尺寸,以及谁处理超差结果。若方案包含涂镀后的精加工、抛光、退镀或再次处理,应对其影响覆盖范围和其他要求的情况取得批准。初步加工余量应与最终验收限值分开。不同供应方使用同一套表面编号和图纸版本,使表面处理证明与尺寸报告对应相同要求。
分别核对最终尺寸与涂镀层证据
涂镀层记录与配合测量回答不同问题。按约定位置索取规定的涂镀层证据,再对照图纸检查最终内孔、轴颈与支承关系。任何装配试验都应明确如何提供或代表配合件。配合检查通过,不证明覆盖范围、附着力或使用寿命;涂镀层证明也不证明最终间隙。其他功能试验应单独定义条件与责任,不能默认包含在表面处理采购中。
订购样件前解决表面处理问题
请向程硕提供图纸、材料牌号、表面处理规范、配合接口剖面及样件数量。下方轴套与法兰座示例仅供几何讨论,不证明具体涂镀工艺。用以下清单明确报价范围:
- 最终状态:说明哪些尺寸在处理后适用。
- 表面分区:定义覆盖区域、遮蔽边界及允许的接触痕迹。
- 余量评审:取得针对实际工艺的加工依据及假设。
- 验证:明确最终尺寸检验责任及涂镀层记录位置。
- 变更:返工改变涂镀层或功能表面前须获批准。
从技术指南到您的零件
把检验要求放回具体零件中。