阅读约 3 分钟
根据几何特征与需求选择
直径小本身并不意味着零件就适合走心式车削。关键是零件的几何结构、材料、支撑需求和特征加工顺序,是否适合拟用机床配置。数量、检验和表面处理要求也应纳入这一判断。
先明确回转主体、外形尺寸,以及打断其回转形状的特征:台肩、孔、螺纹、平面、槽或另一端的细节。指出哪些表面之间必须保持严格的关联。与不提供图纸、只指定某种机床相比,这些信息更有助于工艺评审。
考虑支撑方案
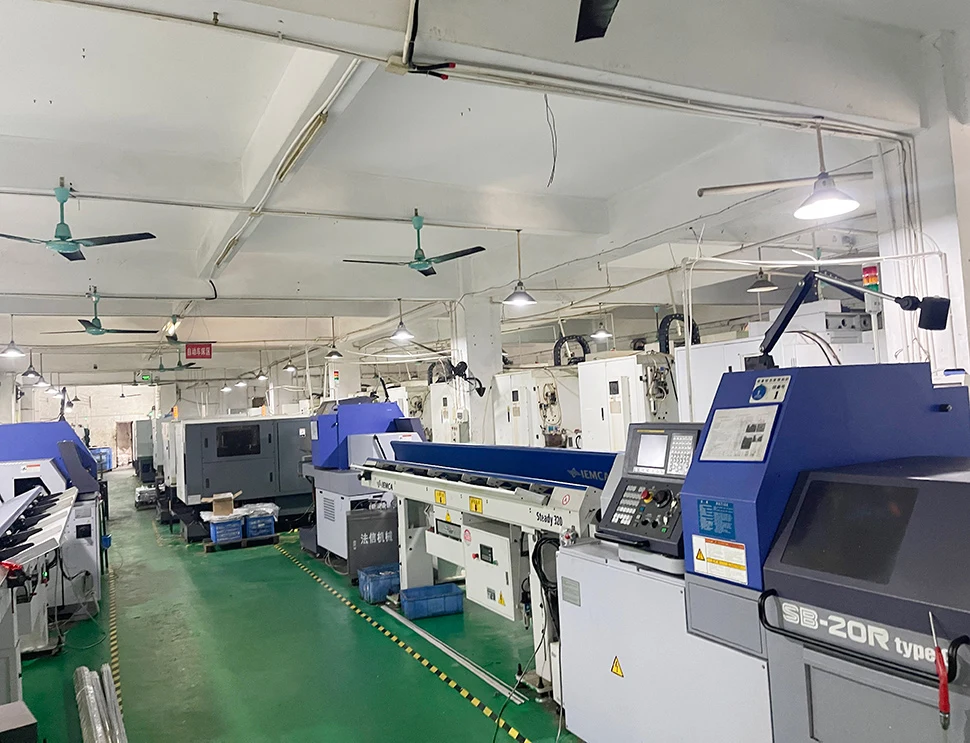
指南-衬套安排涉及在瑞士期间支持长而苗条的工件机加工. 机器配置事项:公民的L12产品信息描述长零件的引导-灌木模式,以及可以缩短残余长度的非导-灌木模式. 必须对照拟议的设备检查现有模式及其适宜性。
询问拟定工艺路线如何支撑您的具体几何结构,并适应所选棒材。应综合评估原材料状态、尺寸一致性、直线度和夹持要求。不要在未考虑零件及实际装夹方案的情况下,仅用一个通用的长径比分界值选择工艺。
将每个特征对应到加工工序
车削主体直径只是工艺路线的一部分。侧孔或平面可能需要动力刀具;另一端的特征可能需要转序或单独加工。拟用设备必须具备相应刀具、加工可达性和工件夹持条件。仅有某类机床名称,并不能确认这些细节。
准备一个特性列表,并询问哪些操作可以合并,哪些需要另一个设置. 评价整个路线,包括去毛刺、清洁、治疗和检验。 只有当交付的零件仍然符合商定的要求时,一个较短的机加工序列才有用.
- 识别长段或细长段,以及可用于夹持的表面。
- 明确横孔、铣削特征与另一端细节的位置。
- 标记深腔、薄壁及难以去毛刺的位置,供评审确认。
- 注明材料状态、最终处理与需要检验的特征。
在相同条件下比较不同方案
根据零件情况,固定主轴箱车削、车铣复合设备或分工序加工路线也可能值得评估。应按相同的版本、材料、数量和验收要求比较这些路线。不要假定走心式车削对所有小零件都一定是成本最低的选择。
问设置,专用工装,股票使用,二次加工工序和检验如何影响引文. 将原型数量与预期的重复批量分开. 为了解新设计而选择的路由可能与为稳定的重复要求而评估的路由不同;任何影响核准特性的改变都应加以审查。
申请针对具体零件的评审
对于成渝的询问,请发送当前图纸或批准的型号,材料状况,数量和关键检验要求. 说明设计是固定的还是对制造建议开放的。 包含您项目所设置的进程限制的原因 。
预期成果是提出一条途径,其中明确阐述其假设和未决问题。 机器选择、可实现的要求和交付承诺需要零件具体确认。 有用的过程讨论将图纸与可制造和可检查的结果联系起来,而不是把设备名称当作答案。