阅读约 4 分钟
从镜片尺寸链和机械接触开始
光学镜片压圈需要在有限空间内完成与镜筒螺纹配合、压住镜片或隔圈、保持通光口径并提供安装工具空间等任务。应从装配剖面开始,明确压圈接触位置以及镜片径向定位方式;轴向固定和定心可能由不同特征实现。能旋入镜筒不代表对镜片的接触就合格。每个加工面都应对应明确功能,包括与曲面镜片或镜片倒边的间隙。
规定完整螺纹与最终状态
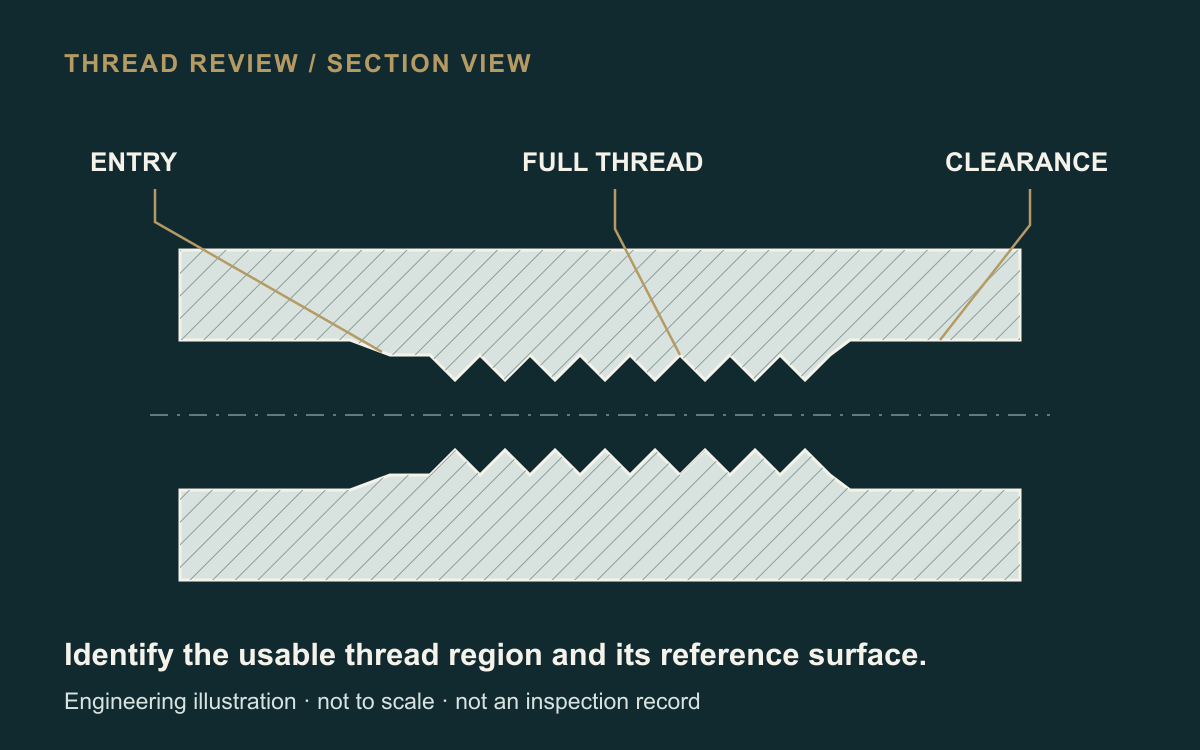
光学安装系统采用不同螺纹。Edmund Optics 的 SM05 压圈列有 0.535 英寸、40 TPI 螺纹,多元件系统则使用 M29 × 0.75;这些是目录示例,不能互换。图纸应给出准确螺纹代号、适用公差、旋合长度和配套图纸;自定义螺纹应附受控规范。明确完成表面处理后的螺纹检验方法。只写熟悉的系统名称而缺少螺纹细节,可能直到装配时才暴露兼容性问题。
分别规定接触面与通光孔要求
规定环形接触区域、通光孔径和控制轴向尺寸链的尺寸,必要时明确接触面与指定基准的几何关系。光学性能与加工测量应分别验收:平面度或表面结果不能单独证明镜片应力或成像质量合格。光学设计负责人应规定允许的装配载荷及装配后镜片评估方法;当压圈靠近光路时,涂层、遮蔽区域和清洁度也需要明确要求。
评审工具槽,同时保留足够壁厚
Edmund 提供压圈专用扳手,说明安装工具空间应纳入零件定义。图纸需标注槽宽、槽深、位置及工具进入方向,并评审槽底剩余材料、螺纹牙底至内孔的壁厚。薄壁压圈还需约定夹持和测量状态,避免仅在夹具强制矫圆时合格。安装扭矩或预紧力必须来自装配设计,扳手可承受的扭矩不是镜片安全紧固上限。
示例:螺纹检查合格,压圈却妨碍装配
假设一款检测相机使用阳极氧化铝压圈,最终螺纹量规检验合格,但装入隔圈后扳手无法接近槽口;接触面又压在镜片倒边上,而非设计支承区。装配剖面和工具外形空间本可在打样前发现这两项问题。此示例中,采购方应提供真实配套镜筒、隔圈结构及受控表面处理要求,让供应商按完整接口报价,而不把尺寸报告当作相机光学性能验证。
准备光学压圈询价资料
请向程硕提供压圈图纸及配套镜筒、镜片或隔圈接口,说明仅交付零件还是需要规定的装配评估。报价应围绕可检验的机械特征展开,同时明确光学系统验证责任。
- 规定材料、完整螺纹代号及最终状态验收。
- 标明通光孔径、接触环带和轴向尺寸链。
- 提供工具槽几何、工具空间和剩余壁厚。
- 分别明确涂层、遮蔽、外观与清洁度要求。
- 提供批准的装配载荷、样品评估和包装要求。
从技术指南到您的零件