阅读约 4 分钟
三个深度分别描述不同特征
盲螺纹孔不能只给出螺纹规格和总深度。钻出的孔腔、制螺纹刀具所需的行程以及完整内螺纹的长度,是不同的几何要求。如果图纸用一个深度代替三者,供应商就只能猜测哪项要求决定验收。应先根据连接功能确定有效螺纹需求,再明确其后方可用空间。钻尖区域和不完整牙不能计入装配所依赖的有效长度。
按装配尺寸链校核螺钉
计算螺钉头部贴紧被连接零件后,所选螺钉伸入承接件的实际长度。应计入螺钉长度公差、垫圈、沉孔和被夹持厚度的最小值。螺钉末端必须避开允许的孔底位置和不完整牙区域,同时也要校核另一公差极限下的最小啮合长度。单凭拧紧扭矩不能证明连接已夹紧:螺钉可能先顶到孔底,却尚未对预定支承面施加夹紧力。
为实际制螺纹工艺留出空间
丝锥切削锥与排屑方式影响完整螺纹以外所需的空间。山特维克可乐满的攻丝培训讨论了盲孔排屑以及避免丝锥接触孔底的问题。应由加工方根据材料、螺距和刀具提出钻孔与制螺纹余量。短切削锥丝锥或螺纹铣削可能改变该余量,但不能仅凭螺纹标注就默认采用。还应确认加深孔腔后仍能保留所需壁厚,并且不会影响相邻通道。
示例评审:钻得更深不等于啮合更长
假设某装配需要 8 mm 的完整有效螺纹,而所选螺钉在一个公差极限下会伸入零件 9 mm。仅注明“钻孔深 12 mm”并未解决装配问题:12 mm 可能包含钻尖锥体,末端几圈也可能不是完整牙。设计责任方必须明确协调螺钉伸入量、有效牙长和底部间隙。这些尺寸仅用于说明评审方法,不是推荐的啮合比例,也不是程硕已放行零件的规格。
将深度验证写入加工询价
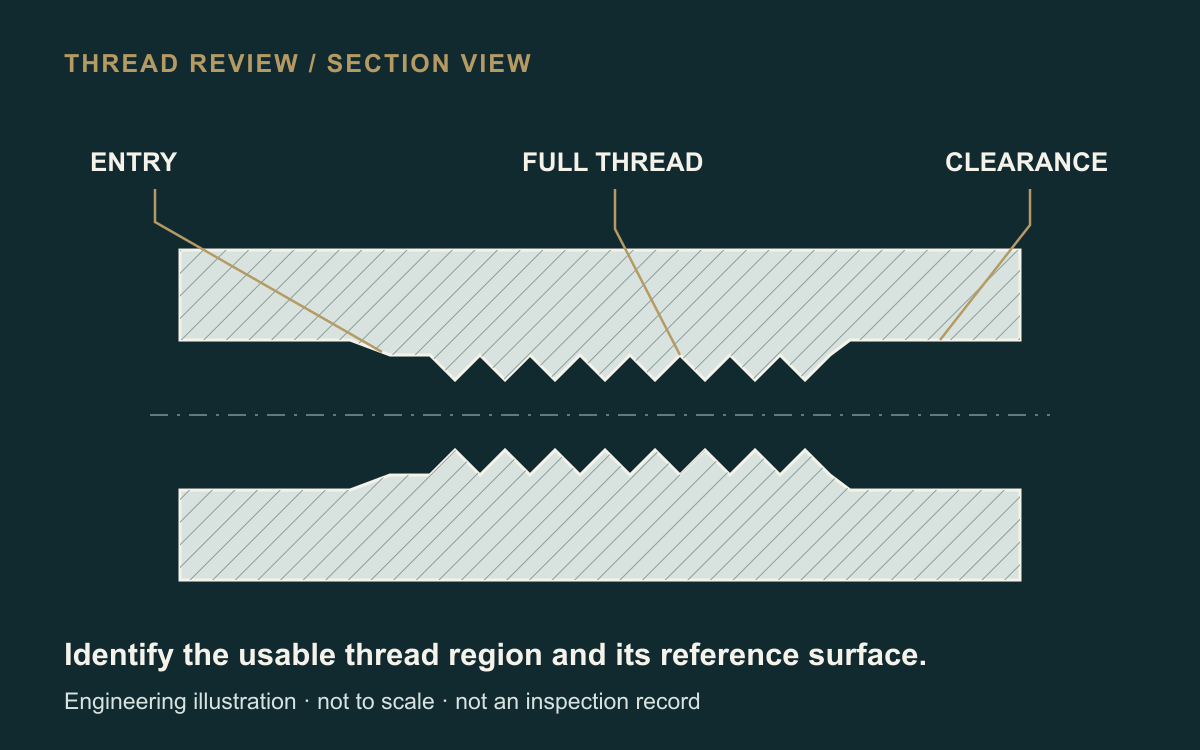
明确螺纹标准、规格、螺距和公差等级,然后约定有效牙深的验证方法。标准螺纹塞规用于检查规定的螺纹特征;将其用于深度评估时,必须考虑导入段和深度标记。完整螺纹检查与钻孔深度检查应分开定义。向程硕询价时,请同时提供承接件图纸和紧固件装配尺寸链,并明确以下信息:
- 最小完整有效牙长及其起算端面。
- 螺钉最大伸入量与所需底部间隙。
- 允许钻孔深度、钻尖定义与剩余壁厚。
- 材料、表面处理以及镀前或镀后的验收状态。
- 螺纹量规、深度验证方法与样品要求。
从技术指南到您的零件
把检验要求放回具体零件中。