読了時間:約5分
部品全体ではなく、対象面から考える
案内軸部、段差面、露出端部を持つ仮想の段付き軸を考えます。各面の役割は異なり、粗さの注記一つでは三つの面を十分に定義できない場合があります。管理範囲を示し、相手部品との関係を説明してください。光沢のある写真から、その面の性状や摺動・密封性能は判断できません。要求を選ぶのは設計責任者とし、製造レビューでは加工方法と検査方法を確認します。
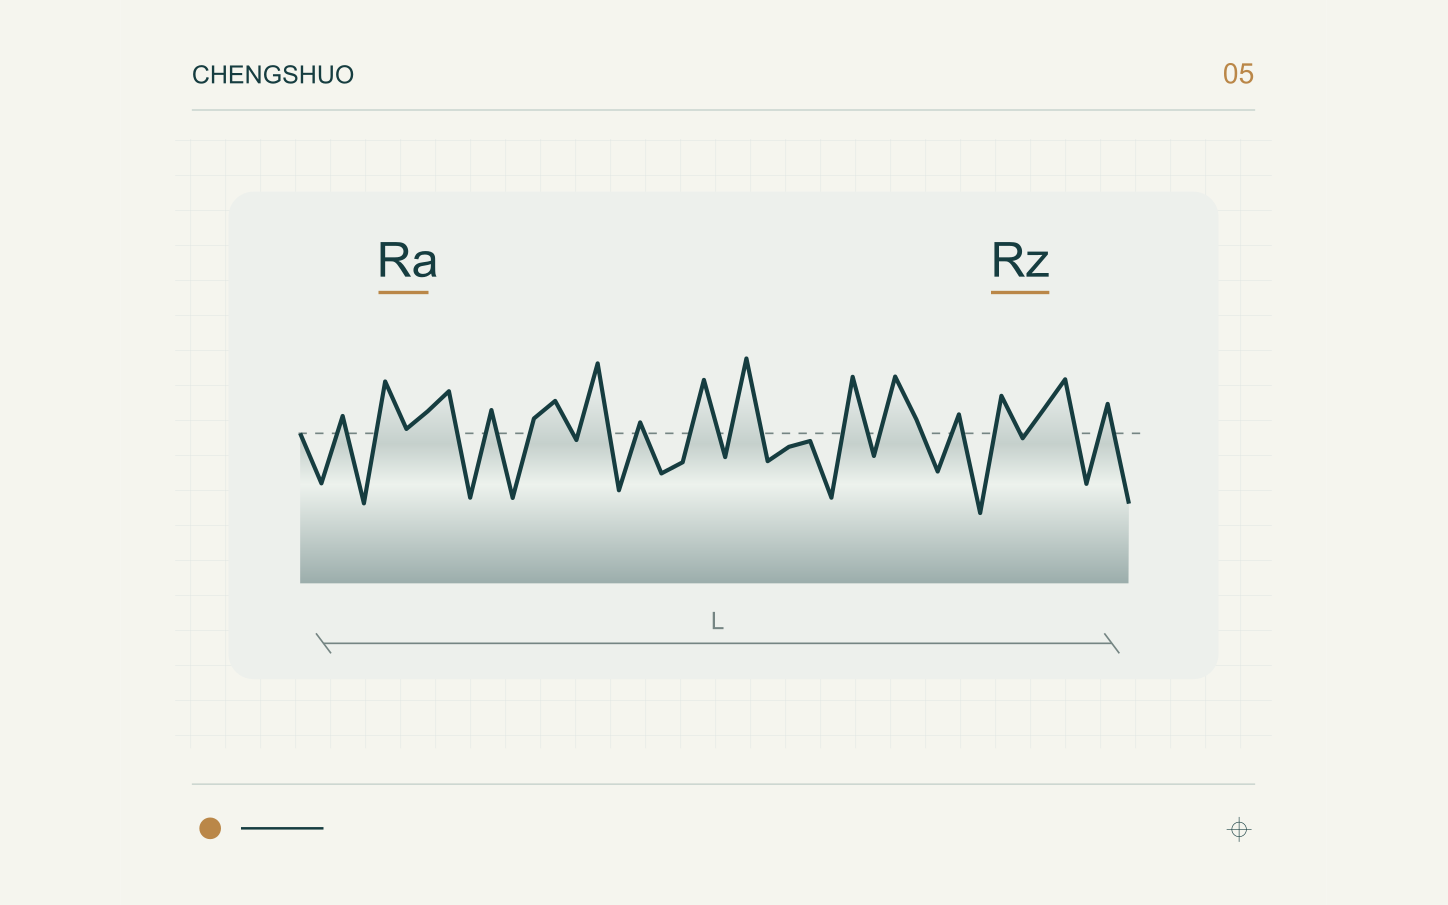
RaとRzを別々の要求として扱う
Raは輪郭偏差の絶対値の算術平均を表し、Rzは適用される定義に基づく輪郭高さを表します。両者は表面の異なる側面を示すため、固定係数による換算で代用できません。ミツトヨの資料では旧来のRzJISも区別されています。パラメータ、単位、限界値、規格と版をセットで記載します。旧図面にRzとだけある場合は、供給者の報告を受け入れる前に定義を確認してください。比較には単位の一致だけでなく、評価条件の整合が必要です。
測定位置と方向を図示する
断面図や拡大図に測定経路を示します。円筒軸部では軸方向と円周方向を区別し、段差、溝、移行部との位置関係を明記してください。加工目の方向を検査担当者と確認します。測定方向を変えると、評価する輪郭も変わり得ます。複数箇所が必要なら個別に識別します。経路は指定面内に収め、中断部の扱いも合意してください。無断で溝をまたいだり、測りやすい隣接面へ変更したりしないことが重要です。
測定設定と物理的な到達性を同時に確認する
選定規格に基づき、フィルタ、評価長さ、必要な測定機構成を合意します。ミツトヨの資料は輪郭フィルタ処理を粗さ評価の一部として説明しています。Mahrの触針資料では穴や溝ごとに到達範囲が異なり、アクセスの個別確認が必要だと分かります。短い軸部や狭いスリーブ内径では、触針と必要な走査距離を指定範囲内に確保できるか確認します。評価短縮や方法変更には記録と承認が必要です。CNC旋削という名称から普遍的な達成Ra値は導けません。
測定結果を納入状態に結び付ける
各結果には特性番号、試料識別、面の位置、測定方向、パラメータと単位を求めます。関連設定と、指定処理の前後どちらで測定したかを記載してください。結果に異議がある場合に、輪郭データの出力が必要かも合意します。一つの合格走査が示すのは、その位置と範囲のみであり、全品の全表面を自動的に保証するものではありません。同じ軸部でも、寸法はめあい、表面性状、組立試験は独立した受入項目にします。
実行可能な粗さレビュー資料を送る
程碩への図面レビューでは、現行図面、材質と納入表面状態、試料数、重要な面の識別番号をお送りください。下の軸と案内スリーブは検討位置を示す参考品で、粗さ報告ではありません。試料受入前に次を確認します。
- 面と機能:相手形状と管理範囲を特定する。
- 要求:RaまたはRz、単位、限界値、規格と版を記載する。
- 測定:位置、方向、フィルタ、長さ、到達性を合意する。
- 記録:試料範囲、必要な測定値、処理状態を定める。
- 未決事項:到達できない範囲や代替手法の承認担当を決める。
ガイドの内容をご自身の部品へ
検査項目を実際の部品に結び付ける。


参考資料・関連情報

一般計画の指導。 図面 に対して Feasibility と 受入基準 が確認されます。