読了目安 4 分
三種類の深さは異なる形状を表す
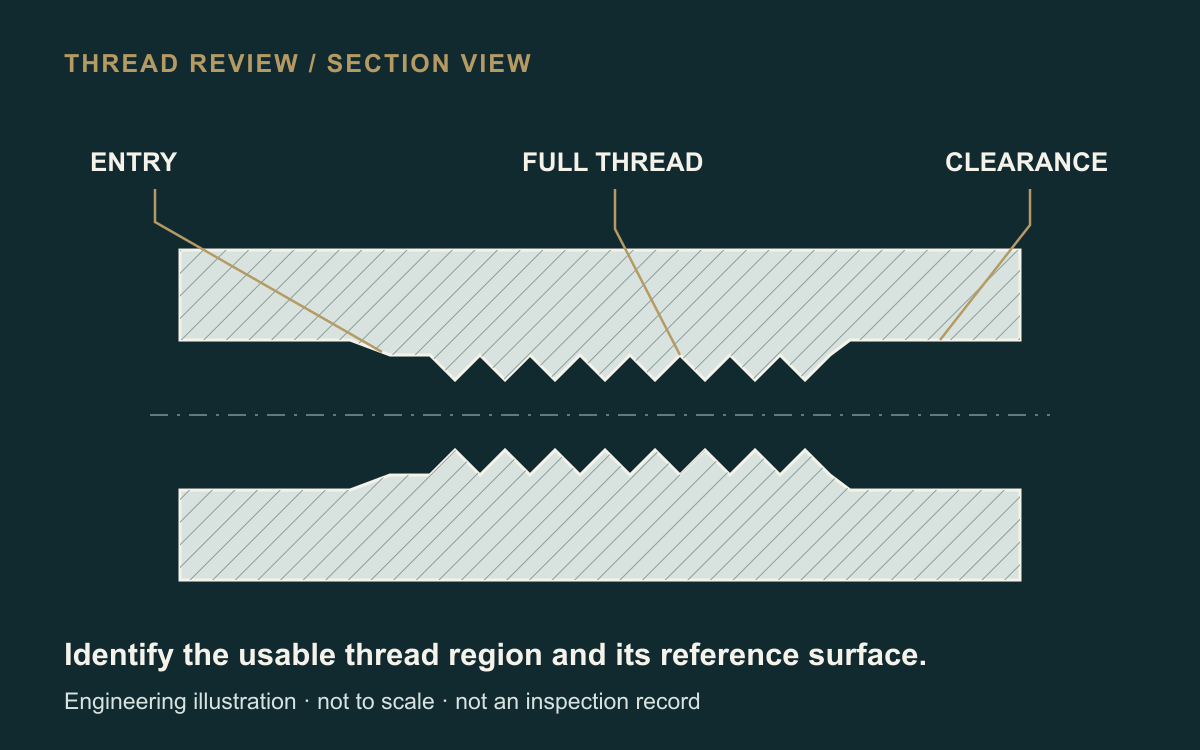
止まりタップ穴では、ねじサイズと全深さだけでは要件が不足します。ドリルで加工した空間、ねじ加工工具に必要な移動量、完全な内ねじの長さはそれぞれ別の特性です。図面で 一つの深さをこれらすべてに用いると、供給者はどの要件が合否を決めるのか推測しなければなりません。まず接合に必要な有効ねじ長さを決め、その先に確保できる空間を示します。ドリル先端部と不完全ねじ部は、組立機能が必要とする長さに含めません。
組立寸法の積み重ねからねじを確認する
ねじ頭が組立部品に着座した状態で、選定したねじが受け側部品にどれだけ入るかを算出します。ねじ長さの公差、座金、座ぐり、締結される厚さの最小値を考慮します。ねじ先端には許容される穴底および不完全ねじ部との隙間が必要です。反対側の公差条件では最小かみ合い長さも確認します。締付トルクだけでは締結できた証明になりません。所定の着座面に荷重がかかる前に、ねじが穴底で止まる可能性があります。
実際のねじ加工方法に必要な余地を設ける
タップの食付き部と切りくず排出方法によって、完成ねじの先に必要な空間が変わります。Sandvik Coromant のタップ加工研修では、止まり穴の切りくず管理とタップの穴底接触防止を扱っています。材質、ピッチ、工具に応じた穴あけとねじ加工の余裕量を加工担当者に提案してもらいます。食付きの短いタップやねじ切りフライスでは余裕量が変わり得ますが、ねじ呼びだけからその採用を前提にしないでください。穴を深くした場合も必要な肉厚と隣接流路が保たれることを確認します。
検討例:深く穴をあけてもかみ合いが長くなるとは限らない
仮の組立例として、有効な完全ねじが 8 mm 必要であり、選定ねじが公差の一方の限界で 9 mm 入る場合を考えます。「穴深さ 12 mm」とだけ指示しても接合要件は解決しません。12 mm に円すい状のドリル先端が含まれ、末端のねじ山が不完全な場合があるためです。設計責任者はねじの入り込み量、有効ねじ長さ、底部隙間を明確に整合させる必要があります。この寸法は検討手順を示すもので、推奨かみ合い比率や Chengshuo の承認済み部品仕様ではありません。
深さの確認方法を加工見積依頼に含める
ねじ規格、サイズ、ピッチ、公差等級を指定したうえで、有効ねじ深さの確認方法を合意します。標準的なねじプラグゲージは所定のねじ特性を確認するもので、深さの評価に使用する場合はゲージの導入部や深さマークを考慮しなければなりません。完成ねじの検査とドリル穴深さの検査を区別します。Chengshuo への見積依頼には、受け側部品図と締結部の寸法積み重ねを添え、次を明示してください。
- 最小有効完全ねじ長さと起点となる端面。
- ねじの最大入り込み量と必要な穴底隙間。
- 許容穴深さ、ドリル先端の定義、残存肉厚。
- 材質、表面処理、処理前または処理後の検収状態。
- ねじゲージ、深さ確認方法、サンプル要件。
ガイドの内容をご自身の部品へ
検査項目を実際の部品に結び付ける。