읽는 시간 5분
부품 전체가 아닌 개별 표면에서 시작하기
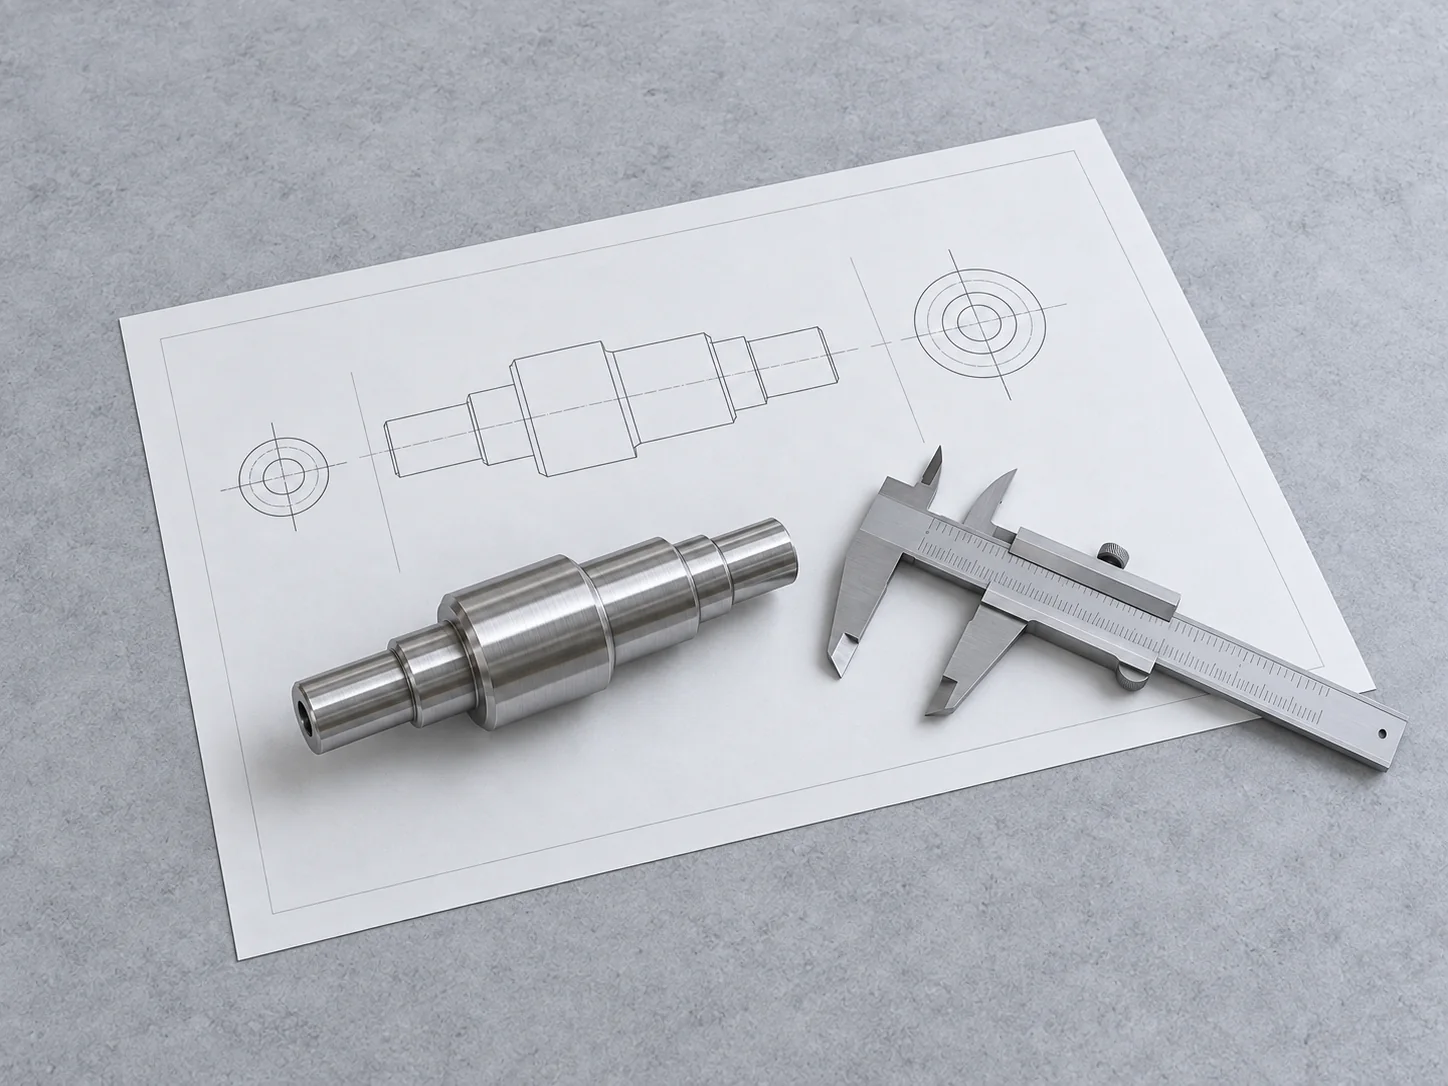
가이드 축부, 어깨면, 노출 끝단이 있는 가상의 단차 축을 생각해 보겠습니다. 각 면의 기능은 다르므로 하나의 거칠기 주석으로 세 면을 충분히 설명하기 어려울 수 있습니다. 관리 영역과 상대 부품의 결합 관계를 표시하십시오. 광택 사진은 해당 영역의 표면 성상이나 미끄럼·밀봉 성능을 입증하지 않습니다. 설계 책임자가 요구사항을 선택하고 제조 검토에서는 구현 및 검사 방법을 확인해야 합니다.
Ra와 Rz를 별도 요구사항으로 유지하기
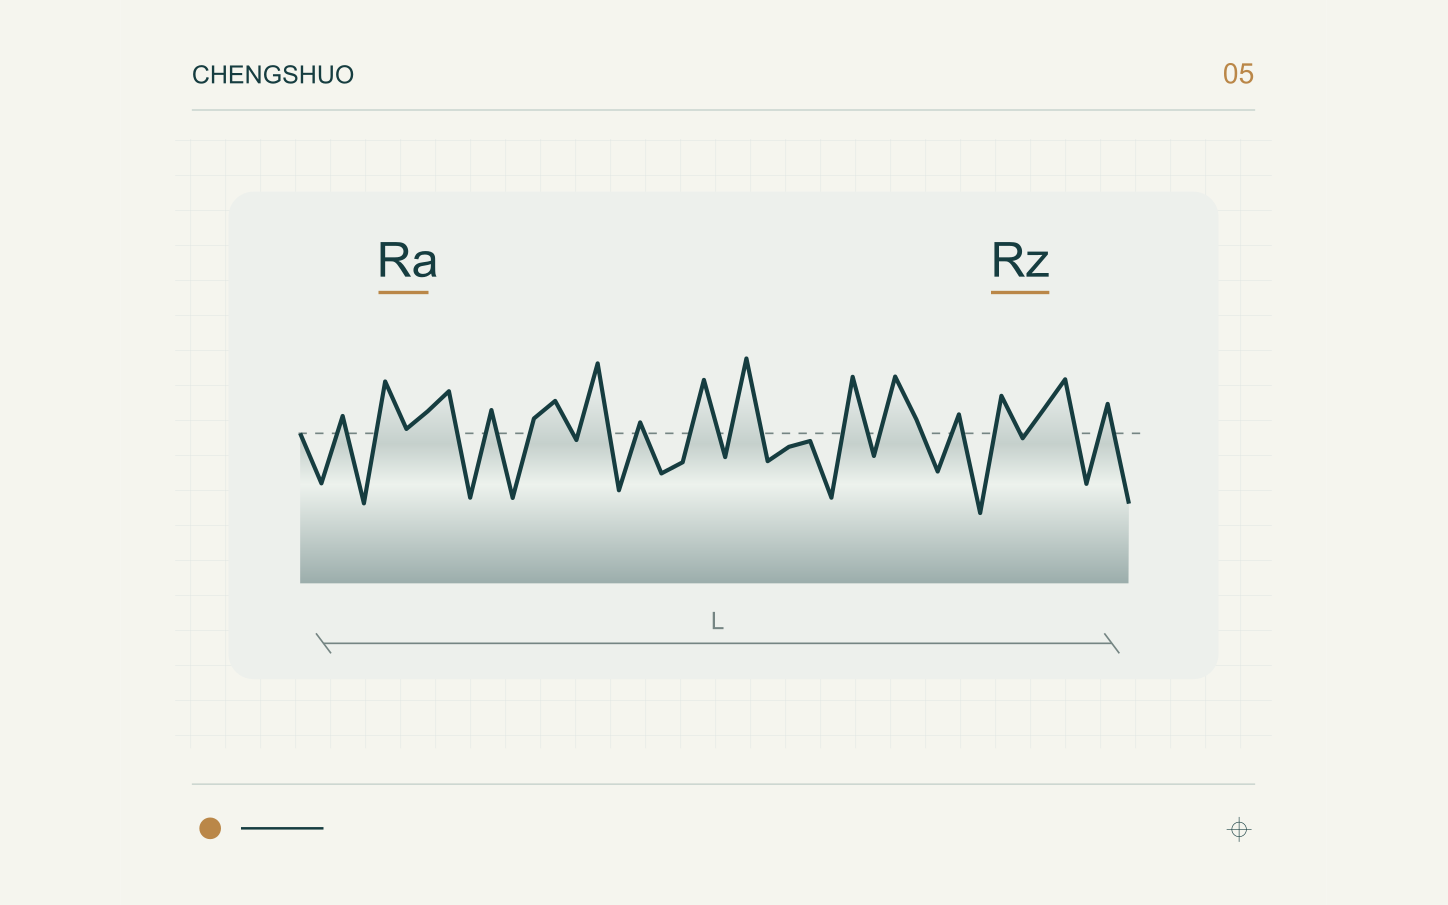
Ra는 윤곽 편차 절댓값의 산술평균이며 Rz는 적용 정의에 따른 윤곽 높이를 나타냅니다. 서로 다른 특성을 설명하므로 고정 환산계수로 대체해서는 안 됩니다. Mitutoyo 자료는 과거의 RzJIS 용어도 구분합니다. 변수, 단위, 한계값, 적용 표준과 판을 함께 기록하십시오. 기존 도면에 Rz만 표시되어 있다면 공급업체 보고서를 수락하기 전에 정의를 확인해야 합니다. 수치 비교에는 단위 일치뿐 아니라 평가 기준의 일치가 필요합니다.
측정 위치와 방향 표시하기
단면도나 확대도에 예정된 측정 경로를 표시하십시오. 원통 축부에서는 축방향과 원주방향을 구분하고 어깨, 홈, 전이부에 대한 위치를 명시합니다. 검사자와 가공 무늬 방향을 논의하십시오. 측정 방향을 바꾸면 평가 윤곽도 달라질 수 있습니다. 여러 위치가 필요하면 각각 식별합니다. 경로를 지정 표면 안에 유지하고 불연속부 처리 방법을 합의해야 하며, 알리지 않고 홈을 가로지르거나 측정하기 쉬운 인접 면으로 바꾸면 안 됩니다.
측정 설정과 실제 접근성을 함께 확인하기
선택한 규격에 따라 필터 설정, 평가 길이, 관련 장비 구성을 합의하십시오. Mitutoyo는 윤곽 필터링을 거칠기 평가의 일부로 설명합니다. Mahr의 탐침 자료에는 구멍과 홈별로 다른 접근 범위가 제시되어 있어 접근성을 별도로 검토해야 함을 보여 줍니다. 짧은 축부나 좁은 슬리브 내경에서는 탐침과 필요한 이송 거리가 지정 영역에 도달하는지 확인하십시오. 평가 길이 축소나 방법 변경에는 기록과 승인이 필요합니다. CNC 선삭이라는 표현만으로 보편적으로 달성 가능한 Ra 값을 정할 수 없습니다.
결과를 납품 상태와 연결하기
각 요구 결과에 특성 번호, 시편 식별, 표면 위치, 측정 방향, 변수와 단위를 요청하십시오. 관련 설정과 지정 처리 전후 중 언제 측정했는지도 기록합니다. 결과에 이견이 있을 때 내보낸 윤곽 데이터가 필요한지 합의하십시오. 합격한 단일 경로는 명시한 위치와 범위만 설명하며 모든 제품의 모든 표면을 입증하지 않습니다. 같은 축부에 관한 것이어도 치수 끼워맞춤, 표면 성상, 조립 시험은 별도의 승인 항목으로 유지합니다.
실행 가능한 거칠기 검토 자료 보내기
Chengshuo에 도면 검토를 요청할 때 현행 도면, 재질과 납품 표면 상태, 시편 수량, 주요 표면 번호를 보내십시오. 아래 축과 가이드 슬리브는 논의 위치를 정하는 참고품이며 거칠기 보고서가 아닙니다. 시편 승인 전에 다음을 확인하십시오.
- 영역과 기능: 상대 형상과 관리 범위를 식별합니다.
- 요구사항: Ra 또는 Rz, 단위, 한계값, 표준과 판을 명시합니다.
- 측정: 위치, 방향, 필터, 길이와 접근성을 합의합니다.
- 기록: 시편 범위, 필요한 측정값과 처리 상태를 정의합니다.
- 미결 결정: 접근 불가 영역이나 대체 방법의 승인 책임자를 지정합니다.
가이드 내용을 실제 부품에 적용하기
검사 항목을 실제 부품과 연결하세요.


참고 자료 및 관련 문헌

일반 계획 안내. Feasibility와 인수 기준는 당신의 도면에 대하여 확인됩니다.