4 min de lecture
Conformité du filet et risque de grippage sont deux contrôles distincts
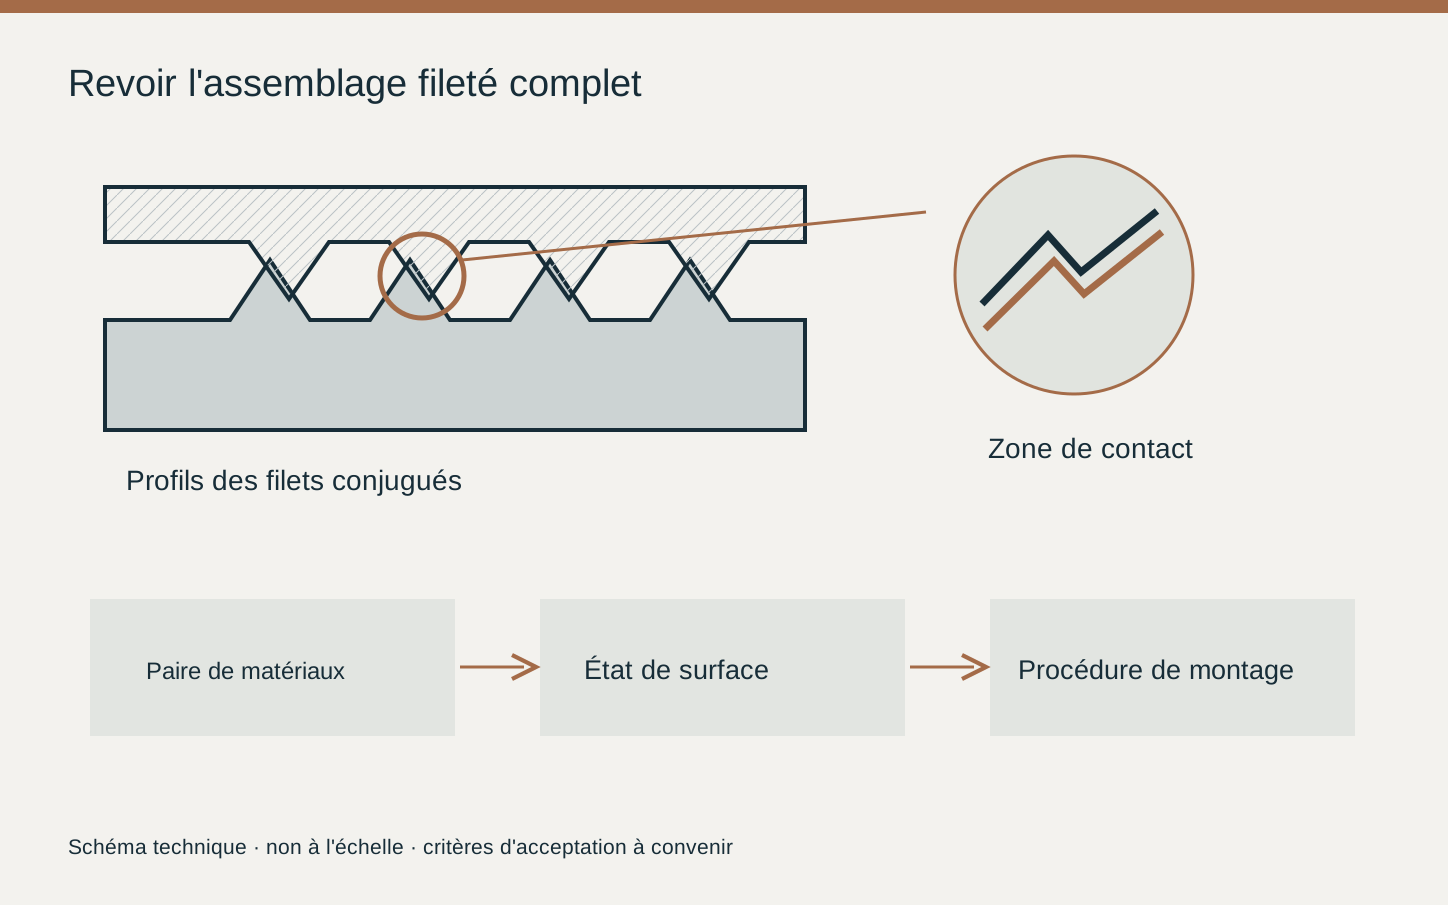
Un filetage inox peut satisfaire les calibres dimensionnels et néanmoins se bloquer au montage. Le grippage est une dégradation adhésive entre surfaces métalliques glissantes ; le contact local peut rompre les films protecteurs et transférer de la matière. BSSA décrit ce mécanisme et les différences entre nuances inox. Le résultat d'un calibre atteste uniquement les caractéristiques contrôlées. Il ne démontre pas la fiabilité du montage de la paire finie sous la charge, la vitesse et l'état de surface choisis.
Spécifier les deux côtés de l'assemblage fileté
Fournissez la spécification de la pièce conjuguée avec celle faisant l'objet du devis. Revoyez des deux côtés alliage, état, dureté si pertinente, désignation du filet et revêtement. Des nuances différentes ou un traitement peuvent réduire le risque dans une application adaptée, mais modifient aussi corrosion et compatibilité. Le responsable de conception doit approuver ce choix. Ne remplacez pas une matière imposée uniquement pour sa meilleure usinabilité ou sa réussite dans un autre montage.
Faire de l'état du filetage une exigence de livraison explicite
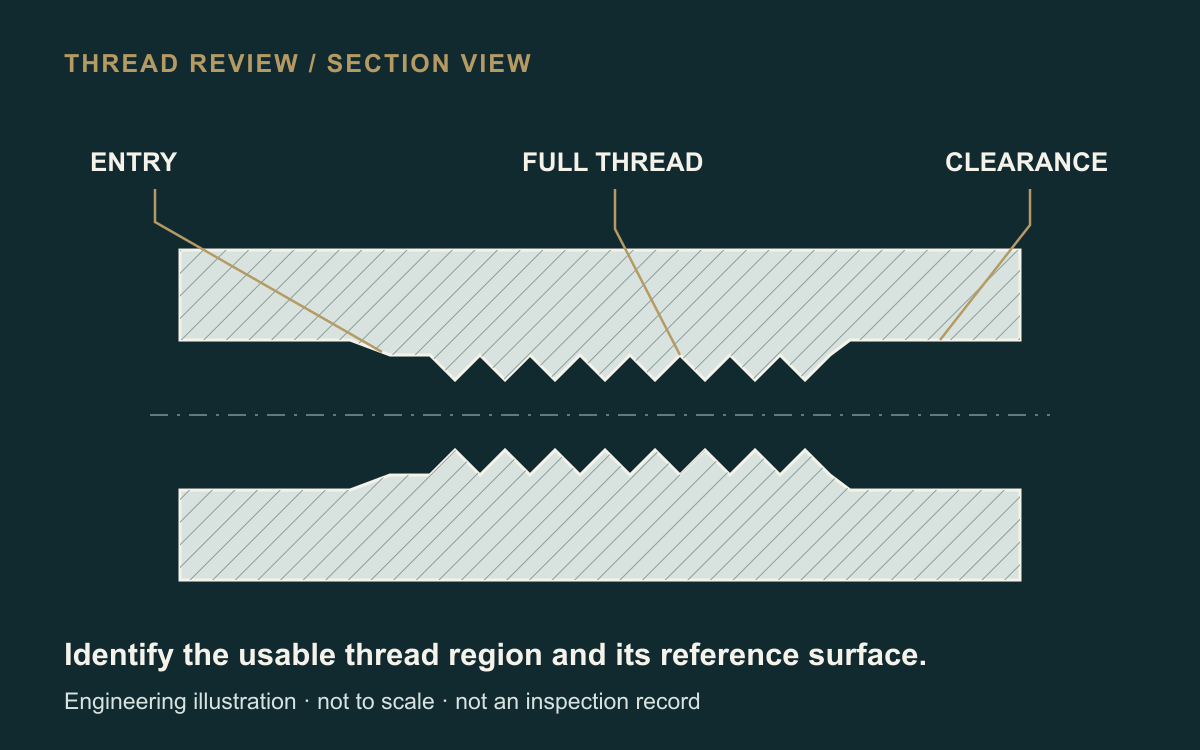
Examinez entrée, filets incomplets, bavures et dégâts de manutention. Convenez du nettoyage et de l'emballage préservant les surfaces jusqu'au montage. Des particules emprisonnées peuvent aggraver les dégâts : un aspect brillant n'est pas une spécification de propreté. Pour un revêtement, précisez si la réception du filet se fait avant ou après traitement et comment vérifier l'ajustement final. Une désignation de revêtement sans contrôle dimensionnel final laisse un vide entre usinage et installation.
Approuver la lubrification selon le service prévu
La lubrification peut réduire le grippage, mais doit convenir au fluide, à la température, à la propreté et aux restrictions d'usage. Le responsable conception ou montage doit définir produit et application. Un assemblage lubrifié ne reprend pas automatiquement les réglages d'un assemblage sec : le frottement modifie la relation entre couple et précharge. Ne publiez ni couple universel ni recommandation antigrippante applicable à toute pièce inox. Documentez la procédure réelle à qualifier.
Essayer l'assemblage prévu et conserver les observations
Utilisez des pièces conjuguées représentatives avec l'état final prescrit. Enregistrez vitesse ou méthode de montage, lubrification, contrôle du serrage et cycles de démontage demandés. Définissez à l'avance critères d'acceptation et conduite à tenir en cas de résistance anormale, transfert visible, flancs abîmés ou perte de fonction. Si la liaison doit être entretenue, incluez cet usage. Un échantillon monté avec succès valide la configuration testée, sans garantir l'absence de grippage sous toute charge.
Éléments à joindre à la demande d'usinage
Pour la revue Chengshuo d'une pièce filetée, transmettez ensemble plan et spécification de la pièce conjuguée. Distinguez contrôles d'usinage et qualification du montage.
- Désignation et limites du filet, matériau conjugué et état final de surface.
- Exigences d'entrée, maîtrise des bavures, nettoyage et emballage.
- Lubrifiant approuvé ou interdiction explicite de lubrification.
- Procédure de montage, contrôle de serrage et exigences de réutilisation.
- Critères d'essai et responsabilité des modifications de conception.
DU GUIDE À VOTRE PIÈCE
Replacez les contrôles dans leur contexte.


Sources et lectures complémentaires
- BSSA — Résistance au grippage des aciers inoxydables

- BSSA — Installation des composants inox : fixations
Orientation générale en matière de planification. La faisabilité et critères d’acceptation sont confirmées contre votre plan.