4 Min. Lesezeit
Vom geforderten Lieferzustand ausgehen
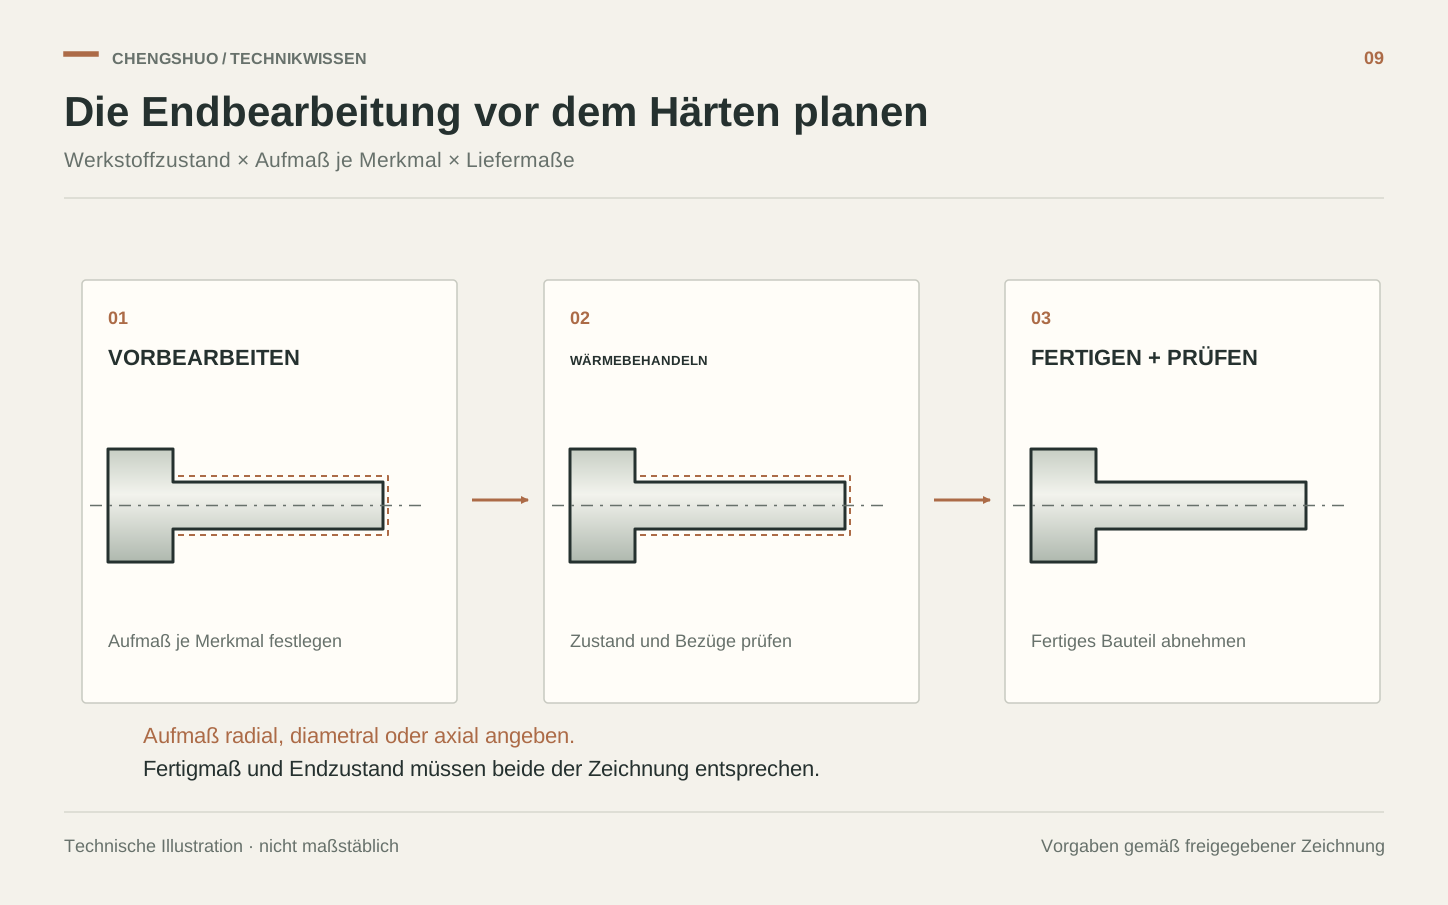
Bei wärmebehandelten Wellen oder Stiften muss die Fertigzeichnung mehr als einen Werkstoffnamen enthalten. Definieren Sie Behandlung, Härtekriterien und gegebenenfalls Randschichttiefe samt Prüfstellen. Legen Sie fest, in welchem Prozesszustand die Maße eingehalten werden müssen. Ein Messbericht vor der Wärmebehandlung belegt nicht die Liefergeometrie. Trennen Sie Ausgangswerkstoffzustand und geforderten Endzustand und kennzeichnen Sie kritische Flächen, die anschließend fertiggedreht, geschliffen oder anderweitig bearbeitet werden. Erst mit dieser Reihenfolge lässt sich ein sinnvolles Aufmaß für das Angebot vorschlagen.
Den Ablauf auf Werkstoff und Geometrie abstimmen
Bodycote erläutert, dass Zerspanung Eigenspannungen einbringen kann, und beschreibt Spannungsarmglühen nach der Vorbearbeitung und vor dem Fertigbearbeiten als Möglichkeit, spätere Maßänderungen zu begrenzen. Das ist eine Planungshilfe, kein allgemeingültiges Rezept für jede Legierung. Temperaturen, Zyklen und eventuelles Spannungsarmglühen müssen zum Werkstoff und den freigegebenen Eigenschaftsanforderungen passen. Hülse, schlanker Stift und Stufenwelle können unterschiedliche Aufspann- und Fertigbearbeitungskonzepte benötigen. Lassen Sie Zerspanungslieferant und Wärmebehandler dieselbe Zeichnung gemeinsam bewerten, statt ihre Arbeitsgänge unabhängig freizugeben.
Bearbeitungsaufmaß für jedes Merkmal festlegen
Das verbleibende Material muss den vorgesehenen Fertigschnitt unter Berücksichtigung von Ablauf und Geometrie ermöglichen. Kennzeichnen Sie Durchmesser, Bohrungen und Flächen mit Aufmaß und erklären Sie, ob die Angabe radial, diametral oder axial gilt. Übertragen Sie keine einzelne Werkstattregel auf jede Fläche. Zu wenig Material kann die Wiederherstellung der Endkontur verhindern; zu großer Abtrag kann die behandelte Randschicht oder andere Anforderungen beeinträchtigen. Bodycote fordert in seinen Hinweisen zum Einsatzhärten ausdrücklich die Angabe, ob die Randschichttiefenanforderung die Schleifzugabe einschließt. Klären Sie dies vor der Freigabe von Zwischenmaßen.
Bezüge und abschließende Nachweise gemeinsam planen
Definieren Sie die Aufnahme für die Endbearbeitung nach der Wärmebehandlung und die Prüfung derselben funktionalen Beziehungen. Zentrierungen oder temporäre Spannflächen brauchen einen festgelegten Zweck und gegebenenfalls einen Entfernungsplan, wenn sie nicht zur Lieferzeichnung gehören. Prüfen Sie das fertige Teil nach den erforderlichen Endbearbeitungen anhand des freigegebenen Bezugssystems. Werkstoffidentität, Wärmebehandlungscharge, Härte- beziehungsweise Randschichtnachweise und Maße müssen rückverfolgbar bleiben. Bewerten Sie bei vorgeschlagenem Richten, Nachschleifen oder anderer Nacharbeit vor der Freigabe die Auswirkungen auf Geometrie und Werkstoffeigenschaften.
Beispiel: Abgestufter Stift mit kritischem Positionierdurchmesser
Stellen Sie sich einen einsatzgehärteten Stufenstift mit Positioniersitz und axialer Anlagefläche vor. Ein beispielhafter Ablauf lässt auf beiden Merkmalen Material für die Endbearbeitung nach dem Härten stehen. Zu klären sind die jeweiligen Aufmaße, die Aufnahme beim letzten Arbeitsgang und der erforderliche Randschichtzustand nach dem Abtrag. Ein Lieferant, der nur den Sitzdurchmesser vor der Wärmebehandlung dokumentiert, beantwortet die Endabnahme nicht. Umgekehrt belegt ein korrekter Durchmesser keine geforderte Randschichttiefe. Der Einkauf sollte Angebote mit gleichem Behandlungs-, Endbearbeitungs- und Nachweisumfang vergleichen, nicht nur die gedrehten Rohlinge.
Eine Bearbeitungsanfrage mit Wärmebehandlung vorbereiten
Senden Sie Chengshuo Fertigzeichnung, Werkstoffspezifikation und Wärmebehandlungsanforderungen. Benennen Sie vorgeschriebene Dienstleister oder kundengeführte Prozesse. Die erste Abstimmung sollte enthaltene Fertigungsstufen und Freigabenachweise klären; Entscheidungen über Zwischenaufmaße werden getrennt von der Fertigzeichnung dokumentiert.
- Ausgangswerkstoff und geforderte abschließende Behandlung samt Zustand angeben.
- Härte, Definition der Randschichttiefe und zugehörige Prüfstellen bestimmen.
- Endbearbeitungsflächen kennzeichnen und die Art der Aufmaßangabe definieren.
- Aufnahme nach Wärmebehandlung, Maßprüfung und Nacharbeitsfreigabe vereinbaren.
- Behandlungsnachweise, Chargenrückverfolgbarkeit, Musterumfang und Produktionsmengen aufführen.
VOM LEITFADEN ZU IHREM BAUTEIL
Prüfpunkte im Zusammenhang sehen.


Quellen und weiterführende Literatur
- Bodycote — Spannungsarmglühen und Fertigungsreihenfolge

- Bodycote — Merkblatt zum Einsatzhärten, bereitgestellt von ASM International
Allgemeine Hinweise zur Planung. Machbarkeit und Abnahmekriterien werden anhand Ihrer Zeichnung abgestimmt.